
Métodos de soldadura
Soldadura de accesorios por electrofusión: la unión controlada por el accesorio
Con un accesorio de electrofusión, el proceso de soldadura está integrado en el propio accesorio. Ideal para zanjas estrechas, reparaciones y diámetros pequeños.
Ver todos los métodos de soldadura en el resumen
El principio
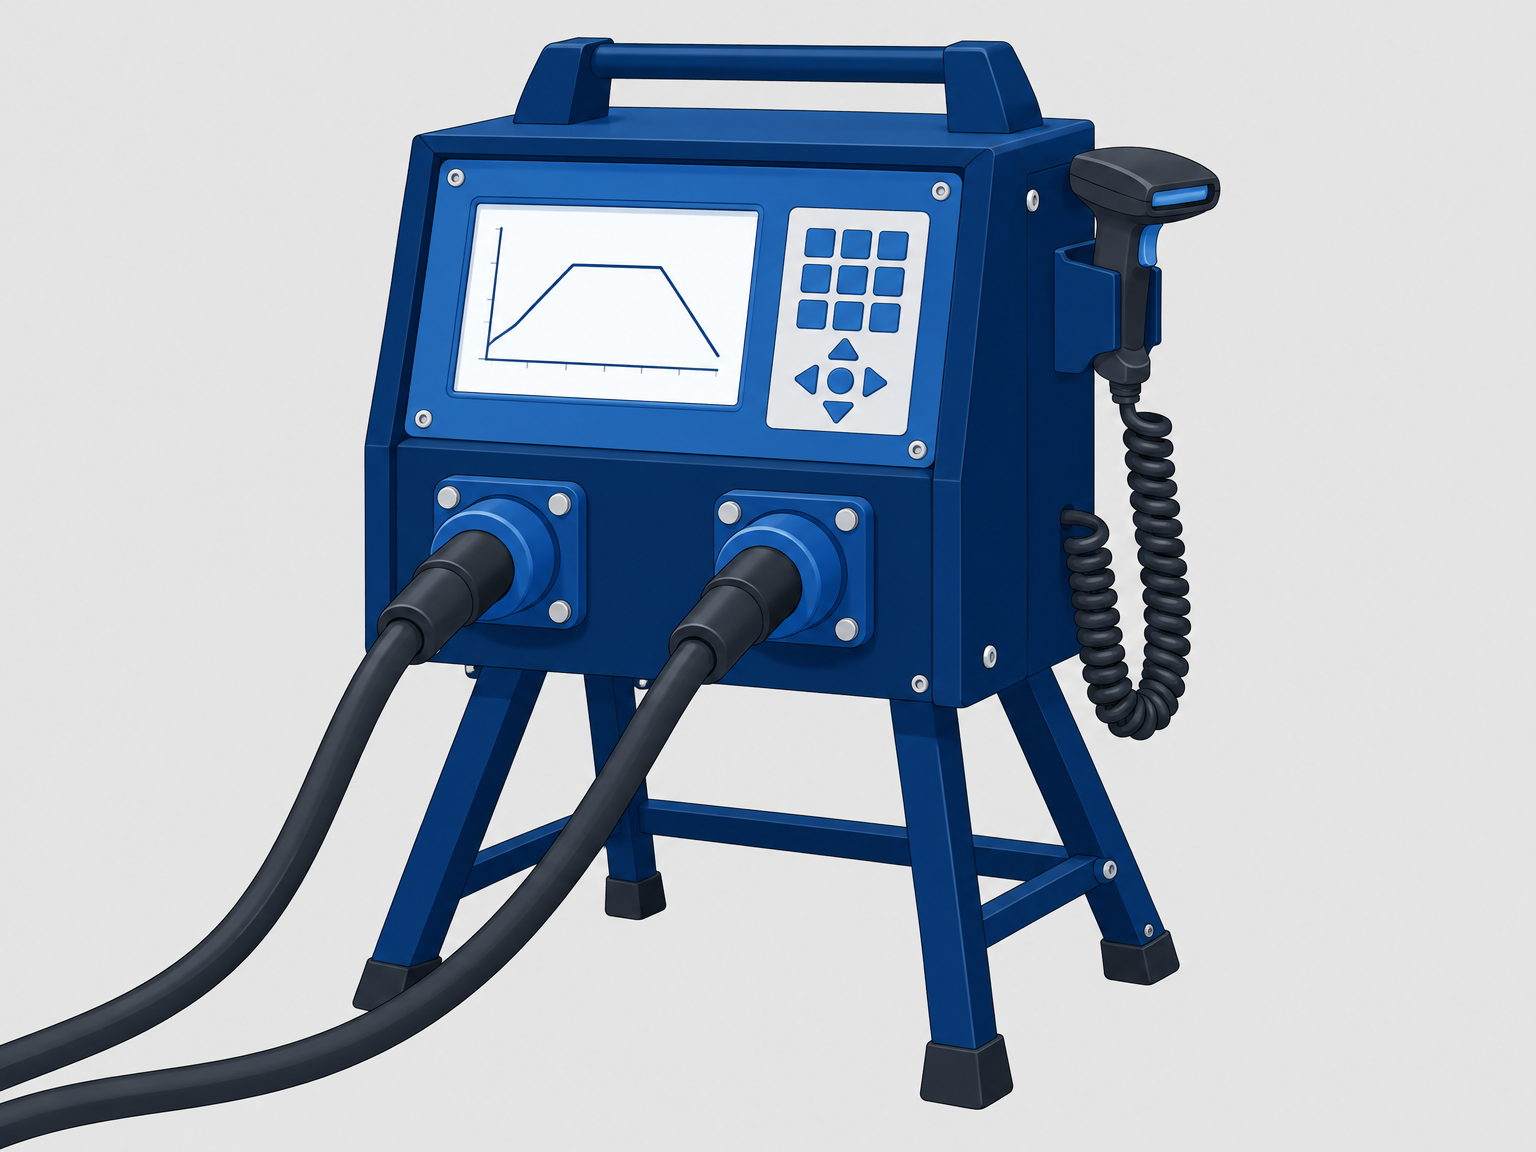
Un accesorio de electrofusión (manguito electrosoldable) incorpora una espiral de resistencia interna. La máquina de soldar lee el código de barras del accesorio o recibe los datos introducidos, calcula el tiempo y la tensión de soldadura, y la espiral calienta el accesorio y el tubo para que se fusionen. En inglés, este método se denomina electrofusion (EF).
La ventaja es que los parámetros de soldadura están controlados por el accesorio y no por el operador. Esto proporciona una elevada seguridad en el proceso, incluso para operadores con menos experiencia.
¿Cuándo elegir este método?
Los accesorios de electrofusión son ideales donde el espacio para una máquina de soldar a tope es limitado: en zanjas estrechas, en reparaciones de conducciones existentes y en trazados de pequeño diámetro. A diferencia de la soldadura a tope, la electrofusión a menudo permite unir diferentes clases de SDR, siempre que el manguito esté homologado para dicha combinación.
El extremo del tubo debe cortarse perpendicularmente, desbarbarse y limpiarse. En el caso del PE100-RC, se debe raspar la capa exterior de óxido (consulte la guía sobre PE100-RC). Marque la profundidad de inserción para que el accesorio quede posicionado de forma simétrica y fije el tubo para evitar que se mueva durante la soldadura.
Registro de datos y garantía de calidad
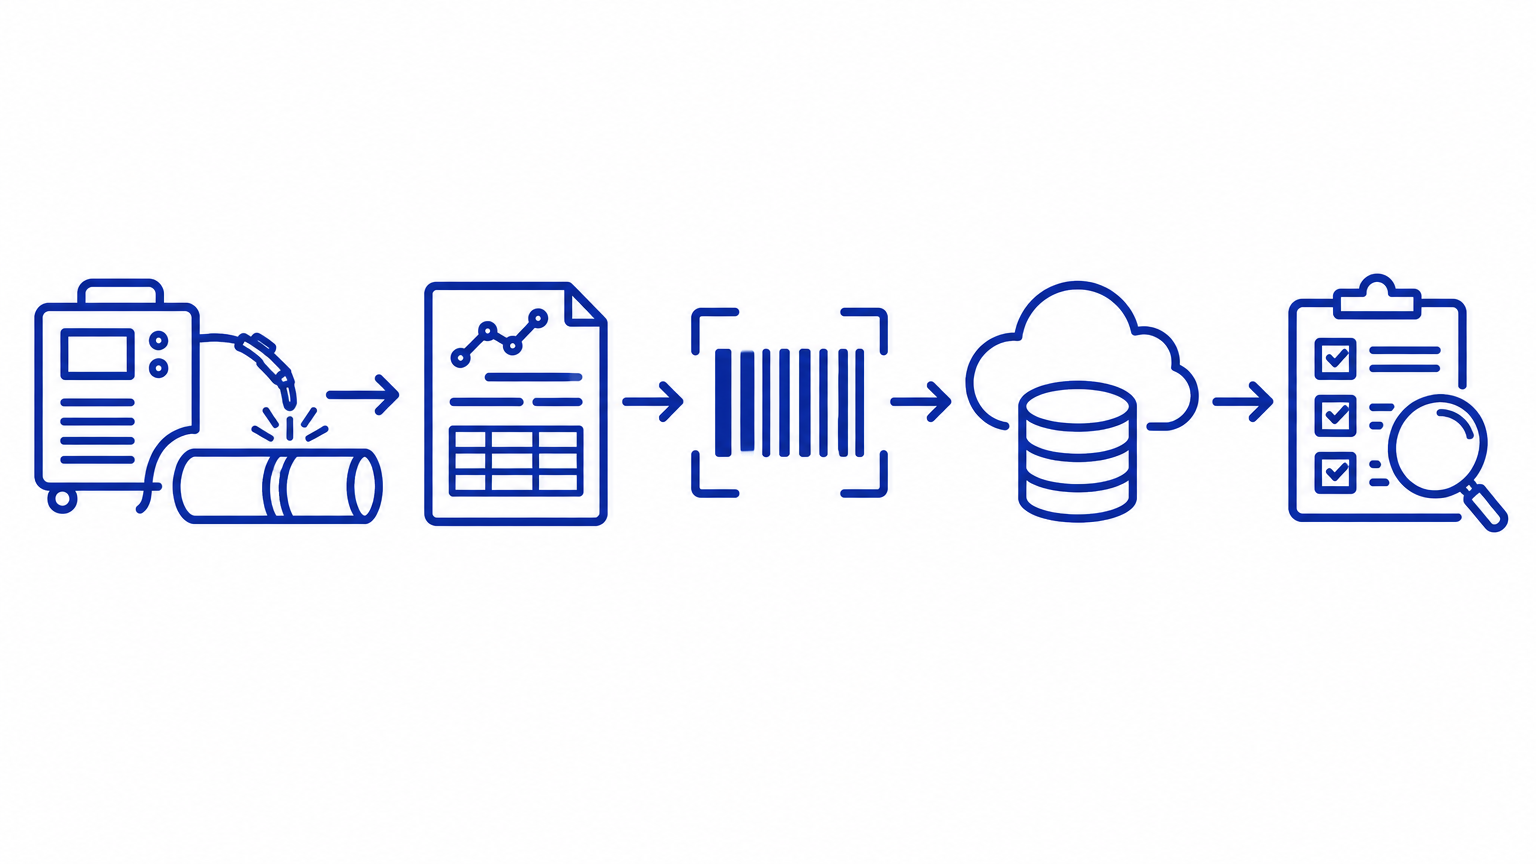
La soldadura por electrofusión es el método con el mejor sistema de garantía de calidad integrado. La máquina lee el código de barras del accesorio o permite introducir los parámetros manualmente y comprueba la resistencia de la espiral antes de iniciar la soldadura. Si la resistencia está fuera de tolerancia o la tensión es demasiado baja, la máquina se niega a soldar. Esto evita los errores clásicos: accesorio incorrecto, contactos sucios y suministro eléctrico insuficiente.
Durante la soldadura, la máquina registra el tiempo, la tensión, la corriente y la resistencia, y tras el enfriamiento finaliza la soldadura con el estado OK o un código de error. Los equipos modernos de electrosoldadura almacenan cientos de uniones internamente y pueden exportar el registro mediante USB, Bluetooth o software de documentación. Con GPS e ID del operador, cada unión queda vinculada a la ubicación precisa y al soldador cualificado que la ejecutó.
El resultado es una trazabilidad total: para cada unión de la instalación, puede presentar el lote de tubo y accesorio, los parámetros, el gráfico, la ubicación y el operador. Este es precisamente el nivel de documentación que exigen muchas empresas de explotación y licitaciones públicas, y cuyo recopilatorio resulta prácticamente gratuito cuando se selecciona el equipo adecuado.
Lista de comprobación: puesta en marcha y control
PE y PP con manguitos electrosoldables. Los parámetros se leen del código de barras del accesorio.
Antes de la puesta en marcha
- El accesorio se adapta al diámetro del tubo y SDR, y la combinación está aprobada.
- El extremo del tubo está cortado a escuadra, desbarbado y limpio, y la capa de óxido se ha rascado en el PE100-RC.
- La profundidad de inserción está marcada y el tubo está apoyado.
- La fuente de alimentación o generador puede suministrar la potencia necesaria y la tensión es estable.
Primera unión (muestra)
- El código de barras se ha escaneado o los parámetros se han introducido y confirmado.
- La máquina ha aprobado la resistencia de la bobina del accesorio.
- El accesorio está posicionado de forma simétrica en el tubo.
Durante la soldadura
- El tubo y el accesorio no se mueven y no se tira de los cables.
- La máquina muestra el proceso sin interrupciones.
Después de la unión
- El estado es OK. En caso de código de error: la unión se desecha y el error se documenta.
- El enfriamiento se ha completado antes de someter la unión a carga o prueba de presión.
- El registro se ha guardado o exportado.
Abrir todas las listas de comprobación en vista para impresión