
Metināšanas metodes
Elektrofitingu metināšana (elektromauftu metināšana): savienojums, ko vada fitings
Izmantojot elektrofitingu, metināšanas process ir iebūvēts pašā fitingā. Piemērots šaurām tranšejām, remontdarbiem un maziem diametriem.
Skatīt visas metināšanas metodes pārskatā
Princips
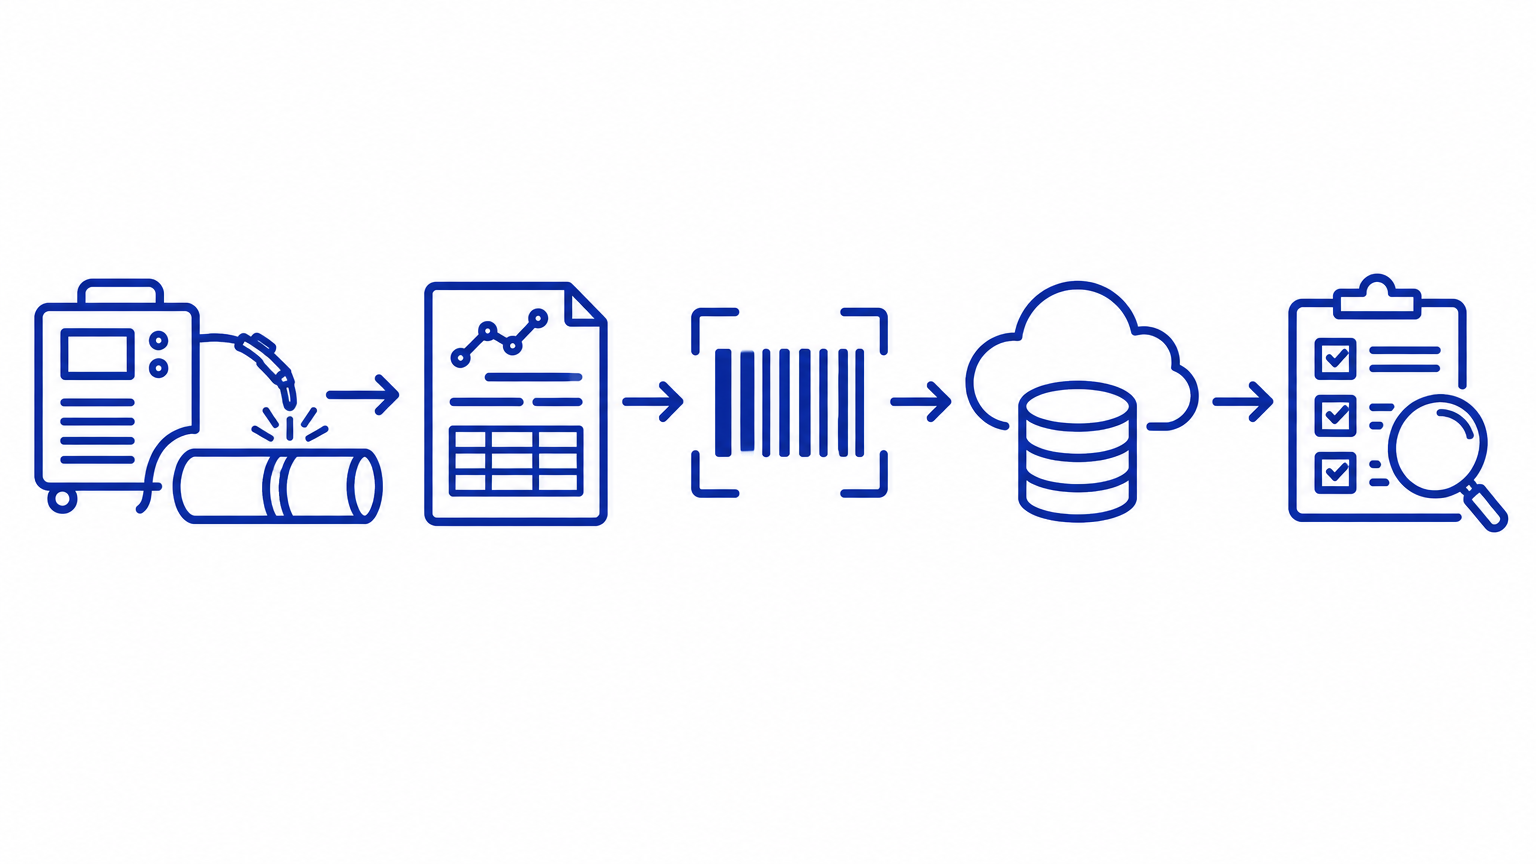
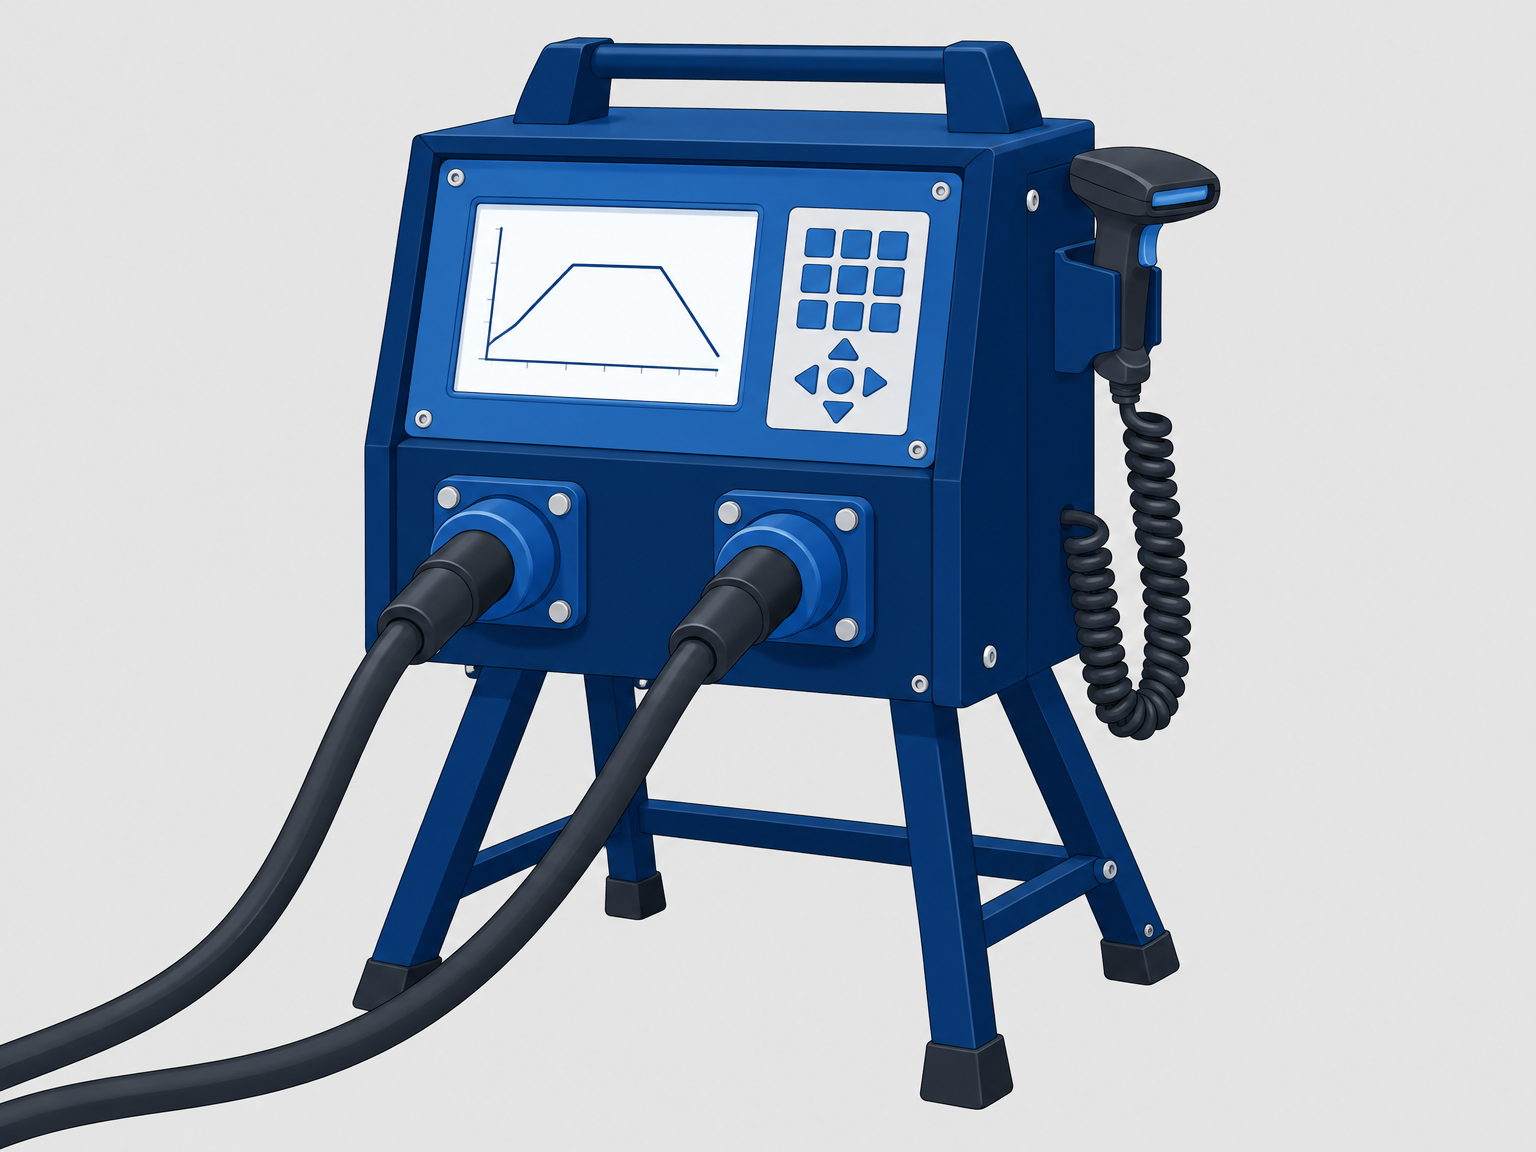
Elektrofitingam (elektromauftai) ir iebūvēta karsēšanas spirāle. Metināšanas iekārta nolasa fitinga svītrkodu vai ievada datus, aprēķina metināšanas laiku un spriegumu, un spirāle sakarsē fitingu un cauruli, tā ka tie sakausējas kopā. Angļu valodā šo metodi sauc par electrofusion (EF).
Priekšrocība ir tāda, ka metināšanas parametrus vada fitings, nevis operators. Tas nodrošina augstu procesa drošību arī mazāk pieredzējušiem operatoriem.
Kad izvēlēties šo metodi?
Elektrofitingi ir ideāli piemēroti vietām, kur ir maz vietas sadurmetināšanas iekārtai: tranšejās, veicot esošo cauruļvadu remontu un mazāka diametra posmos. Atšķirībā no sadurmetināšanas, elektrometināšana bieži pieļauj dažādas SDR klases, ja maufta ir apstiprināta šādai kombinācijai.
Caurules gals jānogriež taisnā leņķī, jāattīra no burām un jānotīra. PE 100-RC gadījumā ārējais oksīda slānis ir jānoskrāpē (skatīt ceļvedi par PE 100-RC). Atzīmējiet ievietošanas dziļumu, lai fitings atrastos simetriski, un atbalstiet cauruli, lai tā metināšanas laikā nekustētos.
Datu reģistrēšana un kvalitātes nodrošināšana
Elektromauftu metināšana ir metode ar vislabāko iebūvēto kvalitātes nodrošināšanu. Iekārta nolasa fitinga svītrkodu vai parametri tiek ievadīti manuāli, un tā pārbauda spirāles pretestību pirms metināšanas sākšanas. Ja pretestība ir ārpus pielaides vai spriegums ir pārāk zems, iekārta atteiksies metināt. Tas novērš klasiskās kļūdas: nepareizs fitings, netīri kontakti un pārāk vāja strāvas padeve.
Metināšanas laikā iekārta reģistrē laiku, spriegumu, strāvu un pretestību, un pēc atdzesēšanas metināšana tiek pabeigta ar statusu OK vai kļūdas kodu. Mūsdienu elektrometināšanas iekārtas iekšēji saglabā simtiem savienojumu datus un var eksportēt žurnālu, izmantojot USB, Bluetooth vai dokumentēšanas programmatūru. Izmantojot GPS un operatora ID, katrs savienojums tiek sasaistīts ar precīzu atrašanās vietu un kvalificēto metinātāju, kurš to veicis.
Rezultāts ir pilnīga izsekojamība: katram sistēmas savienojumam varat uzrādīt caurules un fitinga partiju, parametrus, grafiku, atrašanās vietu un operatoru. Tas ir tieši tas dokumentācijas līmenis, ko pieprasa daudzi tīklu operatori un publiskie iepirkumi, un kura ieguve ir gandrīz bez maksas, ja aprīkojums ir pareizi izvēlēts.
Pārbaudes lapa: palaišana un kontrole
PE un PP ar elektrouzmavām. Parametri tiek nolasīti no veidgabala svītrkoda.
Pirms darba sākšanas
- Veidgabals atbilst caurules diametram un SDR, un kombinācija ir apstiprināta.
- Caurules gals ir nogriezts taisnā leņķī, attīrīts no atskabargām un notīrīts, un PE100-RC gadījumā oksīda slānis ir nokasīts.
- Ievietošanas dziļums ir atzīmēts, un caurule ir atbalstīta.
- Barošanas avots vai ģenerators spēj nodrošināt nepieciešamo jaudu, un spriegums ir stabils.
Pirmais savienojums (paraugs)
- Svītrkods ir ieskenēts vai parametri ir ievadīti un apstiprināti.
- Iekārta ir apstiprinājusi veidgabala spoles pretestību.
- Veidgabals atrodas simetriski uz caurules.
Metināšanas laikā
- Caurule un veidgabals netiek kustināti, un kabeļi netiek vilkti.
- Iekārta attēlo procesu bez pārtraukumiem.
Pēc savienošanas
- Statuss ir OK. Kļūdas koda gadījumā: savienojums tiek brāķēts un kļūda tiek dokumentēta.
- Dzesēšana ir pabeigta, pirms savienojums tiek noslogots vai pakļauts spiediena pārbaudei.
- Protokols ir saglabāts vai eksportēts.