
Keevitusmeetodid
Elekterkeevismuhvkeevitus (elektromuhvkeevitus): liitmiku poolt juhitav ühendus
Elekterkeevisliitmiku puhul on keevitusprotsess ehitatud otse liitmikku. Sobib hästi kitsastesse kaevikutesse, remonditöödeks ja väikestele läbimõõtudele.
Vaata kõiki keevitusmeetodeid ülevaates
Põhimõte
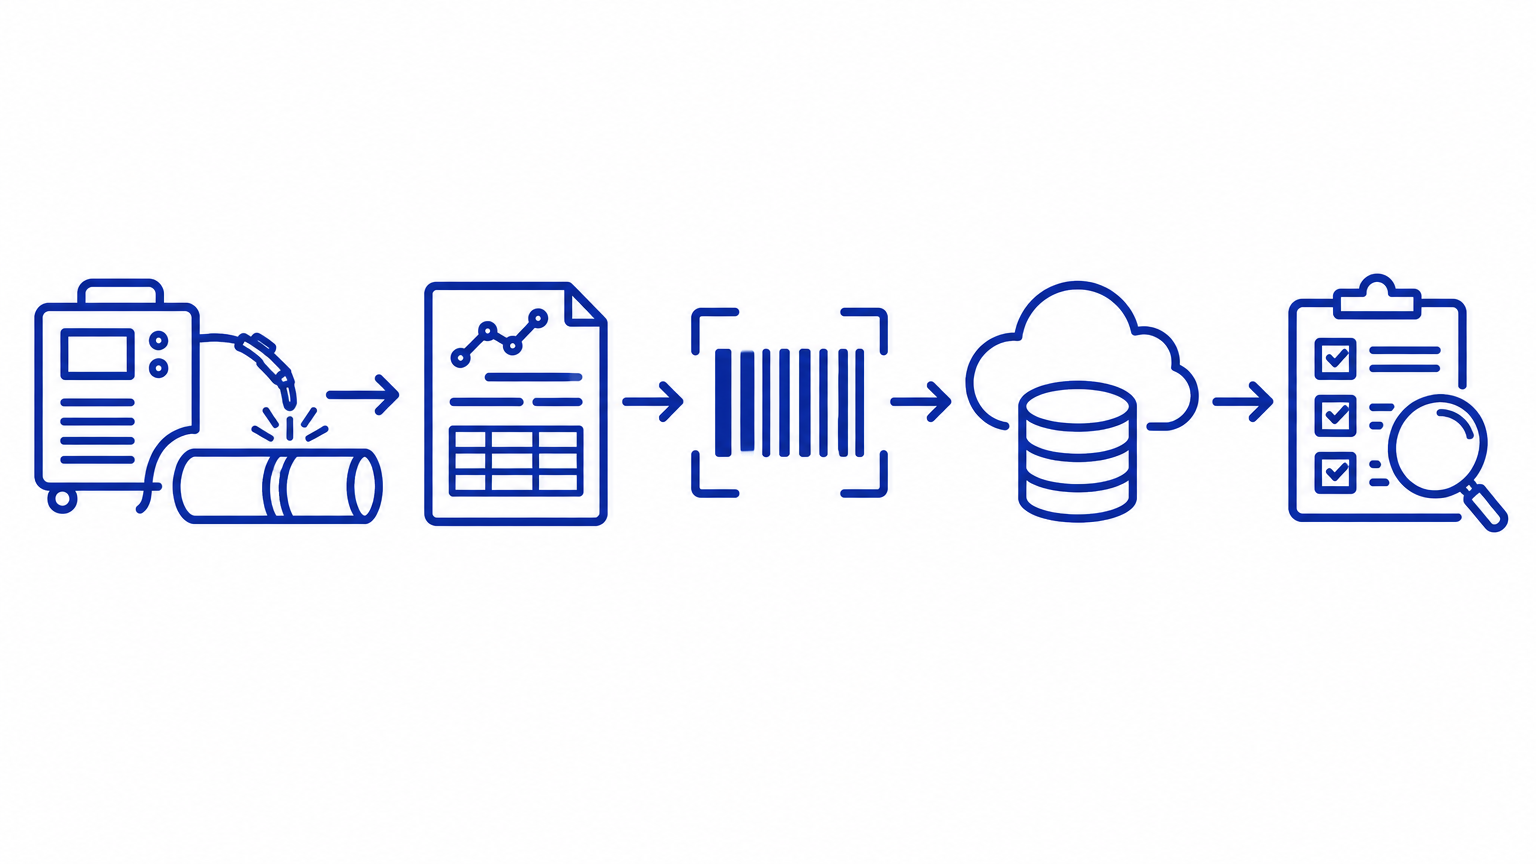
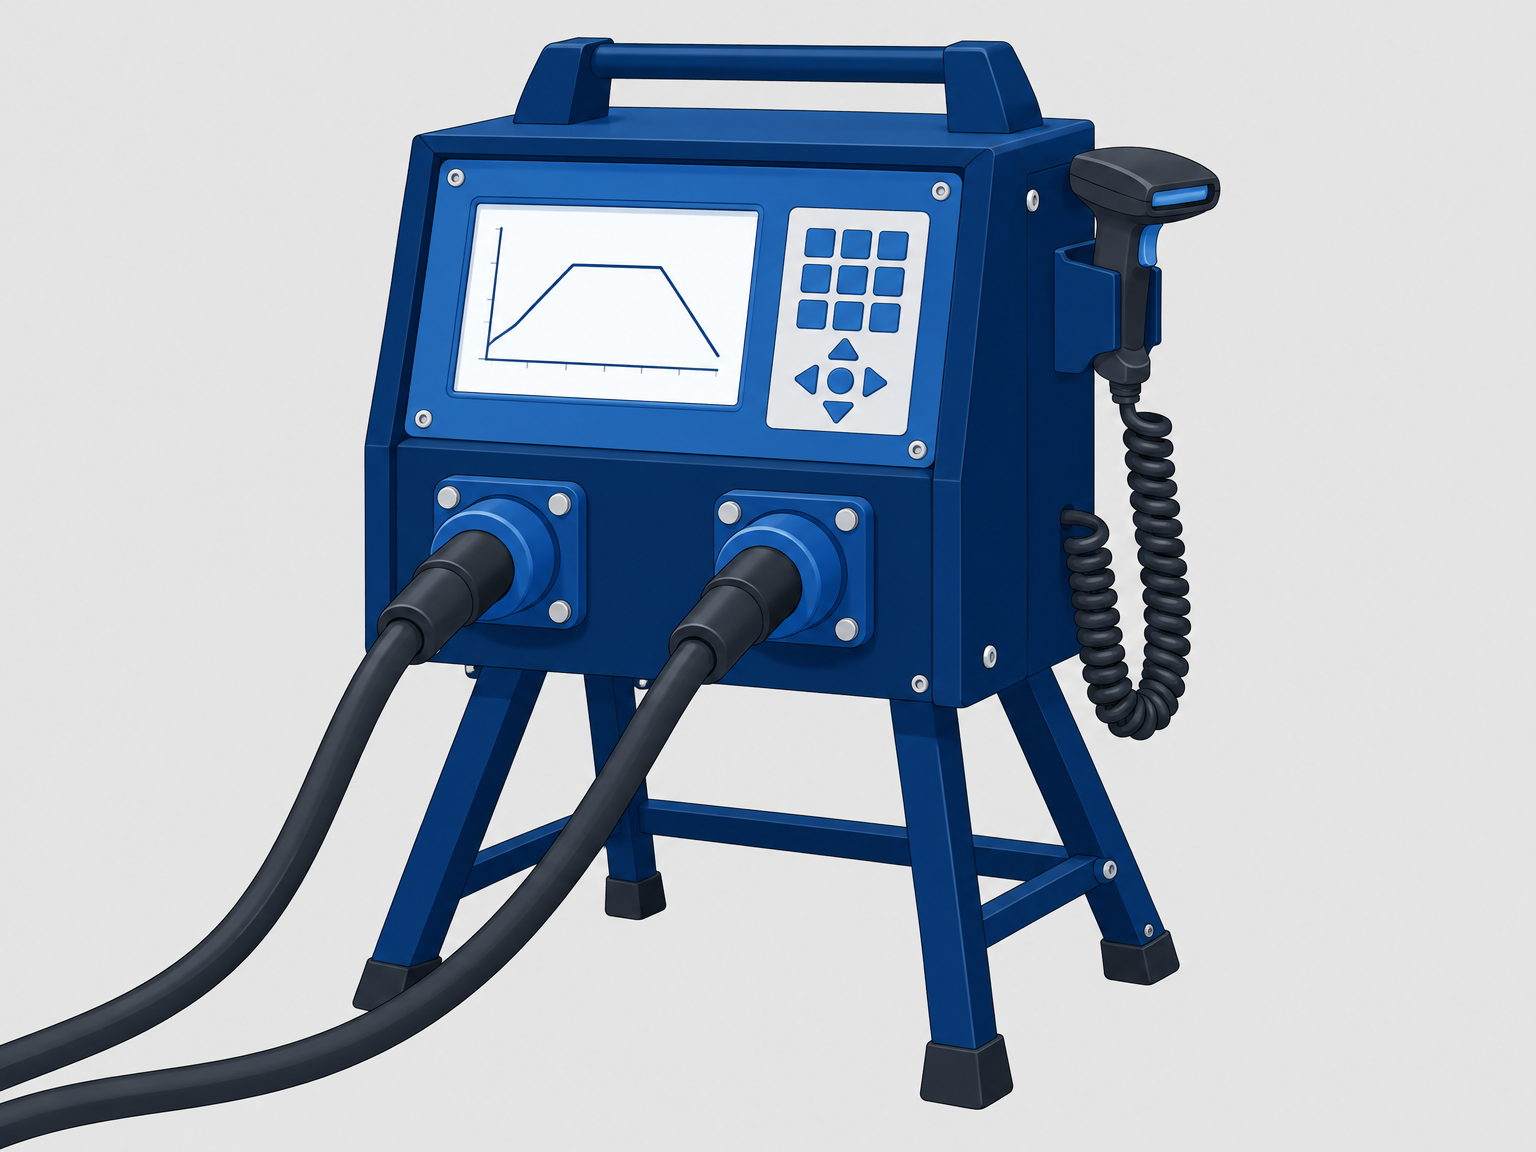
Elekterkeevisliitmikul (elektromuhvil) on sisseehitatud küttespiraal. Keevitusseade loeb liitmiku triipkoodi või sisestab andmed, arvutab keevitusaja ja pinge ning spiraal kuumutab liitmikku ja toru, nii et need kokku sulavad. Inglise keeles nimetatakse seda meetodit electrofusion (EF).
Eeliseks on see, et keevitusparameetreid juhib liitmik, mitte operaator. See tagab kõrge protsessiohutuse ka vähem kogenud operaatoritele.
Millal see meetod valida?
Elekterkeevisliitmikud on ilmselge valik seal, kus põkk-keevitusseadme jaoks on vähe ruumi: kaevikutes, olemasolevate torustike remondil ja väiksemate läbimõõtudega liinidel. Erinevalt põkk-keevitusest võimaldab elekterkeevitus sageli ühendada erinevaid SDR-klasse, kui muhv on selle kombinatsiooni jaoks heaks kiidetud.
Toru ots tuleb lõigata täisnurgakujuliselt, kraatida ja puhastada. PE100-RC puhul tuleb välimine oksiidikiht maha kraapida (vaata PE100-RC juhendit). Märkige sissetõukesügavus, et liitmik asetseks sümmeetriliselt, ning toestage toru, et see keevitamise ajal ei liiguks.
Andmesalvestus ja kvaliteeditagamine
Elektromuhvkeevitus on parima sisseehitatud kvaliteeditagamisega meetod. Seade loeb liitmiku triipkoodi või parameetrid sisestatakse käsitsi ning kontrollib enne keevituse algust spiraali takistust. Kui takistus on väljaspool tolerantsi või pinge on liiga madal, keeldub seade keevitamast. See hoiab ära tüüpilised vead: vale liitmik, määrdunud kontaktid ja liiga nõrk toiteallikas.
Keevitamise ajal salvestab seade aja, pinge, voolu ja takistuse ning pärast jahutamist lõpetatakse keevitus staatusega OK või veakoodiga. Kaasaegsed elekterkeevitusseadmed salvestavad sisemällu sadu ühendusi ning võimaldavad logi eksportida USB, Bluetoothi või dokumenteerimistarkvara kaudu. GPS-i ja operaatori ID abil seotakse iga ühendus täpse asukoha ja selle teostanud koolitatud keevitajaga.
Tulemuseks on täielik jälgitavus: rajatise iga ühenduse kohta saate esitada toru ja liitmiku partii, parameetrid, graafiku, asukoha ja operaatori. See on täpselt see dokumentatsioonitase, mida paljud võrguettevõtted ja riigihanked nõuavad ning mille kogumine on õigesti valitud seadmete korral peaaegu tasuta.
Kontrollnimekiri: käivitamine ja kontroll
PE ja PP elektrimuhvidega. Parameetrid loetakse liitmiku ribakoodilt.
Enne alustamist
- Liitmik sobib toru läbimõõdu ja SDR-iga ning see kombinatsioon on heaks kiidetud.
- Toru ots on lõigatud täisnurkselt, kraatitud ja puhastatud ning PE100-RC puhul on oksiidikiht maha kaabitud.
- Sissetõukamissügavus on märgitud ja toru on toestatud.
- Toiteallikas või generaator suudab tagada vajaliku võimsuse ning pinge on stabiilne.
Esimene liide (proov)
- Ribakood on skannitud või parameetrid on sisestatud ja kinnitatud.
- Seade on heaks kiitnud liitmiku mähise takistuse.
- Liitmik asetseb torul sümmeetriliselt.
Keevitamise ajal
- Toru ja liitmikku ei liigutata ning kaableid ei tõmmata.
- Seade kuvab protsessi kulgu ilma katkestusteta.
Pärast liitmist
- Olek on OK. Veakoodi korral: liide praagitakse ja viga dokumenteeritakse.
- Jahutus on lõpetatud enne liite koormamist või survekatsetust.
- Logi on salvestatud või eksporditud.