
Lasmethodes
Electrofusion: de verbinding die door de fitting zelf wordt gestuurd
Bij een elektrolasfitting is het lasproces ingebouwd in de fitting zelf. Ideaal voor smalle sleuven, reparaties en kleine diameters.
Bekijk alle lasmethoden in het overzicht
Het principe
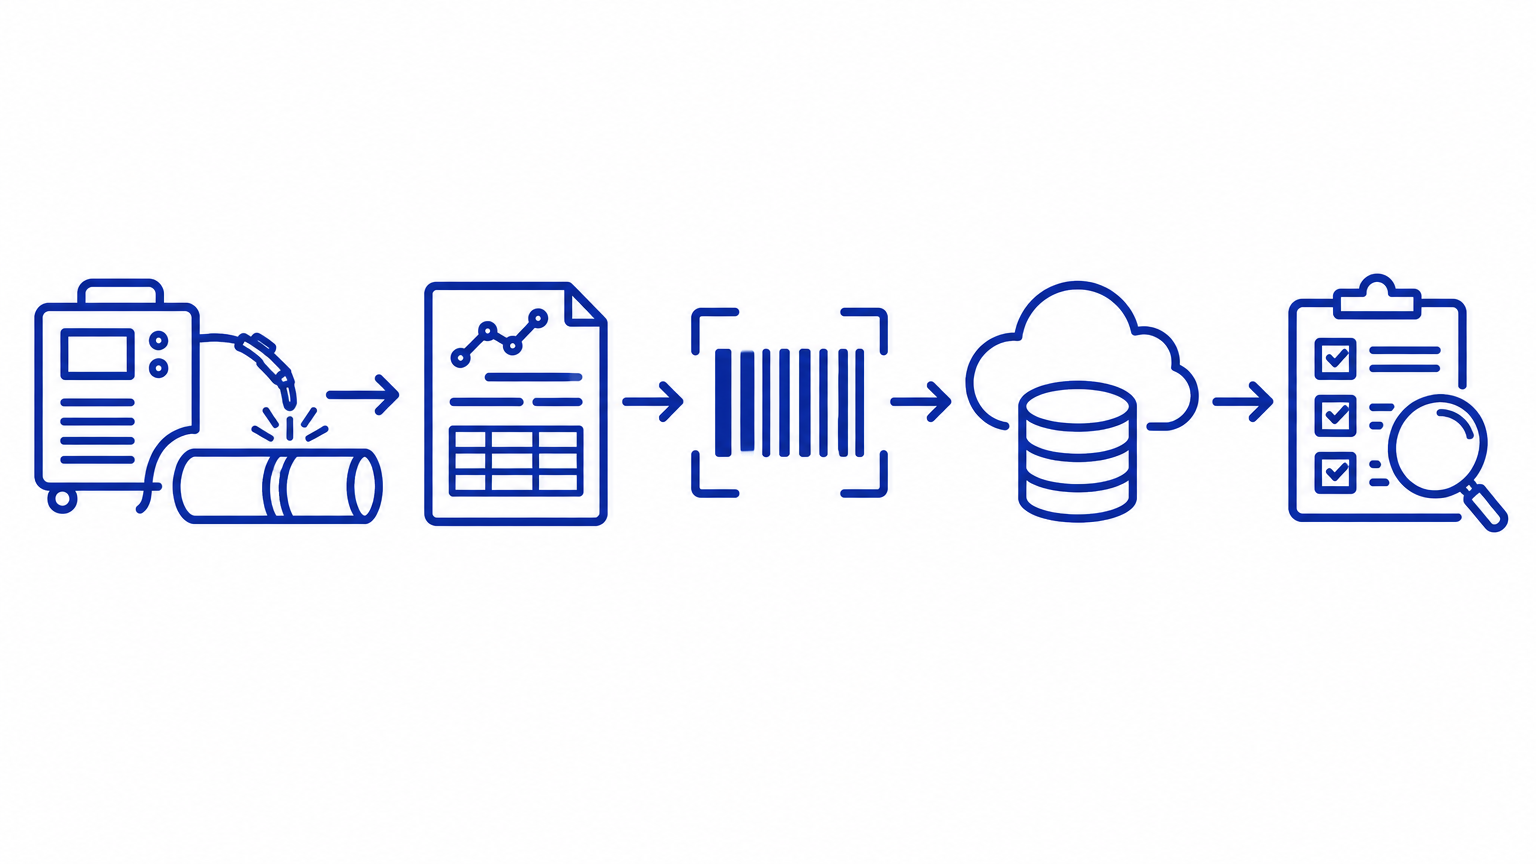
Een elektromouwkoppeling (elektromouwfitting) heeft een ingebouwde weerstandswikkeling. De lasautomaat leest de barcode van de fitting of de gegevens worden handmatig ingevoerd, berekent de lastijd en spanning, en de wikkeling verwarmt de fitting en de buis zodat ze met elkaar versmelten. In het Engels wordt deze methode electrofusion (EF) genoemd.
Het voordeel is dat de lasparameters worden beheerst door de fitting in plaats van de monteur. Dit levert een zeer procesveilige verbinding op, zelfs voor minder ervaren monteurs.
Wanneer kies je voor deze methode?
Elektromouwfittingen zijn de voor de hand liggende keuze waar te weinig ruimte is voor een stomplassmachine: in smalle sleuven, bij het repareren van bestaande leidingen en bij kleinere diameters. In tegenstelling tot spiegellassen kan elektromouwlassen vaak verschillende SDR-klassen combineren, mits de koppeling goedgekeurd is voor die combinatie.
Het buisuiteinde moet haaks worden afgekort, ontbraamd en gereinigd. Bij PE100-RC moet de buitenste oxidatielaag worden geschraapt (zie de PE100-RC-handleiding). Markeer de insteekdiepte zodat de fitting symmetrisch zit, en ondersteun de buis zodat deze tijdens het lassen niet kan bewegen.
Gegevensregistratie en kwaliteitsborging
Elektromouwlassen is de methode met de best ingebouwde kwaliteitsborging. De machine leest de barcode van de fitting of de parameters worden handmatig ingevoerd, en deze controleert de weerstand van de wikkeling voordat het lassen begint. Als de weerstand buiten de tolerantie valt of de spanning te laag is, weigert de machine te lassen. Dit voorkomt de klassieke fouten: de verkeerde fitting, vuile contactpennen en een te kleine stroombron.
Tijdens het lassen registreert de machine tijd, spanning, stroom en weerstand, en na het afkoelen wordt de las voltooid met een status van OK of een foutcode. Moderne elektromouwlasautomaten slaan intern honderden verbindingen op en kunnen het logbestand exporteren via USB, Bluetooth of documentatiesoftware. Met GPS en monteurs-ID wordt elke verbinding gekoppeld aan de exacte locatie en de gecertificeerde monteur die hem heeft gemaakt.
Het resultaat is volledige traceerbaarheid: voor elke verbinding in het project kun je de buis- en fittingbatch, de parameters, de grafiek, de locatie en de monteur overleggen. Dit is precies het documentatieniveau dat veel netbeheerders en openbare aanbestedingen eisen, en het is nagenoeg gratis te verzamelen wanneer de apparatuur goed wordt gekozen.
Checklist: opstart en controle
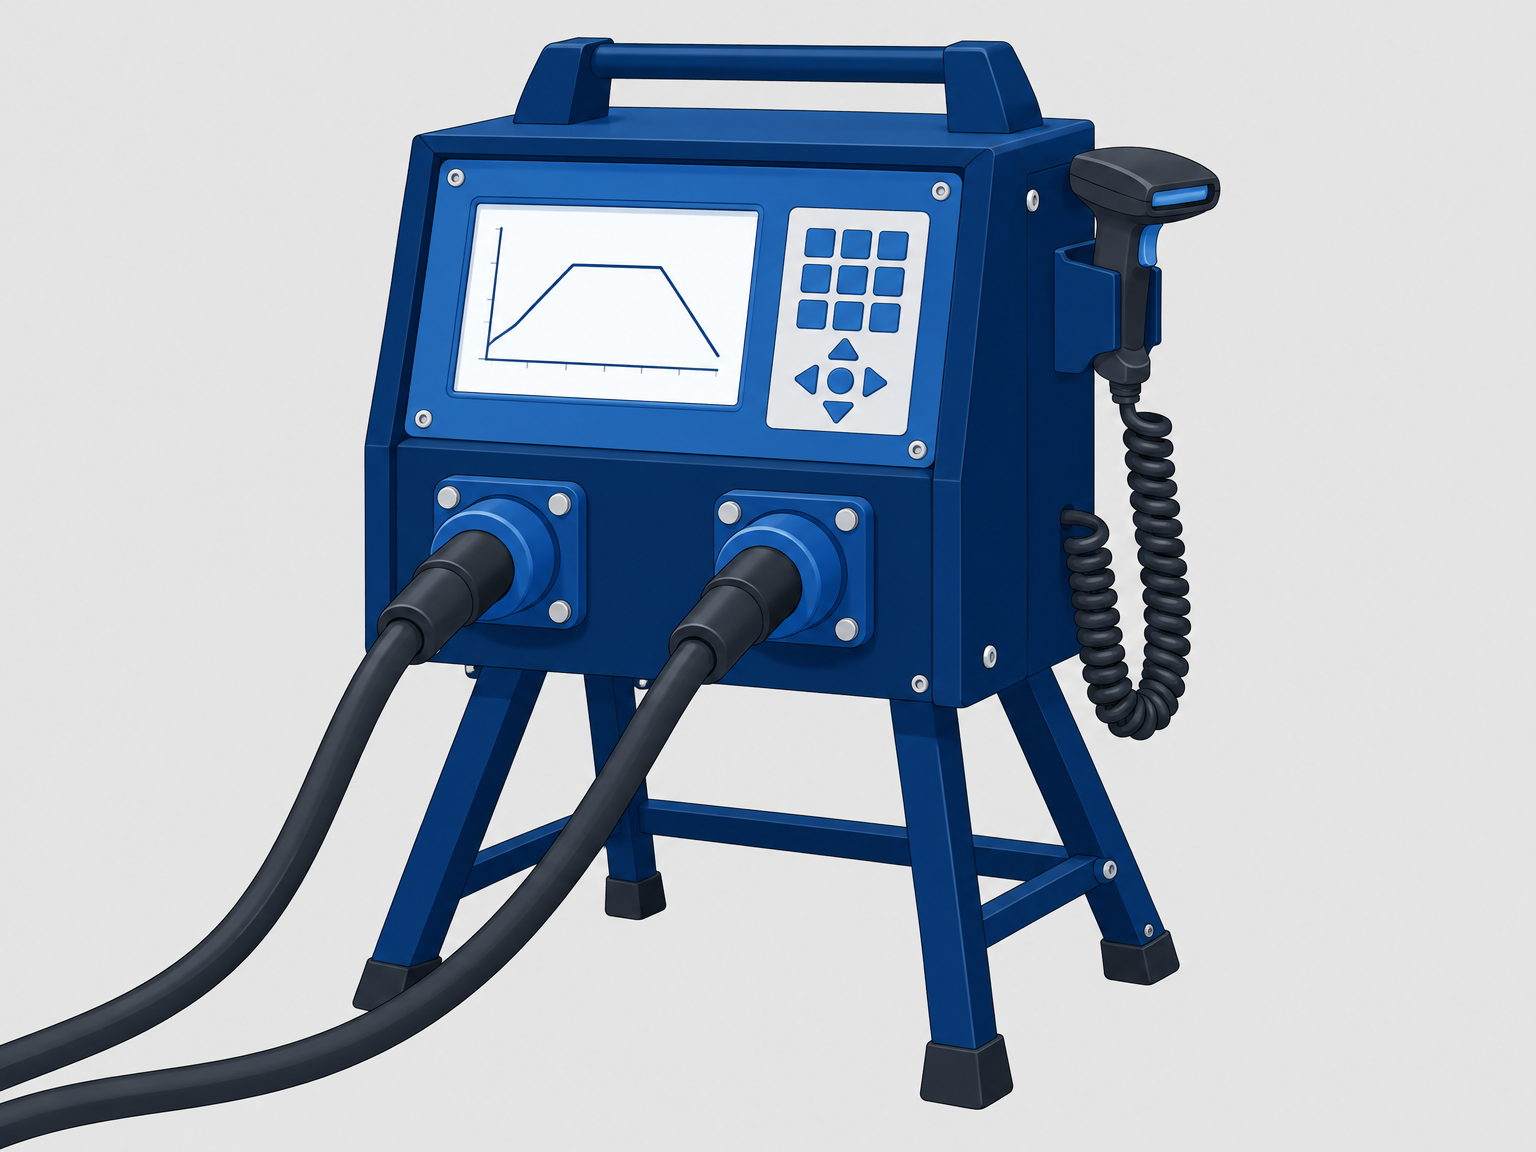
PE en PP met elektromoffen. Parameters worden afgelezen van de streepjescode van de fitting.
Vóór opstart
- De fitting past bij de buisdiameter en SDR, en de combinatie is goedgekeurd.
- Het buiseinde is haaks afgesneden, ontbraamd en gereinigd, en de oxidelaag is afgeschraapt bij PE100-RC.
- De insteekdiepte is gemarkeerd en de buis is ondersteund.
- Stroomvoorziening of generator kan het benodigde vermogen leveren en de spanning is stabiel.
Eerste verbinding (proef)
- De streepjescode is gescand of de parameters zijn ingevoerd en bevestigd.
- De machine heeft de weerstand in de spoel van de fitting goedgekeurd.
- De fitting zit symmetrisch op de buis.
Tijdens het lassen
- Buis en fitting worden niet bewogen en er wordt niet aan de kabels getrokken.
- De machine toont het verloop zonder onderbrekingen.
Na de verbinding
- Status is OK. Bij foutcode: de verbinding wordt afgekeurd en de fout wordt gedocumenteerd.
- De koeling is voltooid voordat de verbinding wordt belast of op druk wordt getest.
- Het logboek is opgeslagen of geëxporteerd.