
Svetsmetoder
Elektromuffsvetsning: fogen styrs av själva delarna
Med en elektromuff är svetsningsprocessen inbyggd i själva kopplingen. Idealisk för trånga schakt, reparationer och mindre dimensioner.
Visa alla svetsmetoder i översikten
Principen
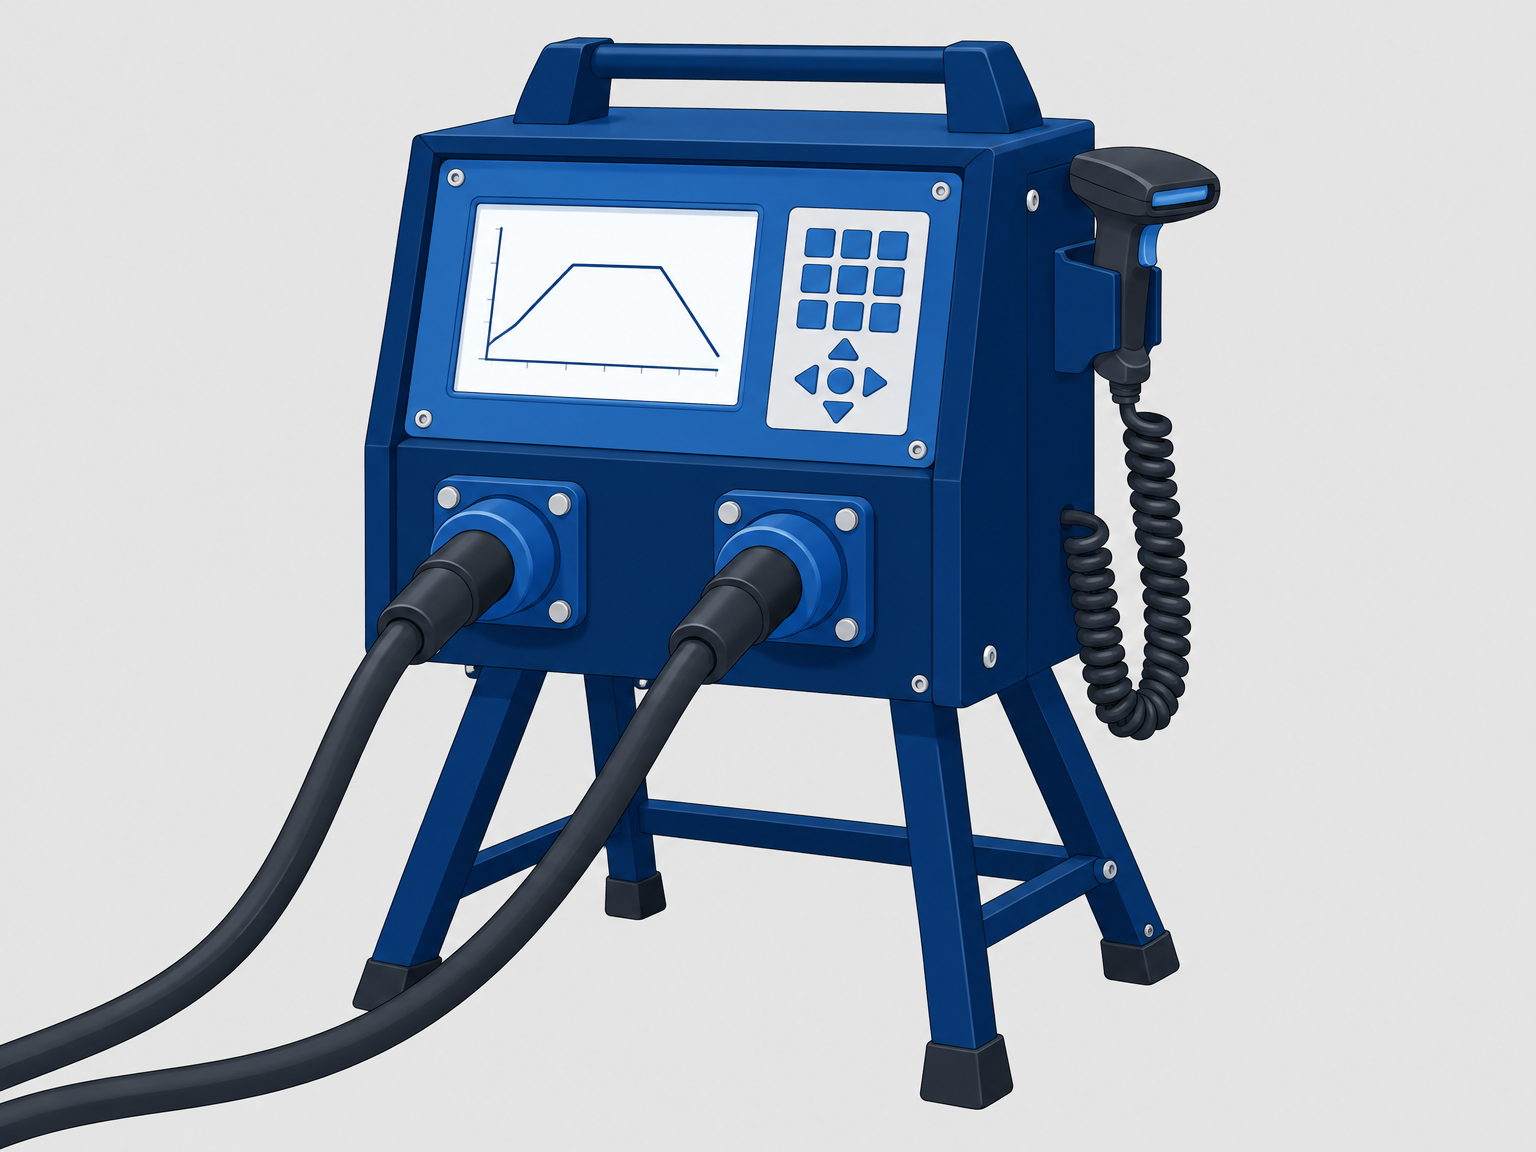
En elektromuff (elkoppling) har en inbyggd motståndstråd. Maskinen läser kopplingens streckkod eller så matas data in manuellt, beräknar svetstid och spänning, och tråden värmer upp kopplingen och röret så de smälter samman. På engelska kallas metoden electrofusion (EF).
Fördelen är att svetsparametrarna styrs av kopplingen snarare än av svetsaren. Detta ger en mycket processäker fog, även för mindre erfarna svetsare.
När väljer du metoden?
Elektromuffar är det självklara valet där det är trångt utrymme för en stumsvetsmaskin: i smala schakt, vid reparation av befintliga ledningar och i mindre dimensionsområden. Till skillnad från stumsvetsning kan elsvetsning ofta kombinera olika SDR-klasser, förutsatt att kopplingen är godkänd för den kombinationen.
Rörändan måste kapas vinkelrätt, gradas av och rengöras. På PE100-RC måste det yttre oxiderade skiktet skrapas av (se guiden för PE100-RC). Markera insticksdjupet så att kopplingen sitter symmetriskt och stötta upp röret så att det inte kan röra sig under svetsningen.
Dataloggning och kvalitetssäkring
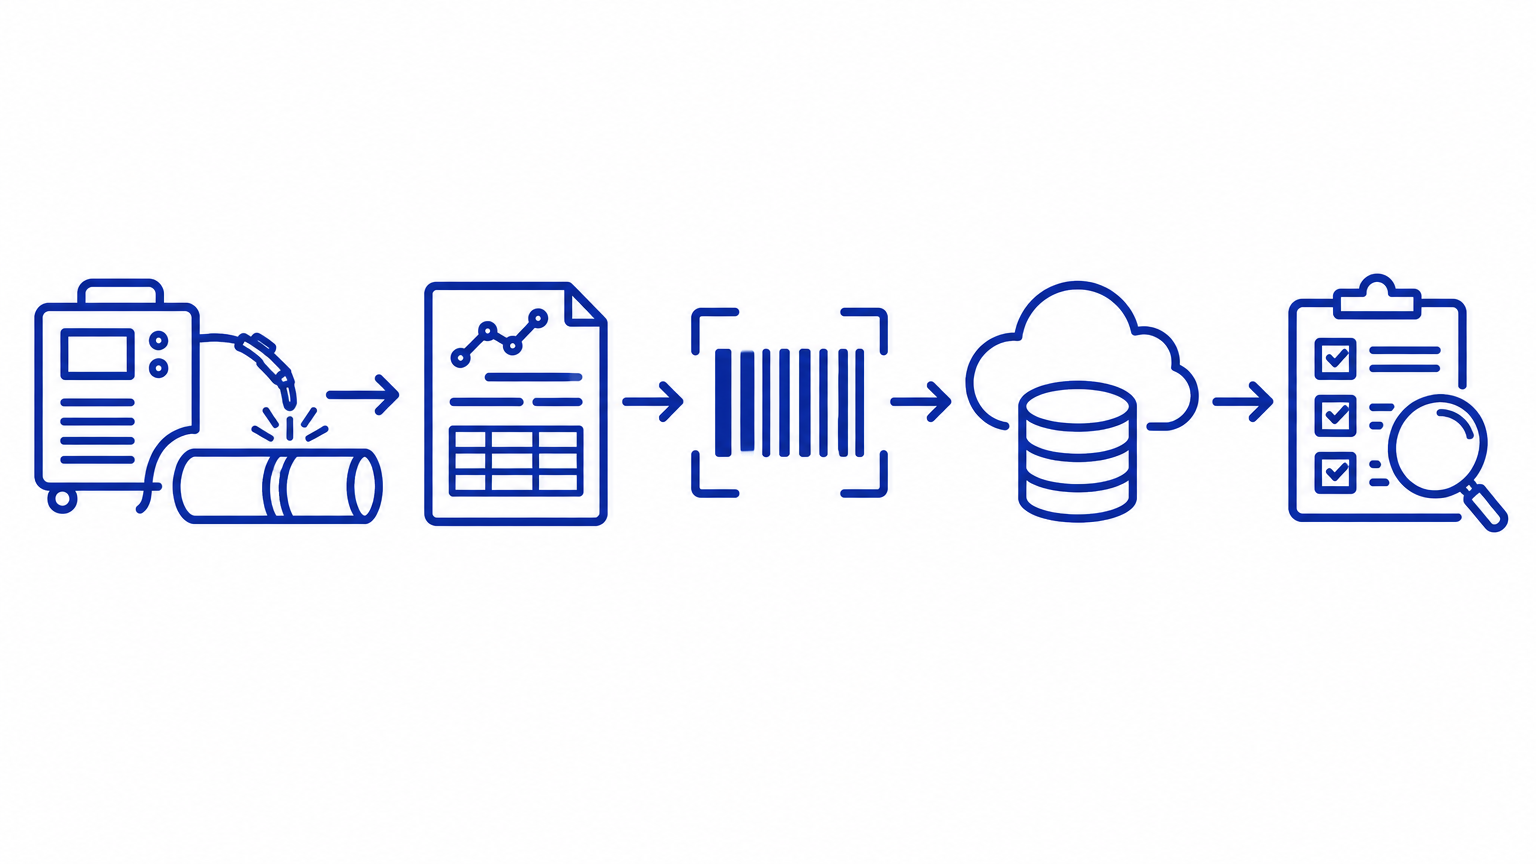
Elsvetsning är den metod som har bäst inbyggd kvalitetssäkring. Maskinen läser av kopplingens streckkod eller så matas parametrarna in manuellt, och den kontrollerar trådens motstånd innan svetsningen startar. Om motståndet ligger utanför toleransen eller om spänningen är för låg vägrar maskinen att svetsa. Detta förhindrar de klassiska misstagen: fel koppling, smutsiga stift och ett underdimensionerat elverk.
Under svetsningen loggar maskinen tid, spänning, ström och motstånd, och efter avslutad kylning slutförs svetsen med en status som OK eller en felkod. Moderna elsvetsenheter lagrar hundratals fogar internt och kan exportera loggen via USB, Bluetooth eller dokumentationsprogramvara. Med GPS och svetsar-ID kopplas varje fog till sin exakta position och den behöriga svetsare som utförde den.
Resultatet är full spårbarhet: för varje fog i projektet kan du visa rör- och kopplingsparti, parametrar, kurva, plats och svetsare. Detta är exakt den dokumentationsnivå som många nätägare och offentliga upphandlingar kräver, och den är nästan gratis att samla in när utrustningen väljs med omsorg.
Checklista: uppstart och kontroll
PE och PP med elektromuffar. Parametrar läses från fittingens streckkod.
Före uppstart
- Fittingen passar till rördiameter och SDR, och kombinationen är godkänd.
- Röränden är kapad vinkelrätt, gradad och rengjord, och oxidskiktet är skrapat vid PE100-RC.
- Insticksdjupet är markerat och röret är understött.
- Strömförsörjning eller generator kan leverera den nödvändiga effekten och spänningen är stabil.
Första fog (prov)
- Streckkoden är skannad, eller parametrarna är inmatade och bekräftade.
- Maskinen har godkänt motståndet i fittingens spole.
- Fittingen sitter symmetriskt på röret.
Under svetsningen
- Rör och fitting rörs inte och det dras inte i kablarna.
- Maskinen visar förloppet utan avbrott.
Efter fogen
- Status är OK. Vid felkod: sammanfogningen kasseras och felet dokumenteras.
- Kylningen är genomförd innan sammanfogningen belastas eller tryckprovas.
- Loggen är sparad eller exporterad.