
Metody spawania
Zgrzewanie kształtek elektrooporowych (zgrzewanie muf elektrooporowych): złącze kontrolowane przez kształtkę
W przypadku kształtki elektrooporowej proces zgrzewania jest wbudowany bezpośrednio w samą kształtkę. Idealne rozwiązanie do wąskich wykopów, napraw i małych średnic.
Zobacz wszystkie metody zgrzewania w przeglądzie
Zasada działania
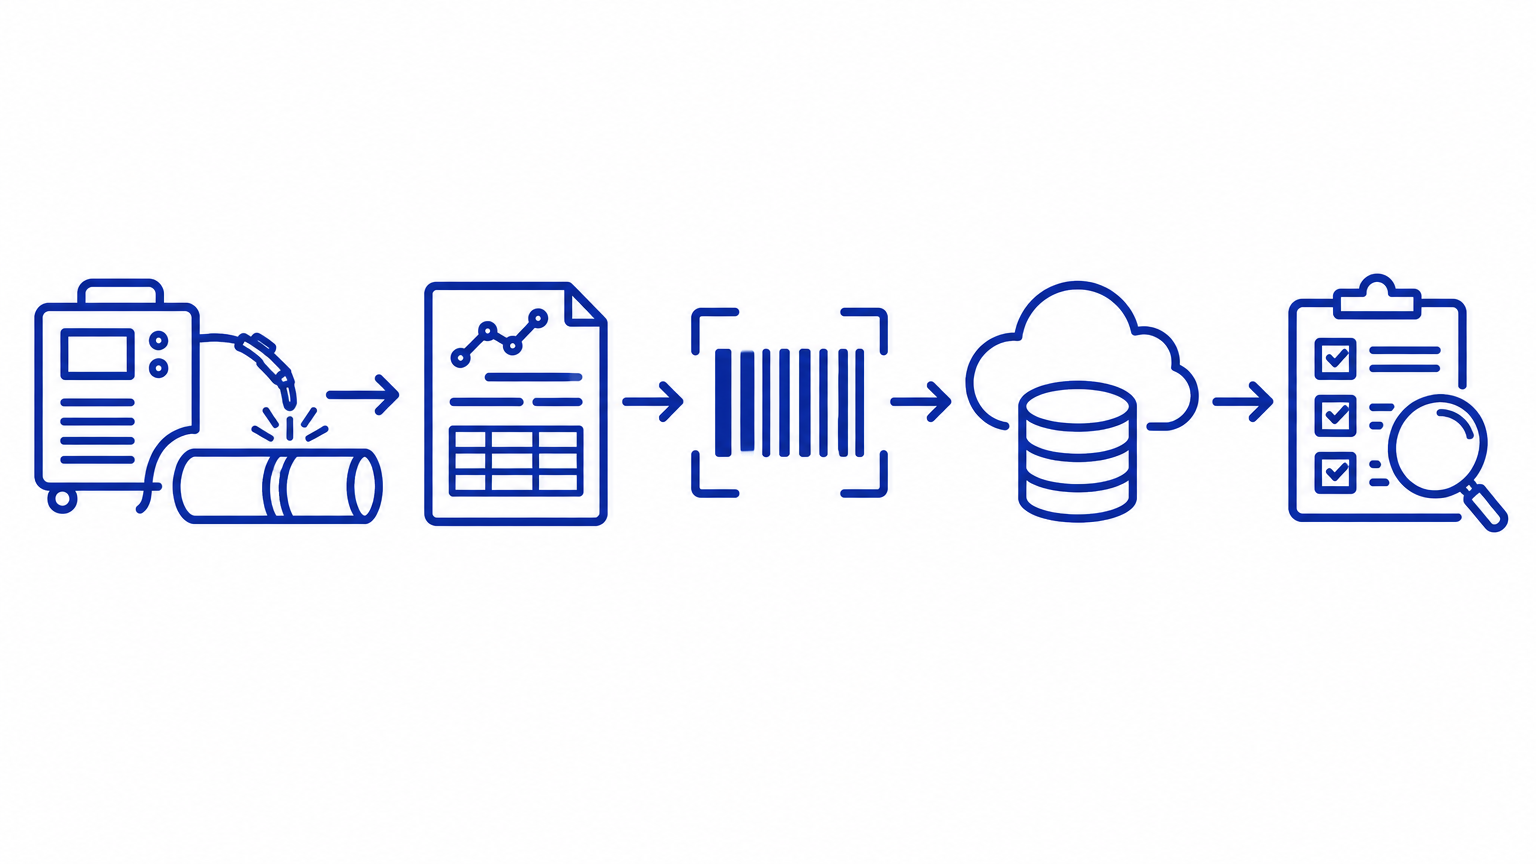
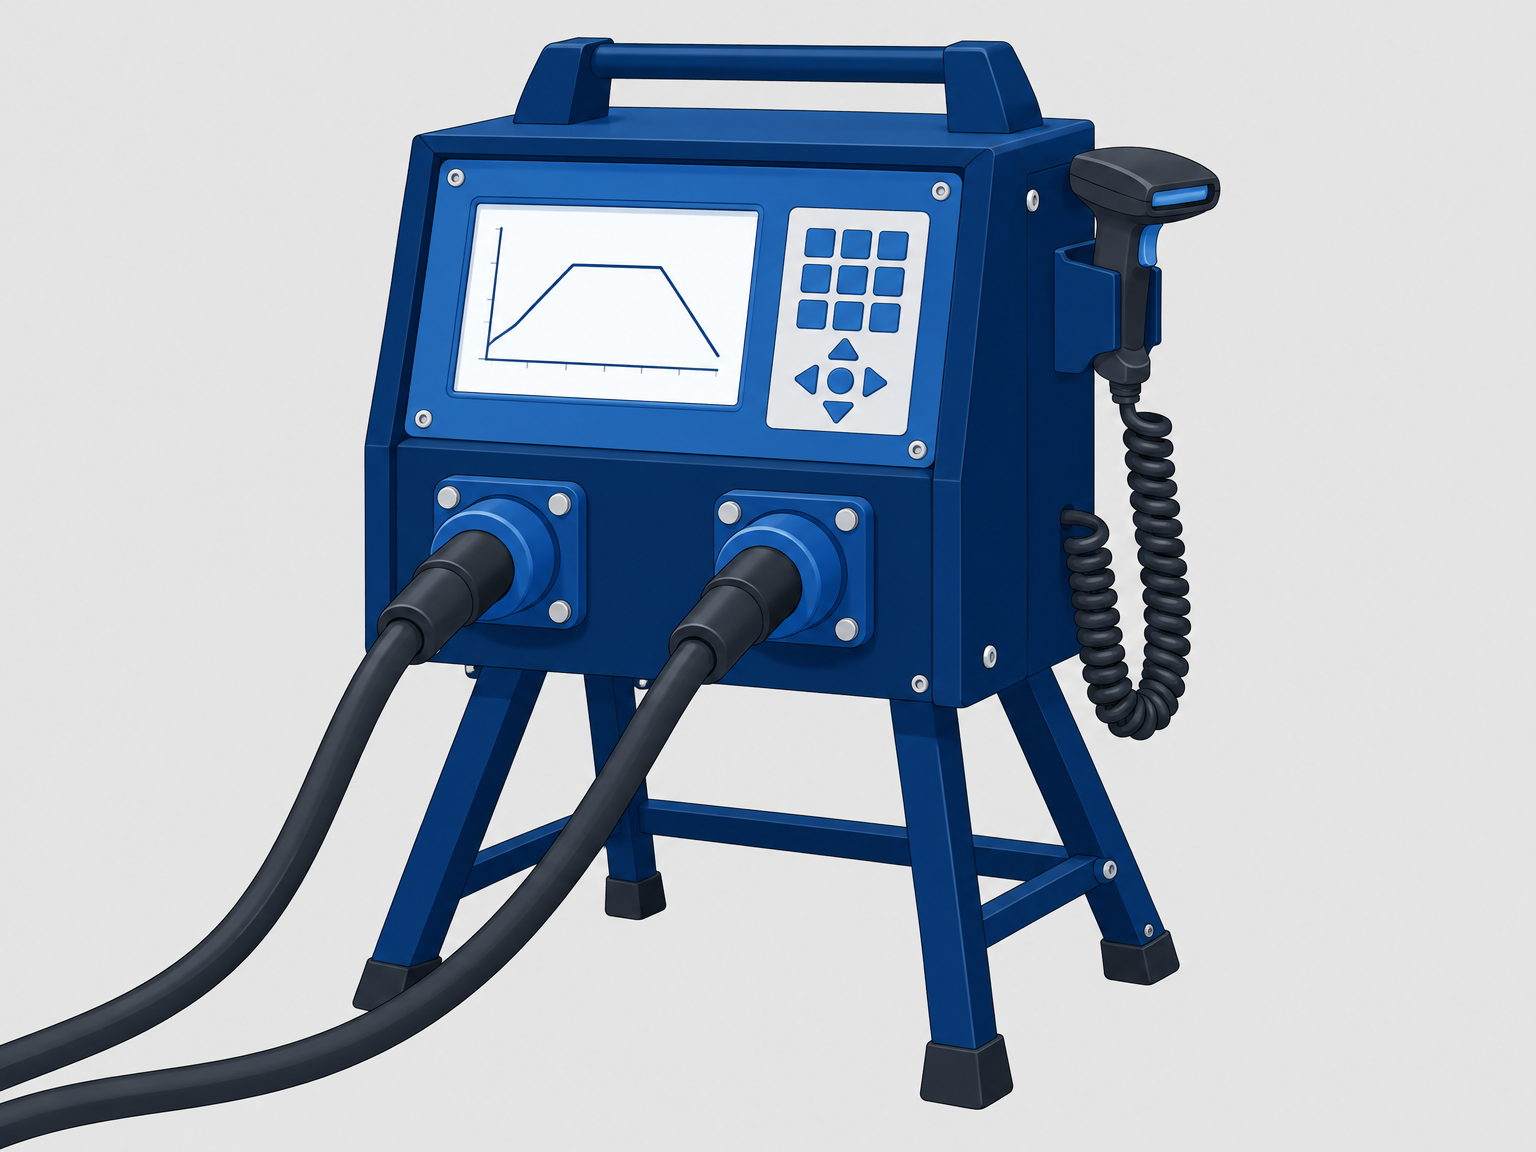
Kształtka elektrooporowa (mufa elektrooporowa) posiada wbudowaną spiralę grzejną. Zgrzewarka odczytuje kod kreskowy kształtki lub dane są wprowadzane, oblicza czas zgrzewania i napięcie, a spirala podgrzewa kształtkę i rurę, powodując ich zgrzanie. W języku angielskim metoda ta nazywana jest electrofusion (EF).
Zaletą jest to, że parametry zgrzewania są kontrolowane przez kształtkę, a nie przez operatora. Zapewnia to wysoką pewność procesu, również dla mniej doświadczonych operatorów.
Kiedy wybrać tę metodę?
Kształtki elektrooporowe są oczywistym wyborem w miejscach o ograniczonej przestrzeni dla zgrzewarki doczołowej: w wykopach, przy naprawach istniejących rurociągów oraz przy mniejszych średnicach. W przeciwieństwie do zgrzewania doczołowego, zgrzewanie elektrooporowe często dopuszcza różne klasy SDR, jeśli mufa jest zatwierdzona do danej kombinacji.
Końcówka rury musi być przycięta prostopadle, ogratowana i oczyszczona. W przypadku PE100-RC należy usunąć zewnętrzną warstwę tlenków przez skrobanie (patrz poradnik dotyczący PE100-RC). Zaznacz głębokość wsuwania, aby kształtka osadzona była symetrycznie, i podeprzyj rurę, aby nie przemieszczała się podczas zgrzewania.
Jeśli odgałęzienie lub połączenie ma być wykonane na małych średnicach, gdzie nie ma miejsca na mufę elektrooporową lub brak odpowiedniej kształtki do danej kombinacji, alternatywą z użyciem elementu grzejnego i luźnych kształtek jest zgrzewanie mufowe / zgrzewanie mufowo-trzpieniowe.
Jeśli masz do czynienia z PVC-U, obowiązują inne warunki: niższa temperatura elementu grzejnego, krótki czas przełączenia oraz odciąg oparów. Przeczytaj jak to zrobić w zgrzewanie doczołowe PVC.
Rejestracja danych i zapewnienie jakości
Zgrzewanie muf elektrooporowych to metoda z najlepiej wbudowanym systemem zapewnienia jakości. Maszyna odczytuje kod kreskowy kształtki lub parametry wprowadzane ręcznie i sprawdza rezystancję spirali przed rozpoczęciem zgrzewania. Jeśli rezystancja wykracza poza tolerancję lub napięcie jest zbyt niskie, zgrzewarka odmówi zgrzewania. Zapobiega to typowym błędom: niewłaściwa kształtka, zanieczyszczone styki i zbyt słabe zasilanie.
Podczas zgrzewania urządzenie rejestruje czas, napięcie, prąd i rezystancję, a po schłodzeniu proces zgrzewania kończy się statusem OK lub kodem błędu. Nowoczesne zgrzewarki elektrooporowe przechowują w pamięci setki złączy i mogą eksportować dziennik zdarzeń przez USB, Bluetooth lub oprogramowanie do dokumentacji. Dzięki systemowi GPS i identyfikatorowi operatora każde złącze jest powiązane z dokładną lokalizacją oraz operatorem posiadającym odpowiednie uprawnienia, który je wykonał.
Wynikiem jest pełna identyfikowalność: dla każdego złącza w instalacji można przedstawić numer partii rury i kształtki, parametry, wykres, lokalizację oraz operatora. Jest to dokładnie ten poziom dokumentacji, którego wymagają operatorzy sieci i przetargi publiczne, a który jest niemal bezpłatny w pozyskaniu przy odpowiednim doborze sprzętu.
Lista kontrolna: uruchomienie i kontrola
PE i PP z mufami elektrooporowymi. Parametry są odczytywane z kodu kreskowego kształtki.
Przed uruchomieniem
- Kształtka pasuje do średnicy rury oraz SDR, a kombinacja jest zatwierdzona.
- Koniec rury jest obcięty prostopadle, odgratowany i wyczyszczony, a warstwa tlenkowa została zeskrobana w przypadku PE100-RC.
- Głębokość wsunięcia jest zaznaczona, a rura jest podparta.
- Zasilanie lub generator może dostarczyć wymaganą moc, a napięcie jest stabilne.
Pierwsze połączenie (próbne)
- Kod kreskowy został zeskanowany lub parametry zostały wprowadzone i potwierdzone.
- Zgrzewarka zaakceptowała rezystancję cewki kształtki.
- Kształtka jest umieszczona symetrycznie na rurze.
Podczas zgrzewania
- Rura i kształtka nie są poruszane, a kable nie są ciągnięte.
- Zgrzewarka wskazuje przebieg procesu bez przerw.
Po wykonaniu połączenia
- Status to OK. W przypadku kodu błędu: połączenie zostaje odrzucone, a błąd udokumentowany.
- Chłodzenie zostało zakończone przed obciążeniem połączenia lub przeprowadzeniem próby ciśnieniowej.
- Protokół został zapisany lub wyeksportowany.