
Hitsausmenetelmät
Sähköhylsyhitsaus: liitos, jota sähköhylsy ohjaa
Sähkövastushitsausosalla hitsausprosessi on rakennettu itse liitososaan. Ihanteellinen ahtaisiin kaivantoihin, korjauksiin ja pieniin halkaisijoihin.
Katso kaikki hitsausmenetelmät yleiskatsauksesta
Periaate
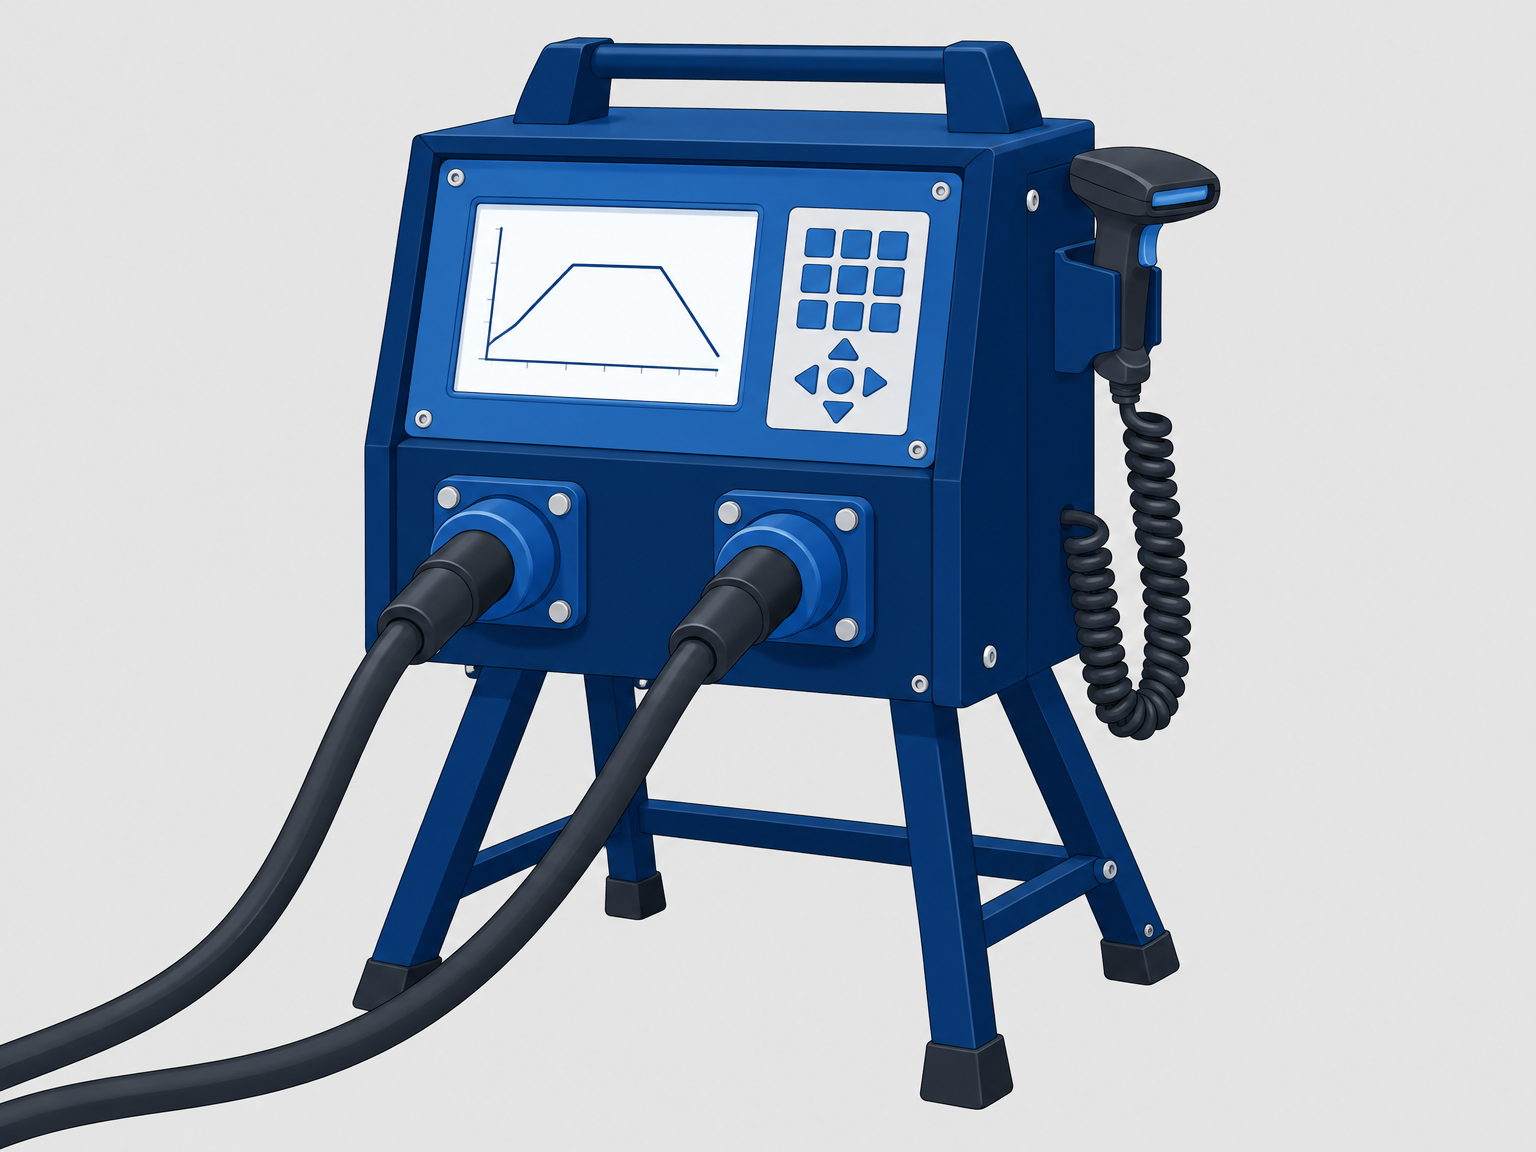
Sähköhitsausyhteessä (sähkömuhvissa) on sisäänrakennettu vastuslanka. Hitsauslaite lukee yhteessä olevan viivakoodin tai tiedot syötetään manuaalisesti, laskee hitsausajan ja jännitteen, ja vastuslanka kuumentaa yhdettä ja putkea niin, että ne sulavat yhteen. Menetelmästä käytetään englanniksi nimitystä electrofusion (EF).
Etuna on, että hitsausparametreja ohjaa yhte eikä käyttäjä. Tämä antaa erittäin prosessivarman liitoksen myös vähemmän kokeneille hitsaajille.
Milloin menetelmä valitaan?
Sähköhitsausosat ovat ilmeinen valinta silloin, kun päittäishitsauskoneelle on vähän tilaa: ahtaissa kaivannoissa, olemassa olevia putkistoja korjattaessa ja pienemmissä halkaisijaluokissa. Toisin kuin päittäishitsauksessa, sähköhitsauksessa voidaan usein yhdistää eri SDR-luokkia, mikäli hylsy on hyväksytty kyseiselle yhdistelmälle.
Putken pää on katkaistava suoraan, purseet poistettava ja pinta puhdistettava. PE100-RC-materiaalin ulompi oksidoitunut kerros on kaavittava pois (katso PE100-RC-opas). Merkitse sisääntyöntösyvyys, jotta hylsy asettuu symmetrisesti, ja tue putki niin, että se ei pääse liikkumaan hitsauksen aikana.
Datan tallennus ja laadunvarmistus
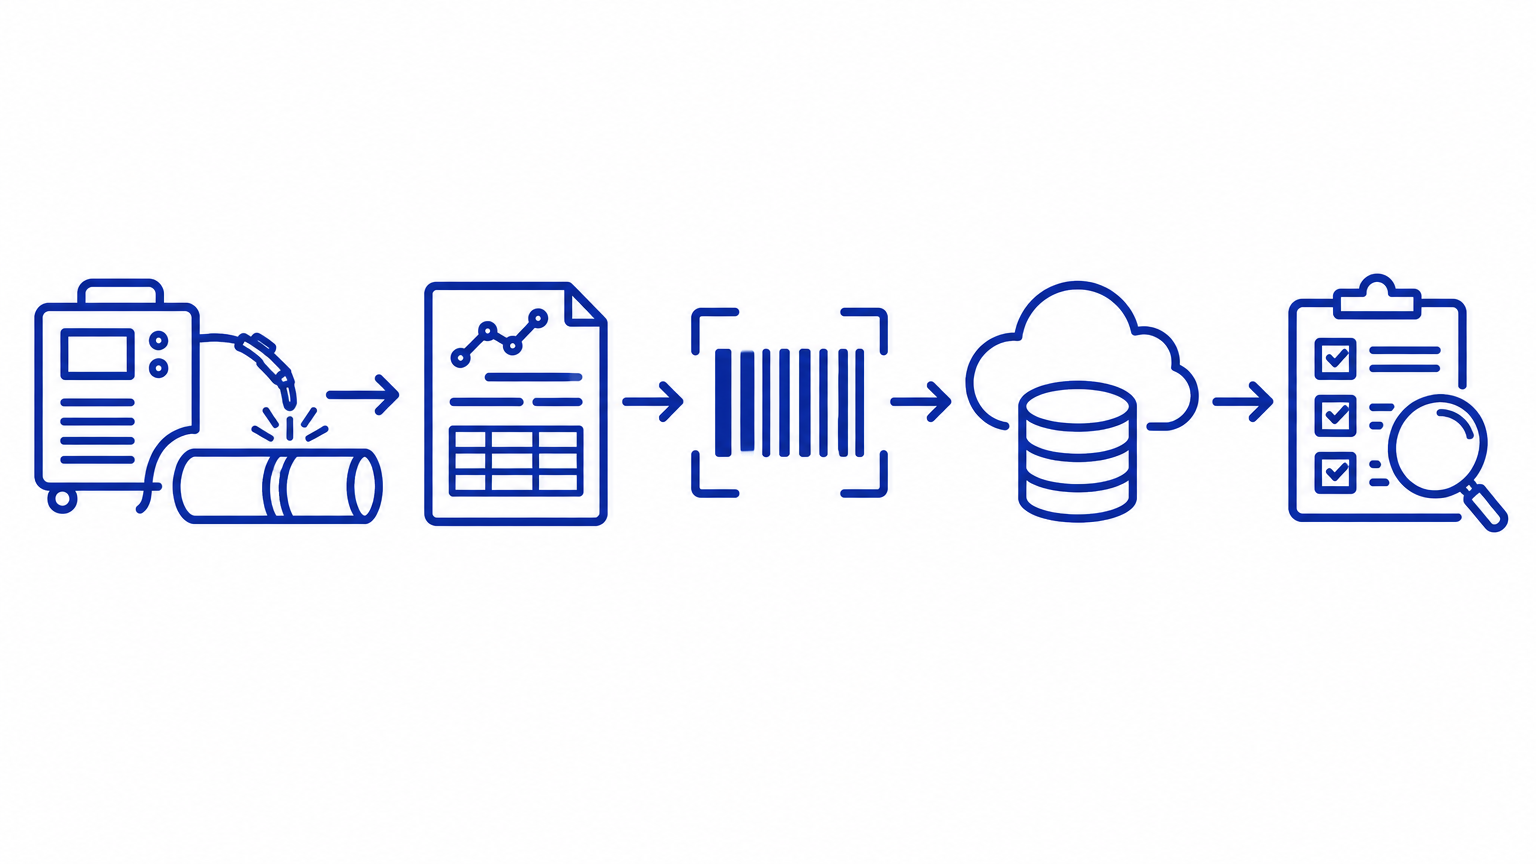
Sähköhitsaus on menetelmä, jossa on paras sisäänrakennettu laadunvarmistus. Laite lukee hylsyssä olevan viivakoodin tai parametrit syötetään manuaalisesti, ja se tarkistaa vastuslangan resistanssin ennen hitsauksen alkamista. Jos resistanssi on toleranssin ulkopuolella tai jännite on liian alhainen, laite kieltäytyy hitsaamasta. Tämä estää klassiset virheet: väärän hylsyn, likaiset liittimet ja alimitoitetun sähkönsyötön.
Hitsauksen aikana laite tallentaa ajan, jännitteen, virran ja resistanssin, ja jäähdytyksen jälkeen hitsi valmistuu OK-tilalla tai vikakoodilla. Modernit sähköhitsauslaitteet tallentavat satoja liitoksia sisäisesti ja voivat viedä lokin USB:n, Bluetoothin tai dokumentointiohjelmiston kautta. GPS:n ja hitsaajatunnuksen avulla jokainen liitos voidaan yhdistää sen tarkkaan sijaintiin ja pätevään hitsaajaan, joka sen teki.
Tuloksena on täysi jäljitettävyys: jokaiselle hankkeen liitokselle voidaan esittää putki- ja hylsyerä, parametrit, käyrä, sijainti ja hitsaaja. Tämä on täsmälleen se dokumentointitaso, jota monet verkko-operaattorit ja julkiset kilpailutukset edellyttävät, ja se on lähes ilmaista kerätä, kun laitteisto valitaan hyvin.
Tarkistuslista: käynnistys ja tarkastus
PE ja PP sähkömuhveilla. Parametrit luetaan yhteen viivakoodista.
Ennen käynnistystä
- Yhde sopii putken halkaisijalle ja SDR-arvolle, ja yhdistelmä on hyväksytty.
- Putken pää on leikattu suoraan kulmaan, jäysteet poistettu ja puhdistettu, ja hapettumakerros on kaavittu pois PE100-RC-materiaalin osalta.
- Työntösyvyys on merkitty ja putki on tuettu.
- Virtalähde tai generaattori pystyy syöttämään tarvittavan tehon ja jännite on stabiili.
Ensimmäinen liitos (koeliitos)
- Viivakoodi on luettu tai parametrit on syötetty ja vahvistettu.
- Kone on hyväksynyt yhteen käämin vastuksen.
- Yhde on symmetrisesti putken päällä.
Hitsauksen aikana
- Putkea ja yhtettä ei liikuteta, eikä kaapeleista vedetä.
- Kone näyttää prosessin kulun ilman keskeytyksiä.
Liitoksen jälkeen
- Tila on OK. Virhekoodin esiintyessä: liitos hylätään ja virhe dokumentoidaan.
- Jäähdytys on suoritettu ennen kuin liitosta kuormitetaan tai painekoestetaan.
- Loki on tallennettu tai viety.
Avaa kaikki tarkistuslistat tulostusystävällisessä näkymässä