
Методи зварювання
Зварювання електромуфт (електрофузійне зварювання): з'єднання, що контролюється фітингом
За використання електрофітинга процес зварювання інтегрований у сам фітинг. Добре підходить для вузьких траншей, ремонтних робіт та малих діаметрів.
Переглянути всі методи зварювання в огляді
Принцип
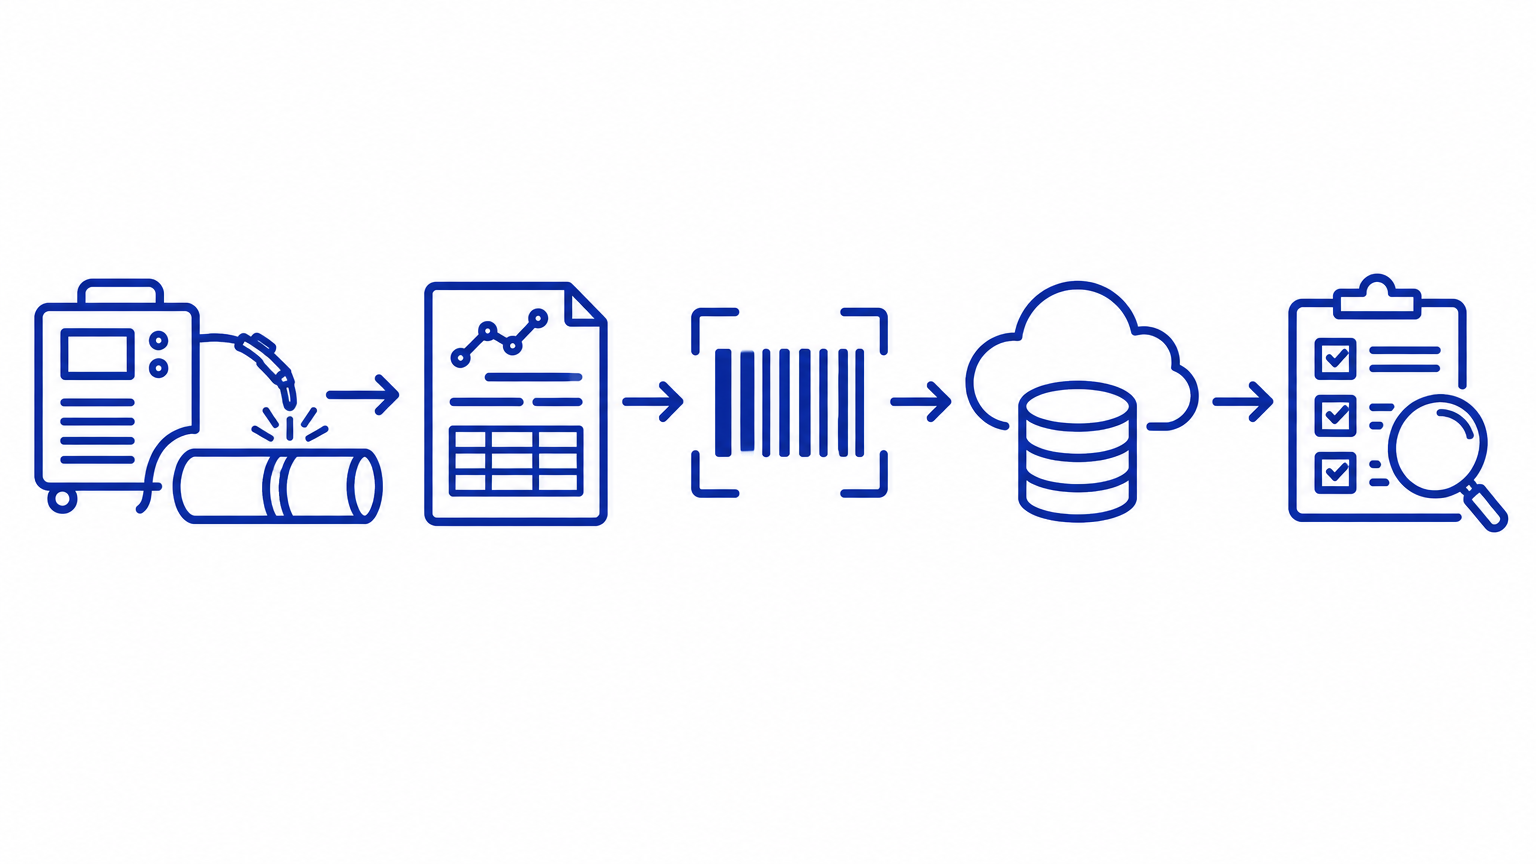
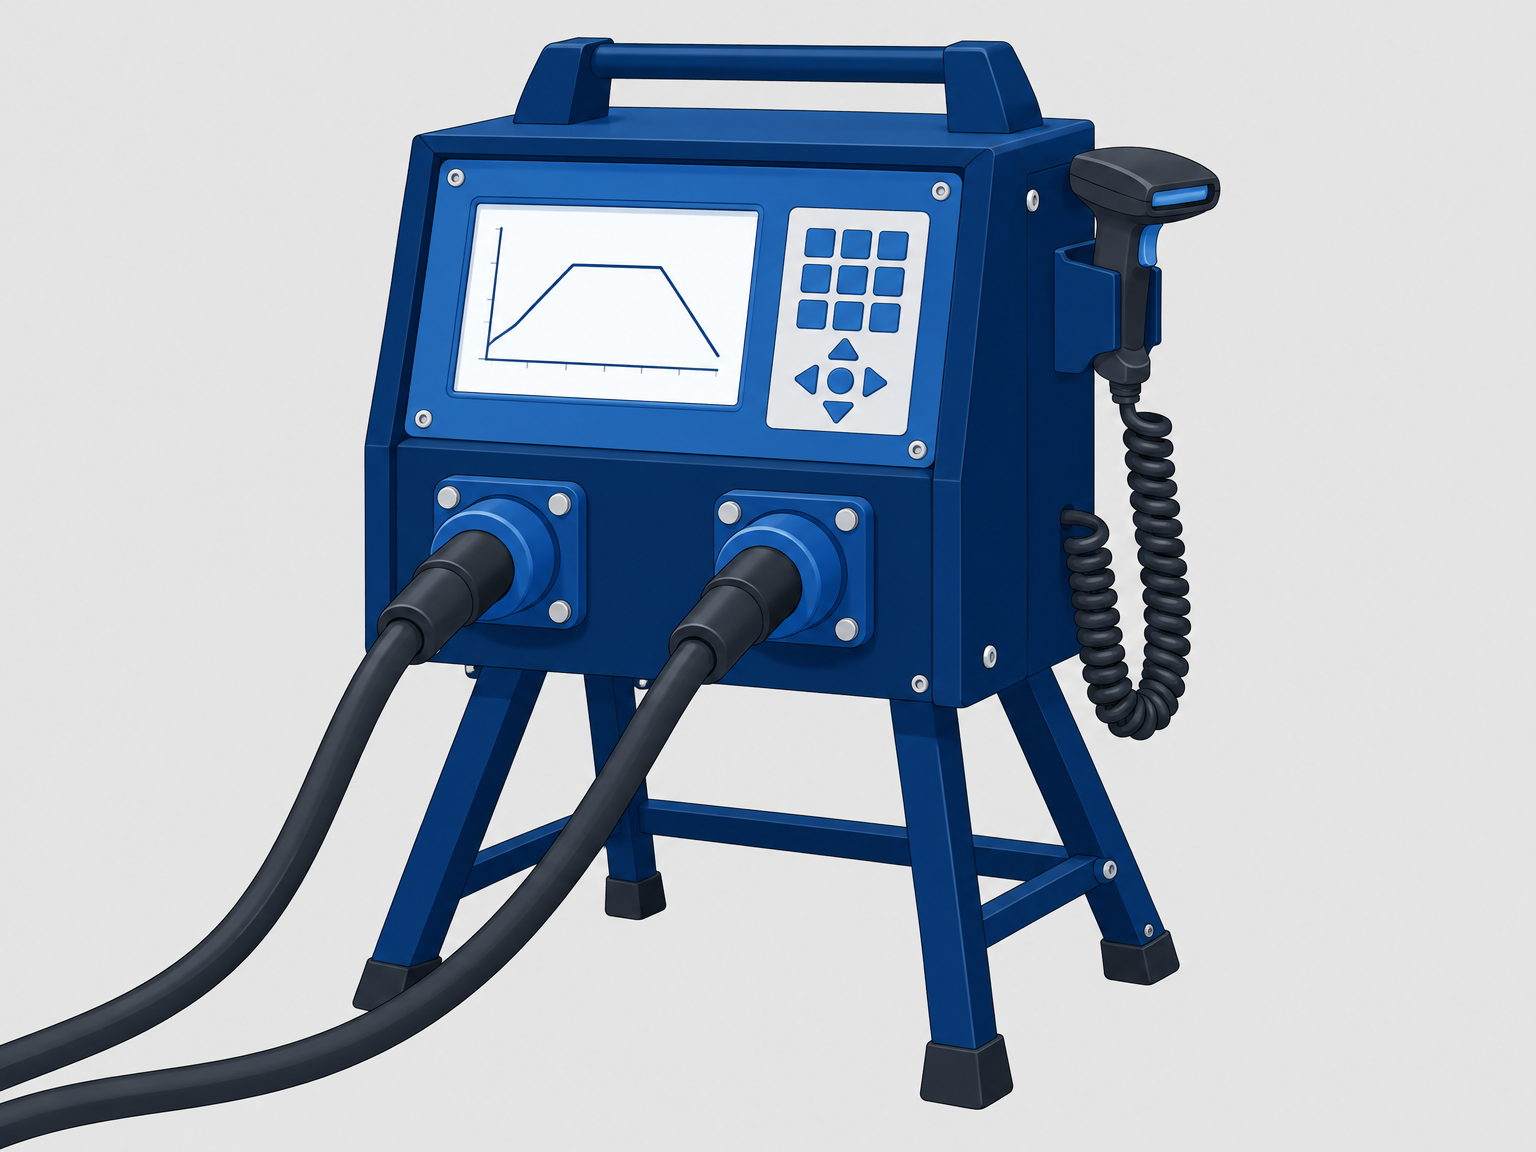
Електрофітинг (електромуфта) має вбудовану спіраль. Зварювальний апарат зчитує штрихкод фітинга або дані вводяться вручну, розраховує час зварювання та напругу, після чого спіраль нагріває фітинг і трубу, забезпечуючи їхнє з'єднання шляхом сплавлення. Англійською цей метод називається electrofusion (EF).
Перевагою є те, що параметри зварювання контролюються самим фітингом, а не оператором. Це забезпечує високу надійність процесу, зокрема для менш досвідчених операторів.
Коли обирають цей метод?
Електромуфти є оптимальним вибором там, де недостатньо простору для апарата для стикового зварювання: у траншеях, під час ремонту існуючих трубопроводів та на трубопроводах менших діаметрів. На відміну від стикового зварювання, електрофузійне зварювання часто допускає з'єднання різних класів SDR, якщо муфта схвалена для такої комбінації.
Кінець труби повинен бути відрізаний перпендикулярно, зачищений від задирок та очищений. Для PE100-RC необхідно зняти зовнішній оксидний шар (див. посібник з PE100-RC). Позначте глибину введення, щоб фітинг розташовувався симетрично, і зафіксуйте трубу, щоб вона не зміщувалася під час зварювання.
Якщо розгалуження або з'єднання потрібно виконати на малих діаметрах, де немає місця для електромуфти або відсутній відповідний комбінований фітинг, альтернативою є розтрубне зварювання / муфтово-дорнове зварювання за допомогою нагрівального елемента та вільних фітингів.
Якщо ви працюєте з PVC-U, діють інші умови: нижча температура нагрівального елемента, короткий час перемикання та витяжка. Прочитайте, як це робиться у розділі стикове зварювання ПВХ.
Реєстрація даних та забезпечення якості
Електромуфтове зварювання — це метод із найкращою вбудованою системою забезпечення якості. Апарат зчитує штрихкод фітинга або параметри вводяться вручну, після чого перевіряється опір спіралі перед початком зварювання. Якщо опір виходить за межі допуску або напруга занадто низька, апарат відмовляється виконувати зварювання. Це запобігає класичним помилкам: неправильному фітингу, забрудненим контактам та слабкому джерелу живлення.
Під час зварювання апарат реєструє час, напругу, силу струму та опір, а після охолодження завершує процес із посиланням на статус OK або код помилки. Сучасні апарати для електрофузійного зварювання зберігають сотні з'єднань у пам'яті та можуть експортувати звіт через USB, Bluetooth або за допомогою програмного забезпечення для документування. Завдяки GPS та ID оператора кожне з'єднання прив'язується до точного місця та навченого зварника, який його виконав.
Результатом є повна прозорість: для кожного з'єднання в системі ви можете надати дані про партію труб і фітингів, параметри, графік, місце розташування та оператора. Саме такий рівень документування вимагають багато експлуатуючих організацій та державних тендерів, і його збір практично нічого не коштує за умови правильного вибору обладнання.
Чек-лист: запуск та контроль
PE та PP з електромуфтами. Параметри зчитуються зі штрихкоду фітинга.
Перед початком роботи
- Фітинг відповідає діаметру труби та SDR, а їх комбінація є схваленою.
- Кінець труби обрізано перпендикулярно, знято грат та очищено, а за наявності PE100-RC зачищено оксидний шар.
- Глибину вставляння позначено, а трубу закріплено на опорах.
- Джерело живлення або генератор забезпечує необхідну потужність, а напруга є стабільною.
Перше з'єднання (контрольний зразок)
- Штрихкод відскановано або параметри введено та підтверджено.
- Апарат підтвердив опір спіралі фітинга.
- Фітинг розміщено симетрично на трубі.
Під час зварювання
- Труба та фітинг не зміщуються, кабелі не натягуються.
- Апарат відображає перебіг процесу без збоїв.
Після виконання з'єднання
- Статус: OK. У разі коду помилки: з'єднання бракується, а помилка документується.
- Охолодження завершено до прикладання навантаження або проведення гідравлічних випробувань.
- Журнал збережено або експортовано.