
Svetsmetoder
Extrusionssvetsning: starka fogar i tjockväggigt material
När rörväggen är tjock eller fogen måste vara extra stark smälts nytt material in i svetsfogen med en handhållen extruder (extrusionssvetsning).
Visa alla svetsmetoder i översikten
Varför en extruder?
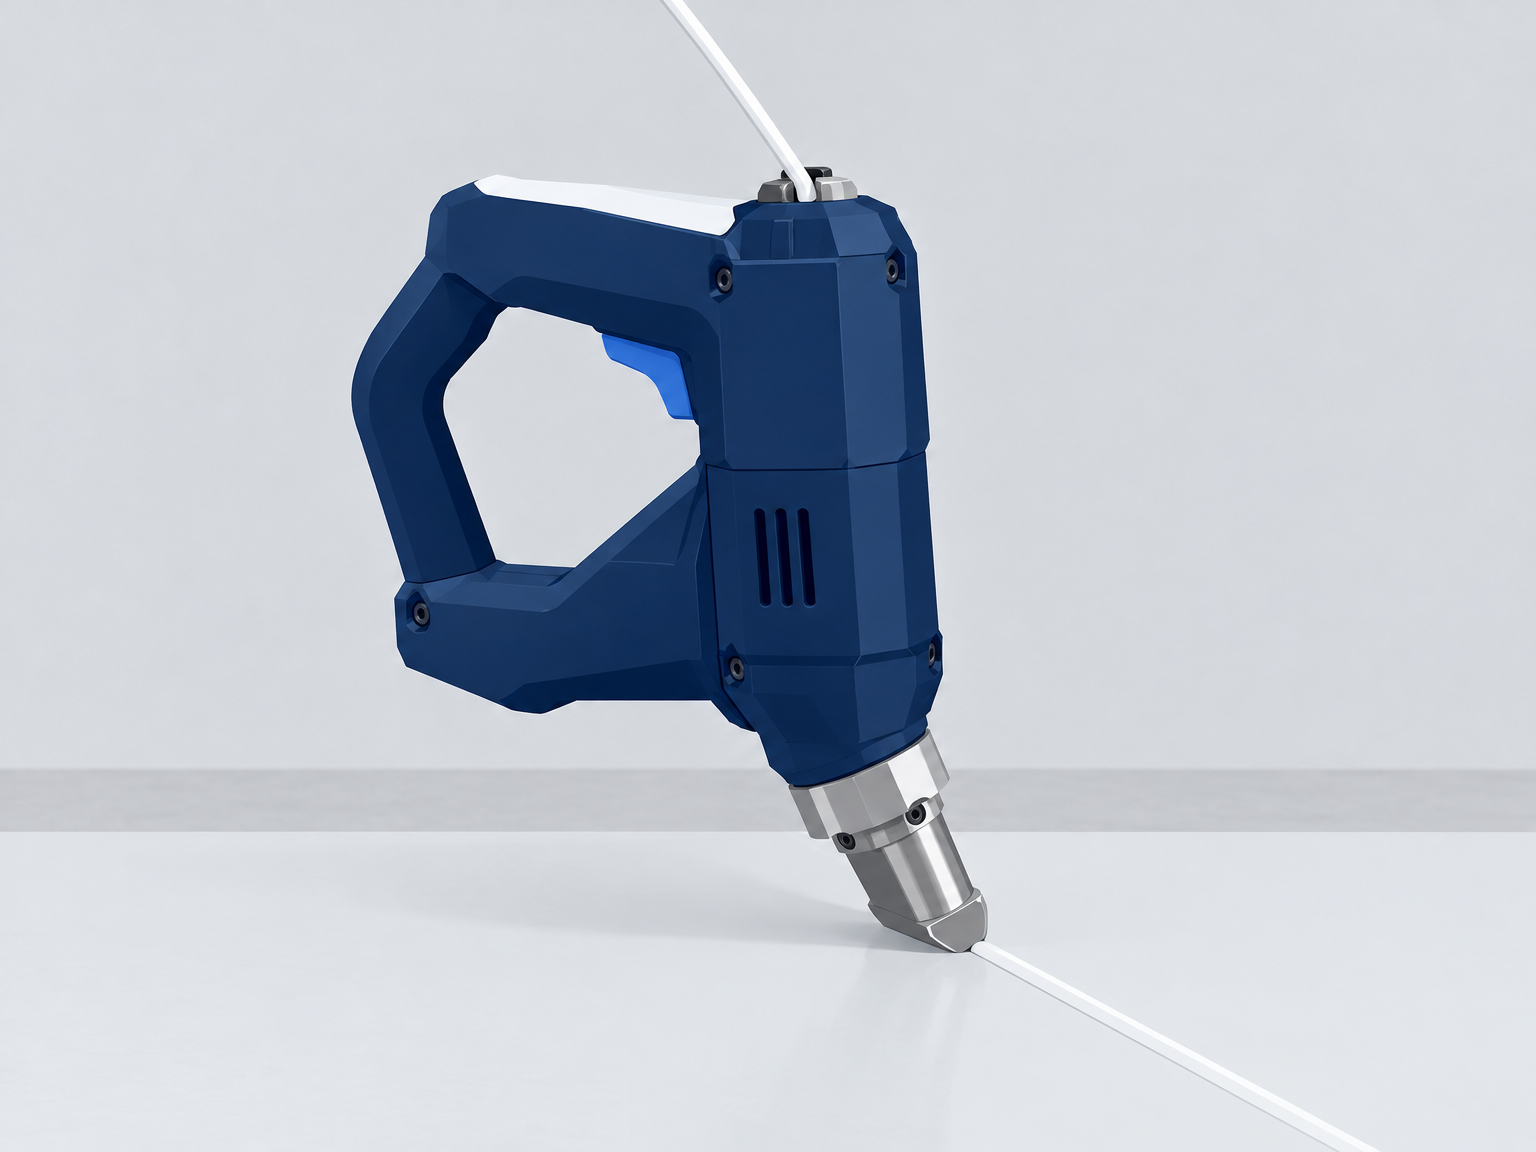
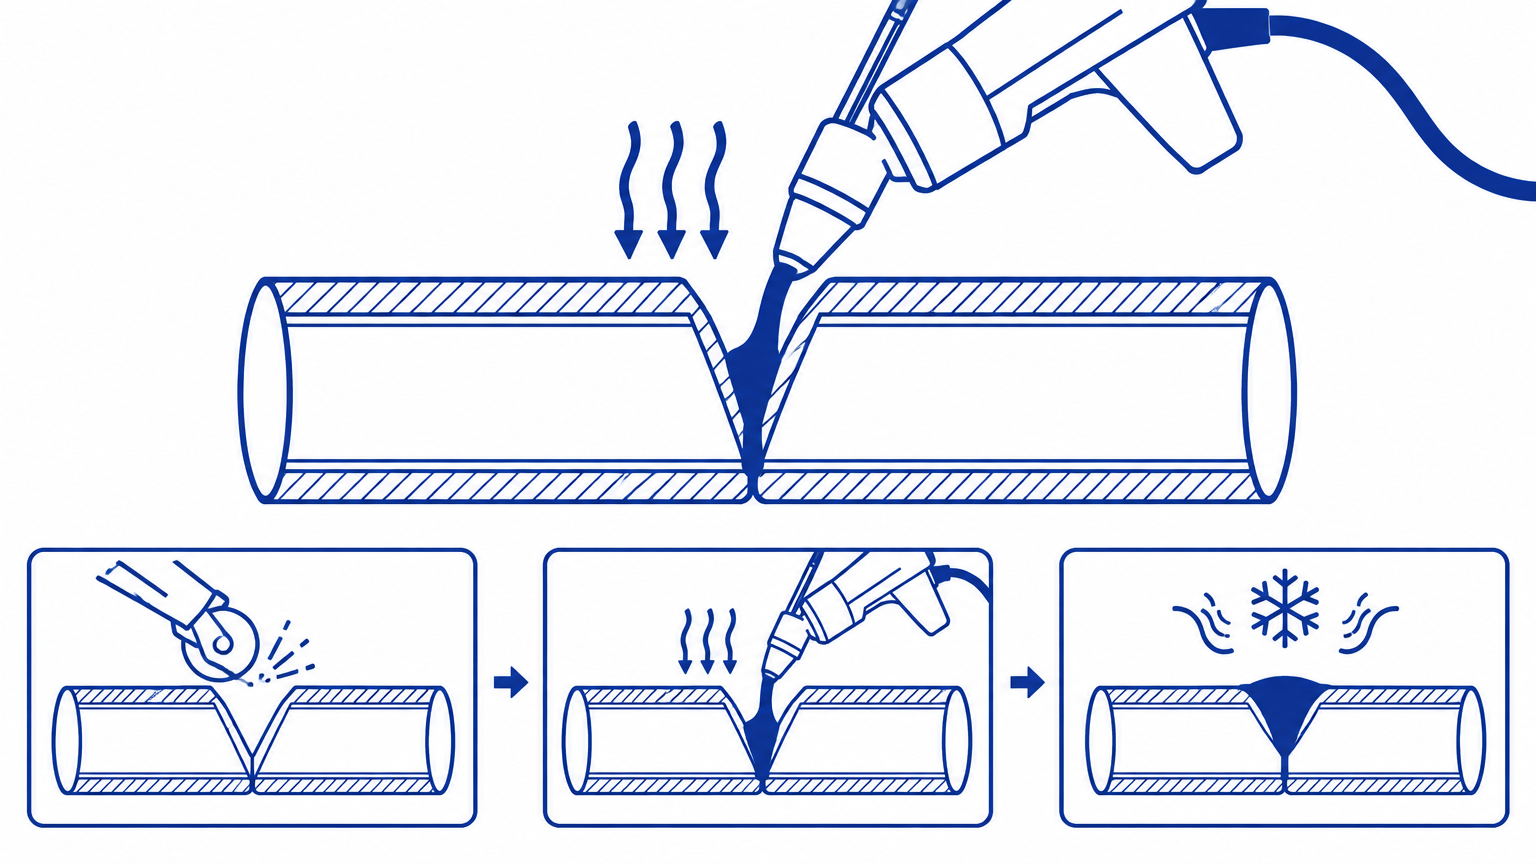
En extruder är en liten handhållen extruderingssvets som smälter svetstråd och matar in det smälta materialet i den förberedda svetsfogen. Samtidigt värms grundmaterialet upp med varmluft så att de två plasterna smälter samman. På svenska kallas metoden extrudersvetsning.
Metoden ger fogar med starka mekaniska egenskaper och används vanligtvis för tjockväggiga PE- och PP-rör, vid tanktillverkning, golv- och vägglining (geomembran) samt vid reparationer.
Gott hantverk börjar med förberedelser
Fogen fasas eller hyvlas till en V-form (fogberedning), gradas av och rengörs, till exempel med t-sprit. Grundmaterialet förvärms jämnt med varmluftsmunstycket samtidigt som extrudern fyller fogen i en enda oavbruten rörelse utan att stanna. Om man stannar i fogen uppstår en kallzon och en svag fog.
Välj rätt extruder för uppgiften: mindre maskiner för reparationer och detaljarbeten, större för tjockväggiga rör och tankar. Munstyckena kan bytas ut så att fogen fylls i ett enda skikt med en enda dragning.
Material och temperatur
Svetstråden måste alltid matcha grundmaterialet: PE-tråd för PE, PP-tråd för PP. Felaktig materialkombination ger en fog som kan spricka under belastning.
Arbetsteknik, temperatur och svetshastighet är nära sammankopplade. Öva på spillbitar innan det riktiga arbetet påbörjas, eller gå en av de kurser som erbjuds av leverantörerna och Holm & Holm.
Kvalitetssäkring och dokumentation
Extruderingsfogar kvalitetssäkras på ett annat sätt än maskinsvetsade fogar: processen styrs av operatören, vilket innebär att dokumentationen bygger på löpande kontroller under arbetets gång. Moderna extrudrar övervakar materialets smälttemperatur och har startspärr som förhindrar svetsning med kall tråd eller ett kallt munstycke, men det är ändå svetsaren som dokumenterar förberedelser, förvärmning och svetshastighet.
Det praktiska kvalitetsprogrammet har tre delar: för det första en provsvets i samma material och godstjocklek före huvudfogen. För det andra en visuell kontroll: fogen ska uppvisa en jämn svetsvulst utan brännmärken, kalla zoner eller blåsor vid svetsens start och stopp. För det tredje funktionstestning av kritiska intäckningar eller beklädnader, till exempel med vakuumklocka eller gnistprovning, vilket avslöjar läckor i fogen.
Dokumentation för extruderingsfogar omfattar vanligtvis datum, monteringsområde, materialtyper och partinummer, extruder och munstycke, inställda temperaturer samt svetsarens namn. Om detta registreras löpande i ett formulär eller ett dokumentationsprogram har du ett komplett kvalitetsdokument när kunden kommer för besiktning. Läs guiden om dataloggning och kvalitetssäkring för hela dokumentationskedjan.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og extrudrar: kapacitet och storlekar.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Checklista: uppstart och kontroll
Reparation, anslutning och tjockväggiga komponenter. Svetstråd av samma material.
Före uppstart
- Svetstråden är av samma material som grundmaterialet.
- Fog eller överlapp är förberedd, rengjord och torr.
- Extrudern är rengjord, munstycket är rent och temperaturerna är inställda enligt tillverkarens tabell.
- Förvärmningsmunstycket fungerar och lufttillförseln är torr.
Första söm (prov)
- Provsöm på skrot visar genomgående insmältning.
- Tråd och grundmaterial flyter samman utan porer eller kalla zoner.
Under svetsningen
- Jämn matning och konstant vinkel genom hela sömmen, utan stopp.
- Trådtillsatsen följer förbrukningen, så att sömmen inte blir hålig eller överfylld.
Efter sömmen
- Sömmen är visuellt kontrollerad för porer, veck och brända partier.
- Prov eller håltagning är utförd där kontraktet kräver det.
- Skruv och munstycke är rengjorda innan maskinen ställs undan.