
Suvirinimo metodai
Ekstruzinis suvirinimas: tvirti sujungimai storasienėse medžiagose
Kai vamzdžio sienelė yra stora arba sujungimas turi būti ypač tvirtas, nauja medžiaga įlydoma į suvirinimo siūlę naudojant rankinį ekstruderį (extrusion welding).
Žiūrėti visus suvirinimo būdus apžvalgoje
Kodėl ekstruderis?
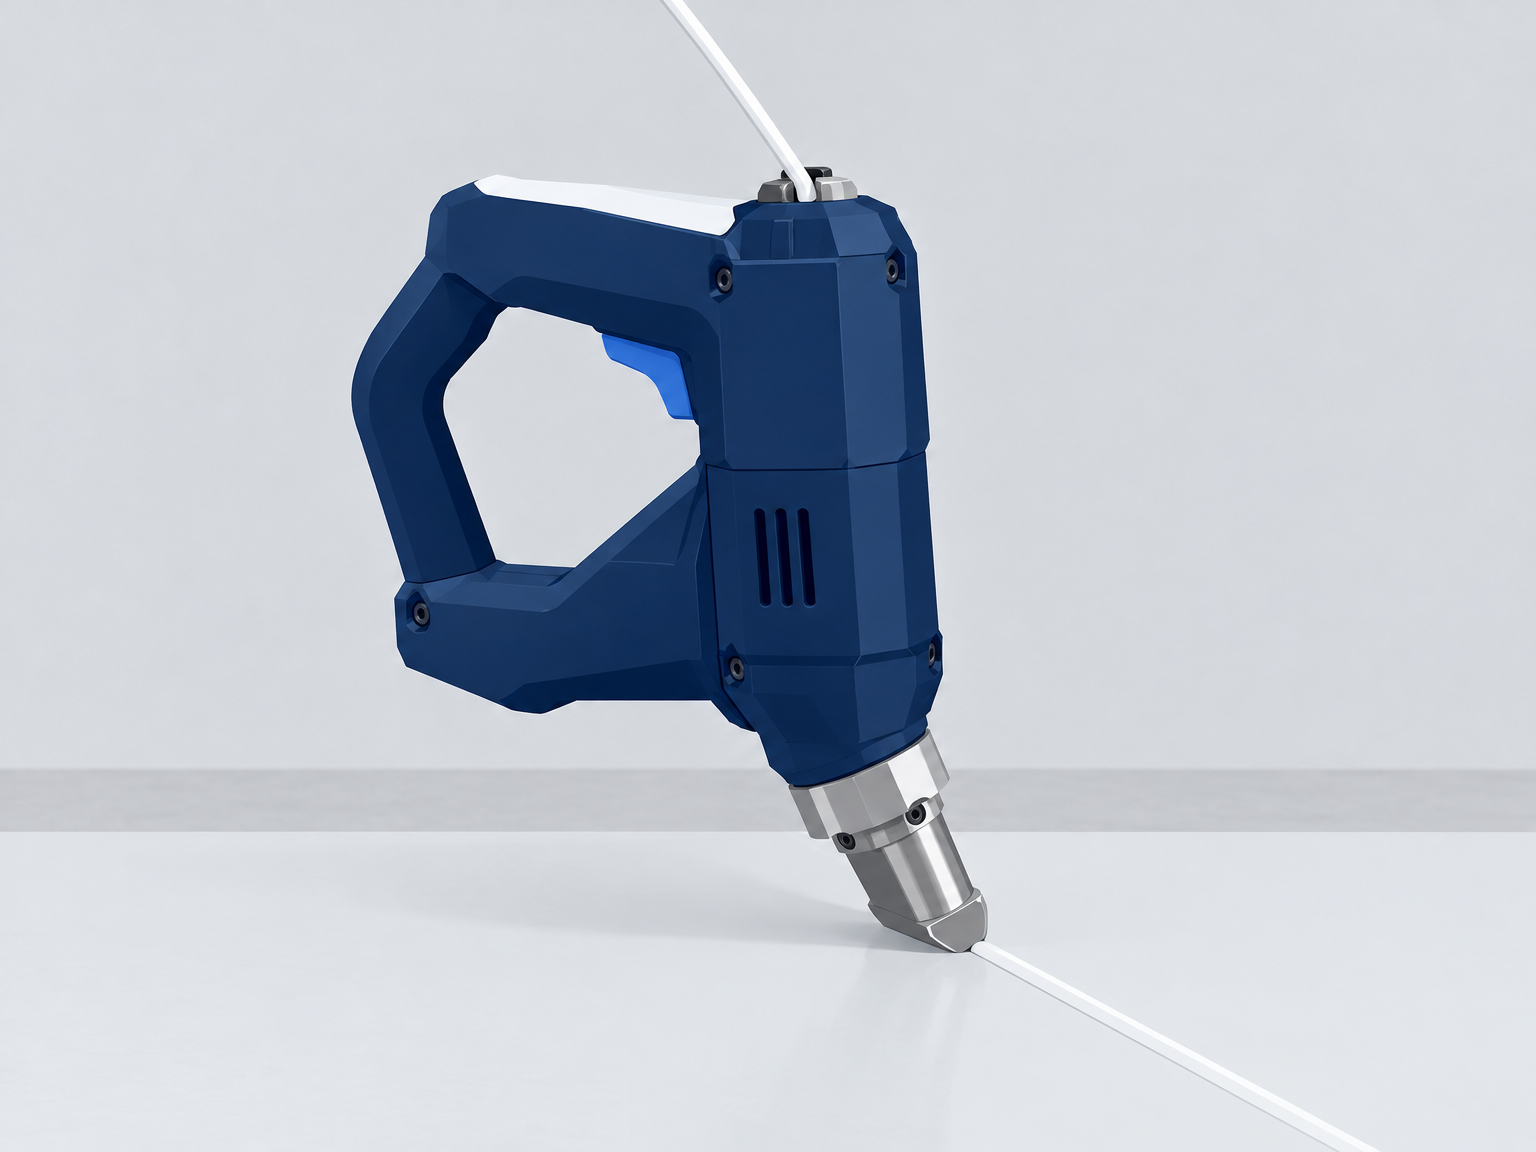
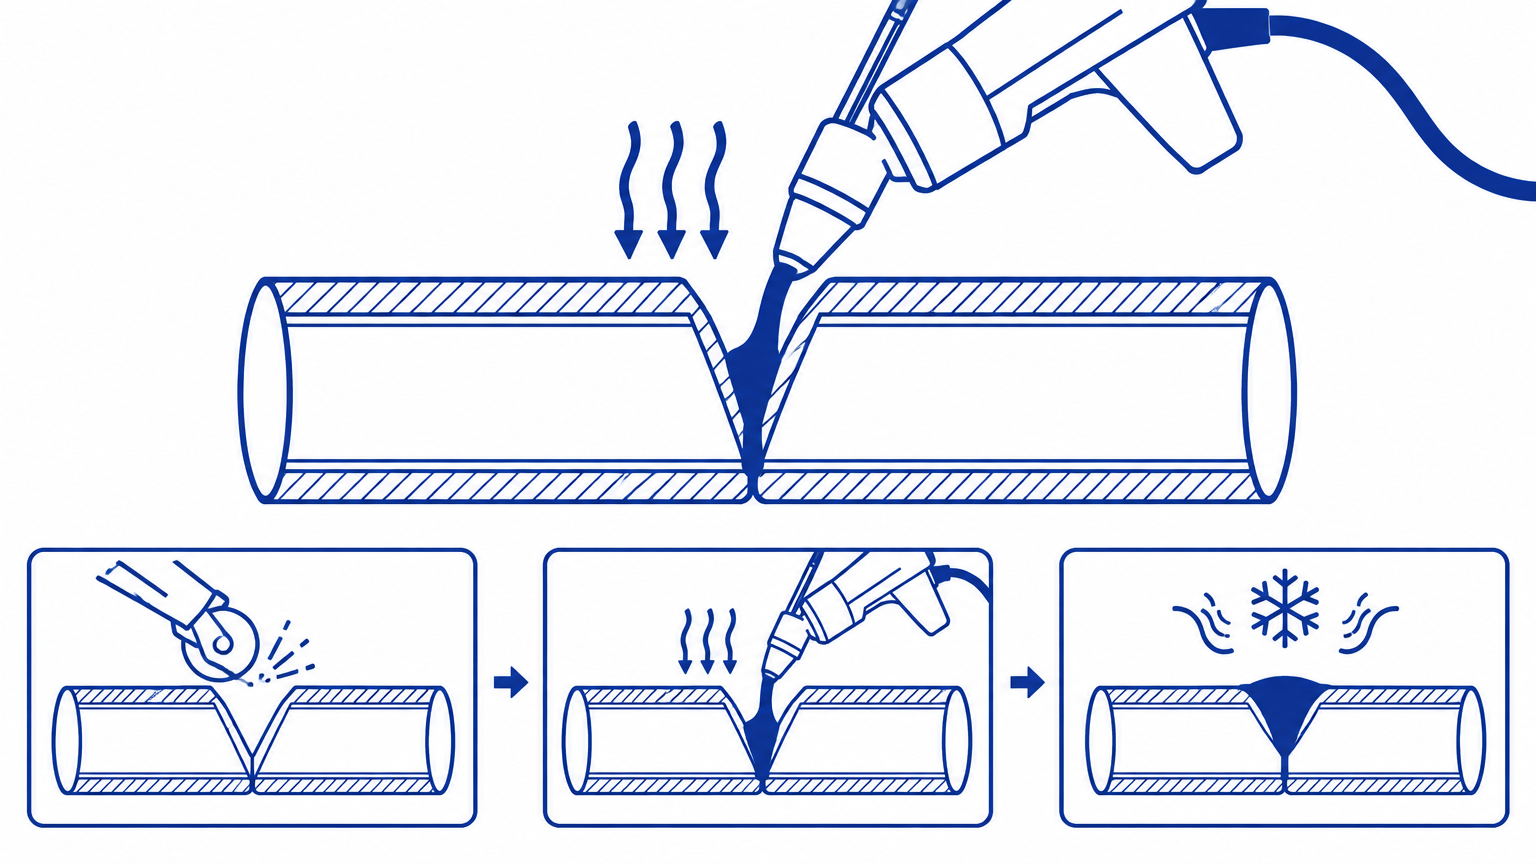
Ekstruderis yra nedidelis rankinis ekstruzinis pistoletas, kuris išlydo suvirinimo vielą arba suvirinimo strypą ir pripildo išlydytos medžiagos į paruoštą suvirinimo siūlę. Kartu pagrindinė medžiaga pakaitinama karštu oru, kad abu plastiko tipai susilietų tarpusavyje. Anglų kalboje šis metodas vadinamas extrusion welding.
Šis metodas užtikrina puikių mechaninių savybių sujungimus ir paprastai naudojamas storasieniuose PE ir PP vamzdžiuose, talpyklų gamyboje, dugno ir sienų dangose (geomembranose) bei atliekant remontą.
Kokybiškas darbas reikalauja pasiruošimo
Siūlė išfrezuojama arba nušlifuojama V forma (nuosklemba), pašalinamos užvartos ir išvaloma, pvz., valymo spiritu. Pagrindinė medžiaga tolygiai pakaitinama karšto oro purkštuku, o ekstruderis užpildo siūlę vienu tolygiu judesiu be sustojimų. Sustojimas siūlėje sukelia šaltąją zoną ir silpną sujungimą.
Ekstruderį rinkitės pagal užduotį: mažesni prietaisai skirti remontui ir smulkioms detalėms, didesni – storasieniams vamzdžiams ir talpykloms. Purkštukus galima keisti, kad siūlė būtų užpildyta vienu sluoksniu per vieną praėjimą.
Medžiaga ir temperatūra
Suvirinimo viela visada turi atitikti pagrindinę medžiagą: PE viela – PE medžiagai, PP viela – PP medžiagai. Netinkamas medžiagų derinys lemia sujungimą, kuris veikiamas apkrovos gali įtrūkti.
Darbo metodas, temperatūra ir pastūma yra glaudžiai susiję. Pasitreniruokite su atraižomis prieš atlikdami tikrąsias užduotis arba dalyvaukite vienuose iš kursų, kuriuos siūlo tiekėjai ir Holm & Holm.
Kokybės užtikrinimas ir duomenų registravimas
Ekstruzinės siūlės kokybė užtikrinama kitaip nei mašininiu būdu suvirintų jungčių: procesą valdo operatorius, todėl dokumentacija remiasi kontrole proceso metu. Modernūs ekstruderiai stebi medžiagų lydymosi temperatūrą ir turi apsaugą nuo paleidimo, neleidžiančią virinti su šalta viela arba šaltu purkštuku, tačiau virintojas vis tiek pats fiksuoja pasiruošimą, pakaitinimą ir pastūmą.
Praktinė kokybės programa susideda iš trijų etapų: pirma, bandomoji siūlė iš tos pačios medžiagos ir to paties storio prieš suvirinant pagrindinę siūlę. Antra, vizualinė kontrolė: siūlė turi turėti tolygų volelį be nudegimo žymių, šaltųjų zonų ar skylių siūlės pradžioje ir pabaigoje. Trečia, funkcinis patikrinimas kritinėse dangose, pvz., naudojant vakuuminę dėžę arba įtampos testą, kuris suranda siūlės nesandarumus.
Ekstruzinės siūlės dokumentaciją paprastai sudaro data, objekto zona, medžiagų tipai ir partijų numeriai, ekstruderis ir purkštukas, nustatytos temperatūros bei suvirintojo vardas ir pavardė. Jei tai pildoma lentelėje arba dokumentavimo programoje proceso metu, turėsite išsamų kokybės dokumentą, kai užsakovas atvyks patikrinimui. Perskaitykite vadovą apie duomenų registravimą ir kokybės užtikrinimą visai dokumentavimo grandinei.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstruderiai: našumas ir dydžiai.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Patikros lapas: paleidimas ir kontrolė
Remontas, prijungimas ir storasieniai ruošiniai. Tos pačios medžiagos suvirinimo viela.
Prieš pradedant darbus
- Suvirinimo viela yra iš tos pačios medžiagos kaip pagrindinė medžiaga.
- Griovelis arba užlaida paruošta, išvalyta ir sausa.
- Ekstruderis išvalytas, purkštukas švarus, o temperatūros nustatytos pagal gamintojo lentelę.
- Pakaitinimo purkštukas veikia, o tiekiamas oras yra sausas.
Pirma siūlė (bandomoji)
- Bandomoji siūlė ant atraižos rodo visišką įlydymą.
- Viela ir pagrindinė medžiaga suliejamos be porų ar šaltųjų zonų.
Suvirinimo metu
- Tolygus vedimas ir pastovus kampas per visą siūlę, be sustojimų.
- Vielos padavimas atitinka sąnaudas, kad siūlė netaptų tuščiavidurė arba perpildyta.
Po siūlės
- Siūlė patikrinta vizualiai dėl porų, klosčių ir sudegusių vietų.
- Bandymas arba mėginio išpjovimas atliktas ten, kur reikalaujama sutartyje.
- Sraigtas ir purkštukas išvalyti prieš padedant aparatą.
Atidaryti visus patikros lapus spausdinimui pritaikytame vaizde