
Suðuaðferðir
Útsendingarsuða: sterkar samskeyti í þykku efni
Þegar pípuveggurinn er þykkur eða samskeytin þurfa að vera sérstaklega sterk, er nýju efni brætt inn í suðusauminn með handvirkum útsendara (extrusion welding).
Se alle svejsemetoder i oversigten
Af hverju útsendari?
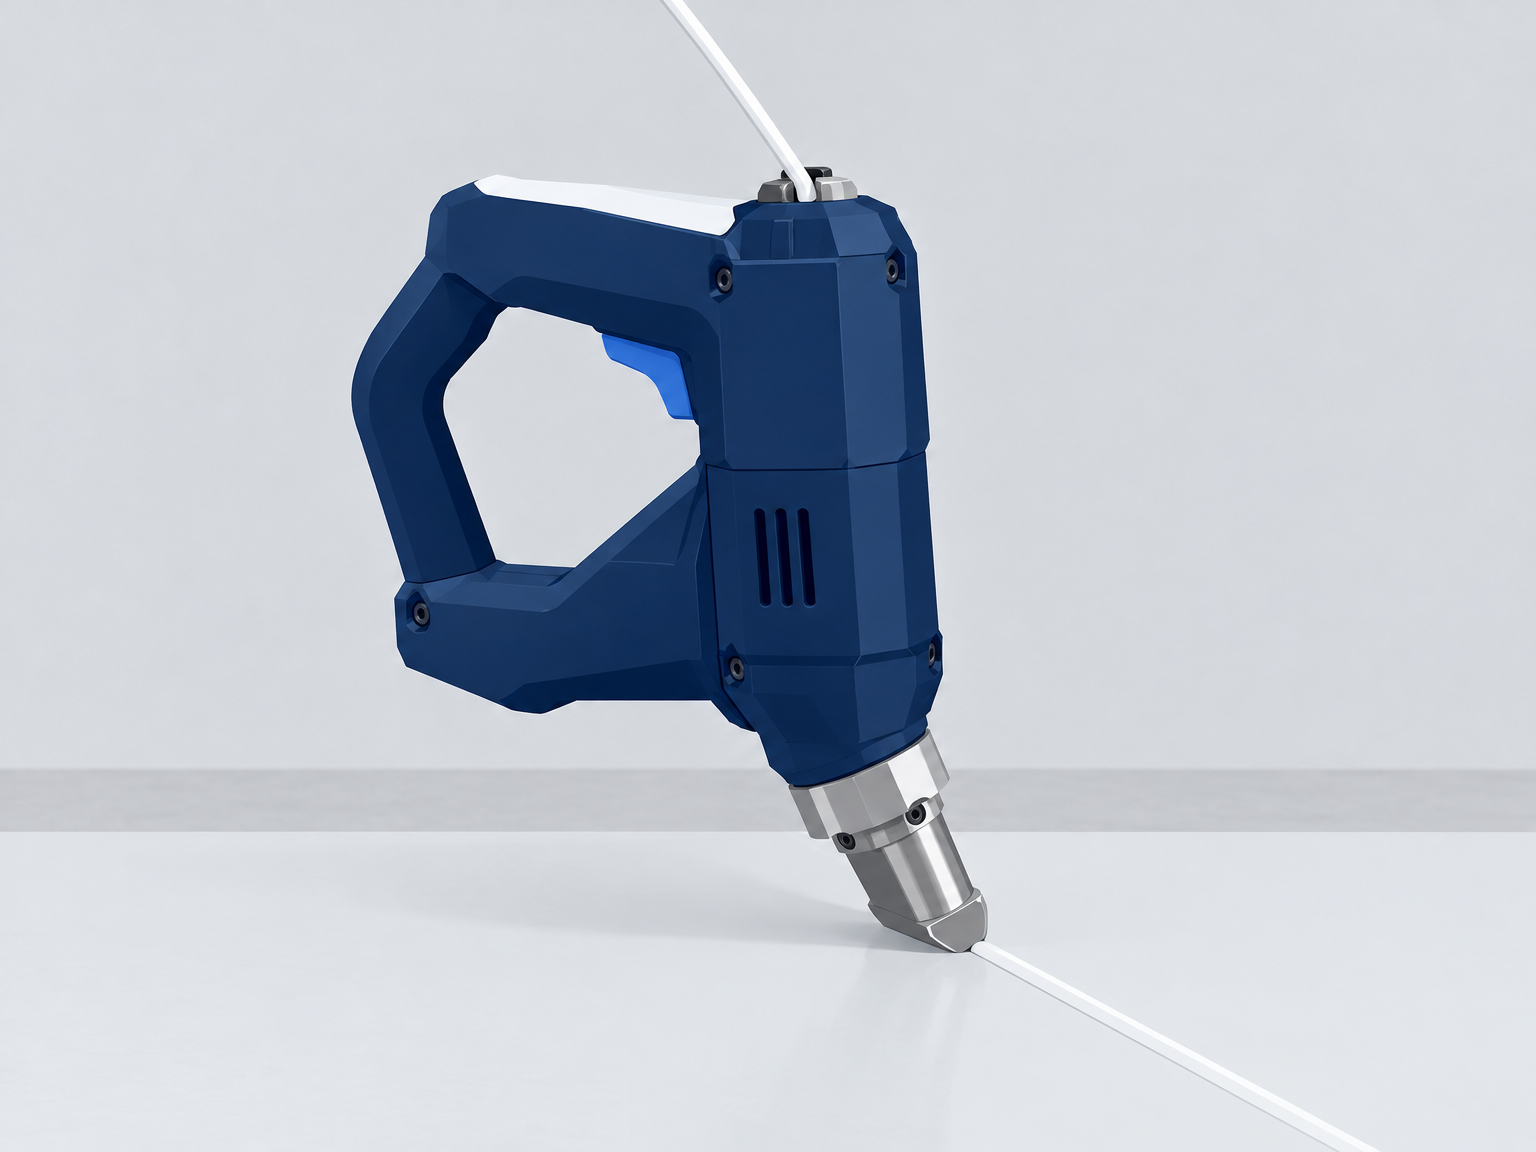
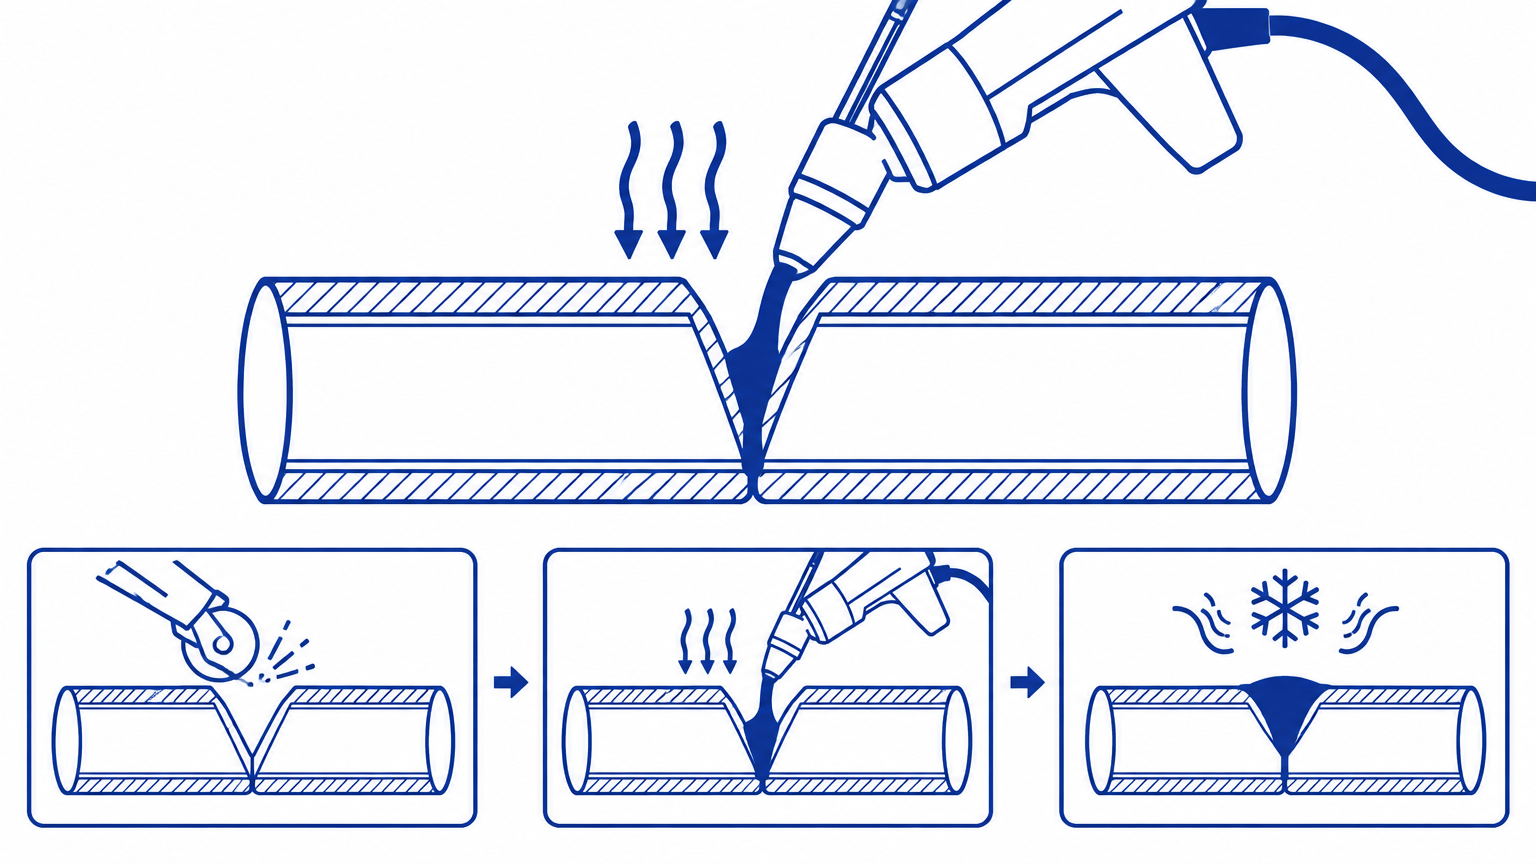
Útsendari er lítil handfest útsendingarbyssa sem bræðir suðuvír eða suðustaf og fyllir bráðna efninu inn í undirbúinn suðusaum. Á sama tíma er grunnefnið anganhitað með heitu lofti þannig að plasttegundirnar tvær renna saman. Á ensku er aðferðin kölluð extrusion welding.
Aðferðin skilar samskeytum með sterkum vélrænum eiginleikum og er dæmigerð notkun á PE-, PP- og PVC-lögnum með þykkum vegg, tankasmíði, botn- og veggfóðrunum (jarðdúkum) auk viðgerða.
Gott handverk krefst undirbúnings
Saumurinn er fræstur eða sagaður upp í V-lögun (fasaður), afgraddaður og hreinsaður, t.d. með hreinsispritti. Grunnefnið er forhitað jafnt með heitu loftsstútnum á meðan útsendarinn fyllir sauminn í einu jöfnu taki án stöðvunar. Stöðvun í saumnum veldur köldu svæði og veikum samskeytum.
Veldu útsendarann eftir verkefninu: minni vélar fyrir viðgerðir og smáatriði, stærri fyrir þykka rör og tanka. Hægt er að skipta um stúta þannig að saumurinn sé fylltur í einu lagi með einni umferð.
Undirbúningurinn skiptir máli í helmingi tilvika
Útsendingarsuða bræðir nýtt efni inn í fúgu, en bindur sig aðeins við hreint og heitt undirlag. Þess vegna skiptir fúgan og þrifin meira máli en hraðinn: fúga með oxíðlagi, ryki eða fitu gefur enga bindingu, sama hversu fallegur saumurinn lítur út á eftir.
Við þykka hluti er skorin eða fræst fúga þannig að pláss sé fyrir bráðina og til að leiða stútinn. Breidd fúgunnar verður að passa við sauminn, og fúgan verður að vera jöfn og án brna þar sem loft getur lokast inni.
Við skeytingar með skörun á plötum og filmu ákveður skörunarbreiddin og undirlagið niðurstöðuna: of lítil skörun gefur veikann saum, og of mikil gefur spennu sem dregur sauminn skakkan þegar efnið kólnar.
Efni og hitastig
Suðuvírinn verður alltaf að passa við grunnefnið: PE-vír fyrir PE, PP-vír fyrir PP. Röng efnasamsetning gefur samskeyti sem geta sprungið undir álagi.
Vinnuaðferðin, hitastigið og framgangan hanga náið saman. Æfðu þig á rusli áður en það er farið í raunveruleg verkefni, eða taktu þátt í einu af þeim námskeiðum sem birgjar og Holm & Holm bjóða upp á.
Forhitunarstúturinn verður að passa við breidd saumsins
Forhitunarloftið kemur í gegnum stút sem er staðsettur rétt fyrir framan bræðsluopinn. Stúturinn verður að ná yfir breidd saumsins og veita jafna, ákafar forhitun - mjaur stútur á breiðum saumi gefur kalt brúnir, og breiður stútur á mjóum saumi brennir efnið.
Stúturinn er festur með stilliskrúfu og þarf að yfirfara áður en vinna hefst. Sé hann skakkur verður forhitunin skökk og saumurinn einsíða - það er ein af þeim villum sem er erfiðast að sjá strax.
Ef þú þarft að skipta á milli efna skaltu skipta um stút og vír saman og ganga úr skugga um að framhjólið passi við þvermál vírsins.
Leiðsla og hraði
Útsendarnum er stýrt með fastri fjarlægð og jöfnum hraða þannig að bráðin dreifist jafnt. Of mikill hraði gefur of lítið efni og kaldar brúnir, of hægur hraði gefur ofhitnun og bólur. Réttur hraði finnst með því að gera prufusaum á sömu efni og þykkt.
Haltu stútnum í því horni sem búnaðurinn er ætlaður fyrir og ekki láta vélina hvíla á saumnum. Þyngd vélarinnar á að bera af höndinni eða þeim standi sem tilheyrir, annars breytist fjarlægðin niður í sauminn.
Suðið í samfelldum lengjum þar sem það er hægt. Hver stöðvun gefur kalt samskeyti sem er síðar veikur punktur.
Hvernig saumurinn er prófaður
Góður saumur er jafn, án holrúma og án sjáanlegra marka á milli gamals og nýts efnis. Yfirborðið á ekki að vera glansandi og glerkennt - það er merki um ofhitnun - og það mega ekki vera dökkar doppur eða brenndar brúnir.
Athugaðu brúnina: saumur sem losnar í brúninni hefur fengið of litla forhitun eða of lítið efni. Bankaðu létt á sauminn með stuttu áhaldi; holur hljómur getur þýtt að loft sé undir.
Við skráð verkefni er gerð prófun á stykki úr sömu efni og prófunin geymd með færslubókinni. Prófun sem brotnar við beygingu með seigu broti er gott merki; stökkt brot bendir til ofhitnunar eða rangs efnis.
Dæmigerðar villur og hverjar orsakir þeirra eru
Saumur án bindingar: oxíðlag eða raki á undirlagi, of lág forhitun, rangur stútur. Bólur og dökkar doppur: of há bræðsluhitastig eða of hæg framganga. Mjóur saumur með köldum brúnum: of mjór forhitunarstútur eða of mikill hraði. Saumur sem togar sig laus: rangt efni í vír miðað við hlutinn.
Raki er algengasta vanrækta orsökin. Rakt undirlag gefur gufu sem lokast inni í saumnum og þá heldur hann sér ekki, óháð hitastigi. Þurrkaðu hlutinn og vinnið í skjóli eða tjaldi í rigningu.
Sjá einnig efni og suðuvír fyrir útsendingu og útsendarar: afköst og stærðir.
Gæðatrygging og gagnaskráning
Útsendingarsaumur er gæðatryggður öðruvísi en vélsuðin samskeyti: Ferlinu er stjórnað af stjórnandanum þannig að skjalagerðin hvílir á eftirliti á leiðinni. Nútíma útsendarar fylgjast með bræðsluhitastigi efnanna og eru með ræsivörn sem kemur í veg um suðu með köldum vír eða köldum stút, en það er samt suðumaðurinn sem skráir undirbúninginn, forhitunina og framgangan.
Praktíska gæðakerfið samanstendur af þremur liðum: Í fyrsta lagi prufusaumur í sömu efni og sömu þykkt áður en aðalsaumurinn er suðinn. Í öðru lagi sjónræn skoðun: Saumurinn verður að hafa jafna perlu án brunaversa, köldum svæðum eða holum við upphaf og lok saumsins. Í þriðja lagi virkniprófun á mikilvægum fóðringum, t.d. með tómarúmskassa eða spennuprófun sem finnur leka í saumnum.
Skjalagerð fyrir útsendingarsauma nær venjulega yfir dagsetningu, svæði á kerfinu, efnisgerðir og lotunúmer, útsendara og stút, stillt hitastig og nafn suðumanns. Ef þessu er haldið til haga í töflu eða skjalagerðarforriti á leiðinni hefurðu fullkomgð gæðaskjal þegar byggingarstjóri kemur í eftirlit. Lestu handbókina um gagnaskráningu og gæðatryggingu fyrir alla skjalagerðarkeðjuna.
Útsendingarsuða er notuð við viðgerðir, tengingar og samskeyti þar sem fylla þarf upp í saum - ekki sem staðgengill fyrir eiginleg pípusamsteypu. Ef tveir rör eða mátun eiga að safnast saman í litlu þvermáli er muffusuða /muffu-dornsuða rétta aðferðin.
Einnig er hægt að útsendingarsuða PVC-U samkvæmt DVS 2207-4 þegar suðuvír eða suðustafur er úr PVC-U. Efnið krefst lægri ferlihitastigs og skilvirkrar útsogs vegna þess að PVC losar vetnisklóríð (HCl) við ofhitnun - sjá efni og suðuvír fyrir útsendingu. Ef PVC-rör eiga að stubbsuðast í staðinn gildir þröngi hitastigglugginn í stubbsuðu á PVC.
Gátlisti: gangsetning og eftirlit
Viðgerð, tenging og þykkuveggja stykki. Suðuþráður úr sama efni.
Fyrir gangsetningu
- Suðuvírinn er úr sama efni og grunnefnið.
- Rauf eða skörun er undirbúin, hreinsuð og þurr.
- Ekstruderinn hefur verið hreinsaður, stúturinn er hreinn og hitastig stillt samkvæmt töflu framleiðanda.
- Forhitunarstúturinn virkar og loftinntakið er þurrt.
Fyrsti suðusaumur (sýnishorn)
- Prøfunarsaumur á úrgangi sýnir gegnumgangandi bræðslu.
- Suðuþráður og grunnefni renna saman án holrýma eða köldum svæðum.
Meðan á suðu stendur
- Jöfn færsla og stöðugt horn í gegnum allan sauminn, án stöðvunar.
- Þráðargjöfin fylgir notkuninni þannig að saumurinn verði hvorki holur né yfirfylltur.
Eftir suðusaum
- Suðan hefur verið sjónrænt skoðuð með tilliti til holrúma, fellinga og brenndra hluta.
- Prófun eða gata hefur verið framkvæmd þar sem samningurinn krefst þess.
- Skrúfa og stútur hafa verið þrifin áður en vélin er lögð frá.