
Svejsemetoder
Ekstrudersvejsning: stærke samlinger i tykvægget materiale
Når rørvæggen er tyk, eller samlingen skal være ekstra stærk, smeltes nyt materiale ind i svejsesømmen med en håndholdt ekstruder (extrusion welding).
Se alle svejsemetoder i oversigten
Hvorfor ekstruder?
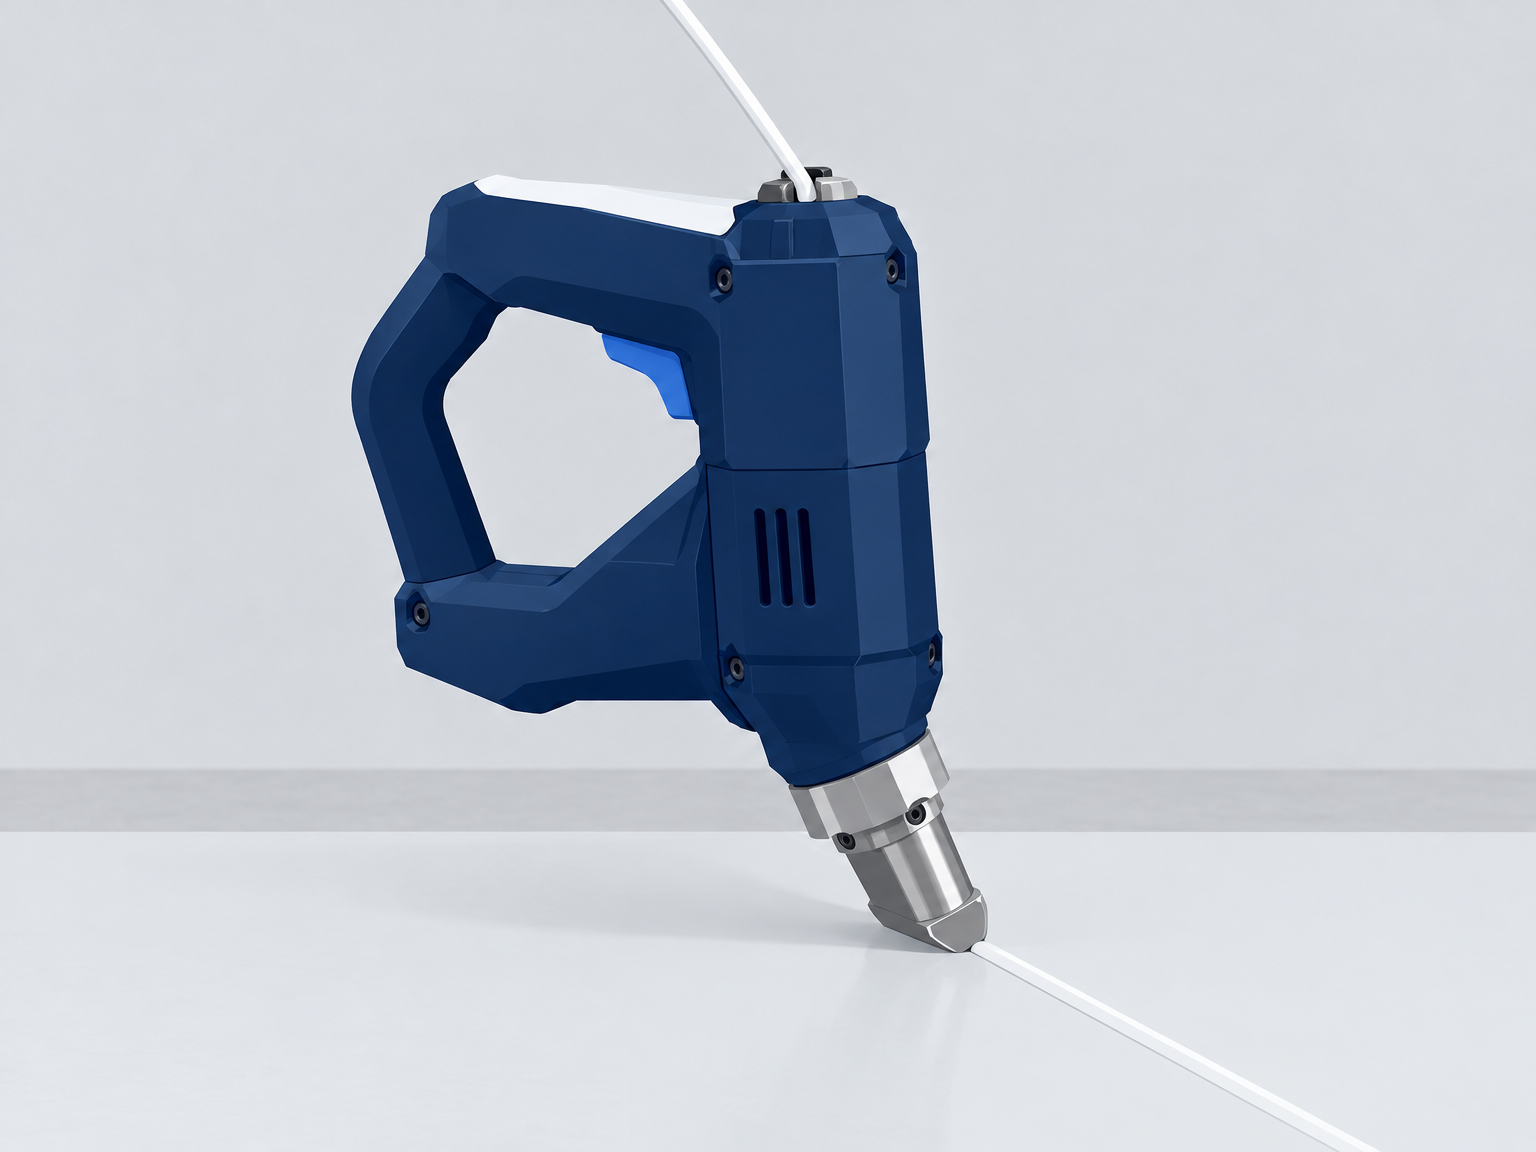
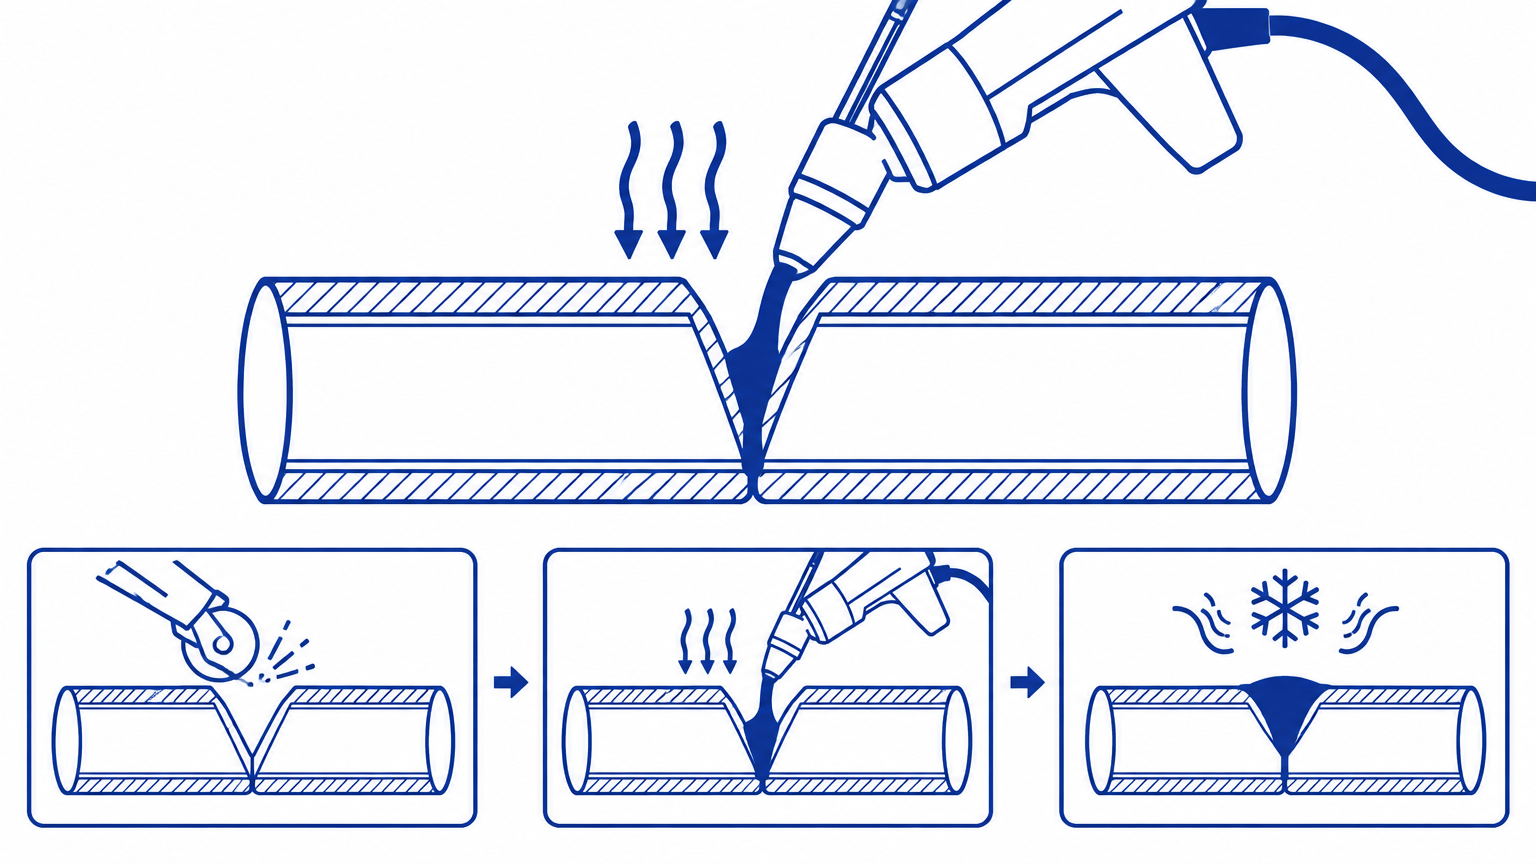
En ekstruder er en lille håndholdt ekstruderingspistol, der smelter svejsetråd eller en svejsepæl og fylder det smeltede materiale ud i den forberedte svejsesøm. Samtidig opvarmes basismaterialet med varmluft, så de to plasttyper vokser sammen. På engelsk kaldes metoden extrusion welding.
Metoden giver samlinger med stærke mekaniske egenskaber og bruges typisk på PE-, PP- og PVC-rør med tyk væg, tankbyggeri, bund- og vægforinger (geomembraner) samt reparationer.
Godt håndværk kræver forberedelse
Sømmen fræses eller filtes op i en V-form (fase), afgrates og renses, fx med rensespiritus. Basismaterialet forvarmes jævnt med varmluftdyssen, mens ekstruderen fylder sømmen i ét jævnt træk uden stop. Stop i sømmen giver en kold zone og en svag samling.
Vælg ekstruderen efter opgaven: mindre maskiner til reparationer og detaljer, større til tykvæggede rør og tanke. Dyserne kan skiftes, så sømmen fyldes ud i ét lag med ét gennemløb.
Forberedelsen afgør halvdelen
Ekstrudersvejsning smelter nyt materiale ind i en fuge, men binder kun til et rent og varmt underlag. Derfor er rillen og rengøringen vigtigere end hastigheden: en fuge med oxidlag, støv eller fedt giver ingen binding, uanset hvor pæn sømmen ser ud bagefter.
Ved tykvæggede emner skæres eller fræses en rille, så der er plads til smelten og til at føre dysen. Rillens bredde skal passe til sømmen, og rillen skal være jævn og uden kanter, hvor luft kan lukkes inde.
Ved overlapssømme på plader og folie afgør overlapbredden og underlaget resultatet: for lidt overlap giver en svag søm, og for meget giver spændinger, der trækker sømmen skæv, når materialet køler.
Materiale og temperatur
Svejsetråden skal altid matche basismaterialet: PE-tråd til PE, PP-tråd til PP. Forkert materialekombination giver en samling, der kan revne under belastning.
Arbejdsmetoden, temperaturen og fremføringen hænger tæt sammen. Øv dig på skrot inden de rigtige opgaver, eller deltag i et af de kurser, som leverandørerne og Holm & Holm tilbyder.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstrudere: kapacitet og størrelser.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Tjekliste: opstart og kontrol
Reparation, tilkobling og tykvæggede emner. Svejsetråd af samme materiale.
Før opstart
- Svejsetråden er af samme materiale som basismaterialet.
- Rille eller overlap er forberedt, rengjort og tør.
- Ekstruderen er renset, dysen er ren, og temperaturerne er indstillet efter producentens tabel.
- Forvarmningsdysen fungerer, og lufttilførslen er tør.
Første søm (prøve)
- Prøvesøm på skrot viser gennemgående indsmeltning.
- Tråd og basismateriale flyder sammen uden porer eller kolde zoner.
Under svejsningen
- Jævn føring og konstant vinkel gennem hele sømmen, uden stop.
- Trådtilsætningen følger forbruget, så sømmen ikke bliver hul eller overfyldt.
Efter sømmen
- Sømmen er visuelt kontrolleret for porer, folder og brændte partier.
- Prøve eller hulning er udført, hvor kontrakten kræver det.
- Snekke og dyse er renset, før maskinen stilles væk.