
Metodi di saldatura
Saldatura ad estrusione: giunzioni resistenti in materiali ad alto spessore
Quando la parete del tubo è spessa o la giunzione deve essere extra resistente, il nuovo materiale viene fuso nel giunto di saldatura mediante un estrusiore manuale (extrusion welding).
Vedi tutti i metodi di saldatura nella panoramica
Perché usare l'estrusiore?
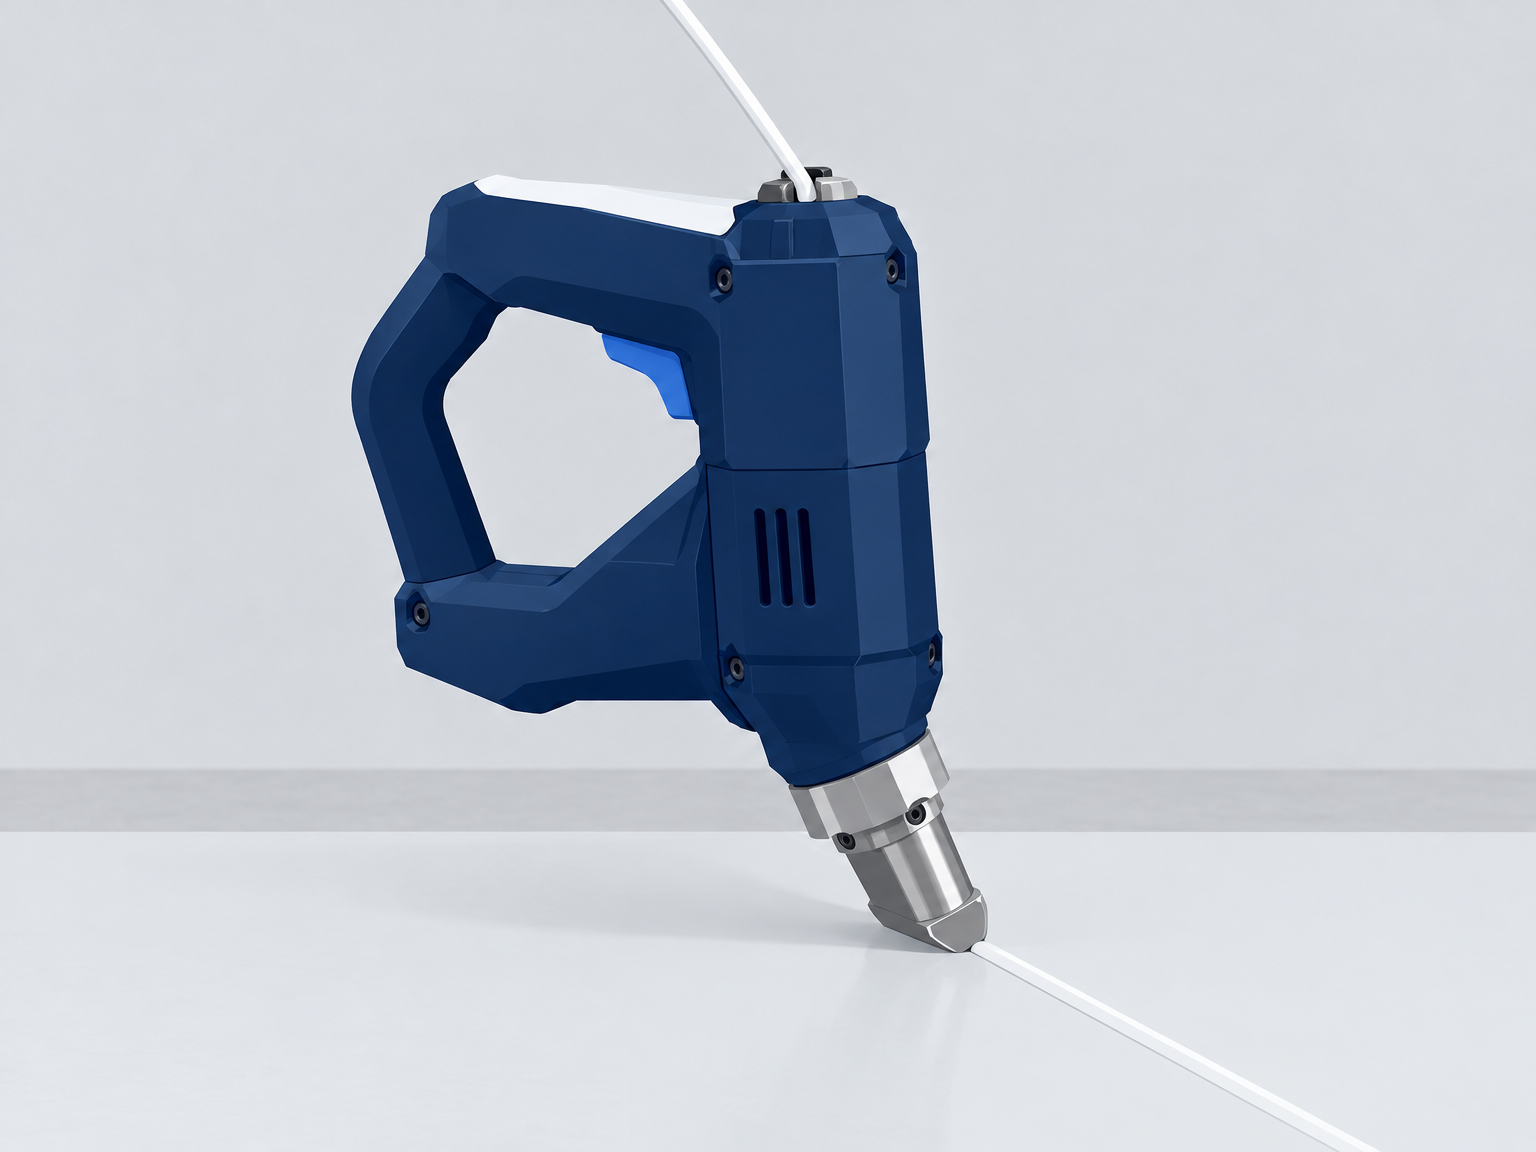
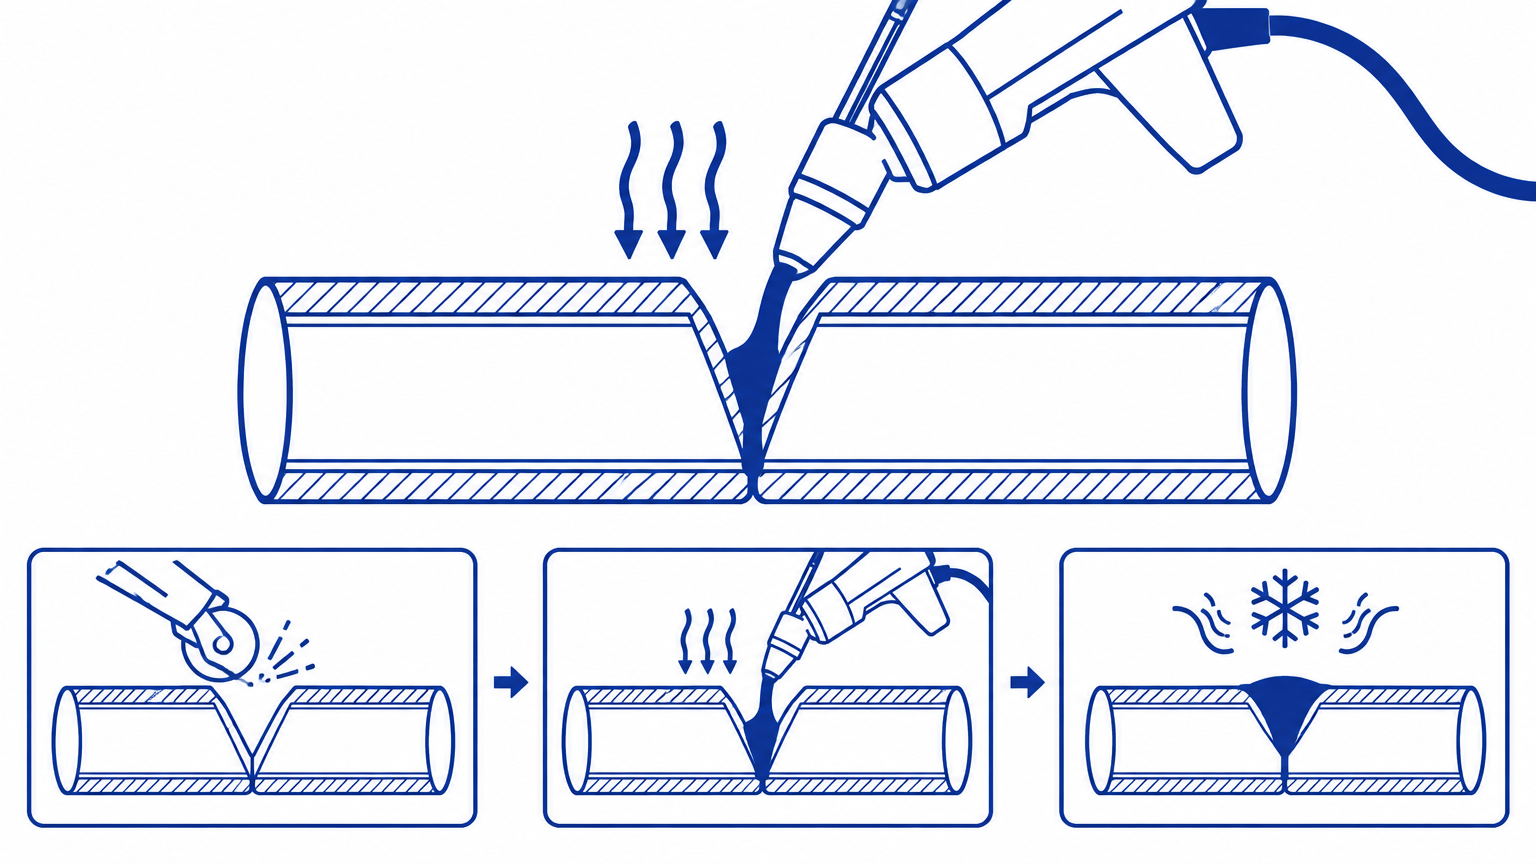
Un estrusiore è una piccola pistola per estrusione manuale che fonde il filo o la bacchetta di saldatura e riempie con il materiale fuso il cianfrino di saldatura preparato. Contemporaneamente, il materiale di base viene riscaldato con aria calda, in modo che i due tipi di plastica si fondano insieme. In inglese questo metodo è chiamato extrusion welding.
Il metodo fornisce giunzioni con elevate proprietà meccaniche ed è tipicamente utilizzato su tubi in PE e PP ad alto spessore, nella costruzione di serbatoi, nei rivestimenti di fondo e parete (geomembrane) e nelle riparazioni.
Una lavorazione a regola d'arte richiede preparazione
Il giunto viene smussato a V mediante fresatura o limatura, sbavato e pulito, ad esempio con alcool denaturato. Il materiale di base viene preriscaldato uniformemente con l'ugello ad aria calda, mentre l'estrusiore riempie il cianfrino in un'unica passata uniforme senza interruzioni. Le fermate lungo il cordone creano una zona fredda e una giunzione debole.
Scegliere l'estrusiore in base all'applicazione: macchine più piccole per riparazioni e dettagli, più grandi per tubi a parete spessa e serbatoi. Gli ugelli possono essere sostituiti in modo che il giunto venga riempito in un unico strato con un'unica passata.
Materiale e temperatura
Il filo di saldatura deve sempre corrispondere al materiale di base: filo in PE per PE, filo in PP per PP. Una combinazione errata di materiali produce una giunzione che potrebbe fessurarsi sotto carico.
Il metodo di lavoro, la temperatura e la velocità di avanzamento sono strettamente correlati. Esercitarsi su pezzi di scarto prima dei lavori reali o partecipare a uno dei corsi offerti dai fornitori e da Holm & Holm.
Garanzia di qualità e registrazione dati
La garanzia di qualità dei cordoni ad estrusione avviene diversamente rispetto alle giunzioni saldate a macchina: il processo è controllato dall'operatore, pertanto la documentazione si basa su controlli in itinere. I moderni estrusori monitorano la temperatura di fusione dei materiali e sono dotati di una protezione all'avvio che impedisce la saldatura con filo freddo o ugello freddo, ma spetta comunque al saldatore registrare la preparazione, il preriscaldamento e l'avanzamento.
Il programma pratico di qualità si articola in tre fasi: in primo luogo, una saldatura di prova sullo stesso materiale e con lo stesso spessore prima di saldare il cordone principale. In secondo luogo, il controllo visivo: il cordone deve presentare un rilievo uniforme, privo di bruciature, zone fredde o cavità all'inizio e alla fine della saldatura. In terzo luogo, un collaudo funzionale su rivestimenti critici, ad esempio mediante campana per vuoto o prova di tenuta ad alta tensione, per individuare eventuali perdite nel cordone.
La documentazione per i cordoni ad estrusione comprende solitamente la data, l'area dell'impianto, i tipi di materiale e i numeri di lotto, l'estrusiore e l'ugello utilizzati, le temperature impostate e il nome del saldatore. Se compilata in una scheda o in un software di documentazione durante il lavoro, si otterrà un documento di qualità completo quando il committente effettuerà l'ispezione. Leggere la guida sulla registrazione dei dati e la garanzia di qualità per l'intera catena di documentazione.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og estrusori: capacità e dimensioni.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Checklist: avvio e controllo
Riparazione, allacciamento e pezzi ad alto spessore. Filo di saldatura dello stesso materiale.
Prima dell'avvio
- Il filo di saldatura è dello stesso materiale del materiale base.
- Il cianfrino o il sormonto è preparato, pulito e asciutto.
- L'estrusore è pulito, l'ugello è pulito e le temperature sono impostate secondo la tabella del produttore.
- L'ugello di preriscaldamento funziona e l'alimentazione dell'aria è asciutta.
Primo cordone (prova)
- Il cordone di prova su un pezzo di scarto mostra una fusione completa.
- Filo e materiale base si fondono insieme senza pori o zone fredde.
Durante la saldatura
- Avanzamento uniforme e angolo costante lungo tutto il cordone, senza interruzioni.
- L'apporto di filo segue il consumo, in modo che il cordone non risulti cavo o in eccesso.
Dopo la saldatura
- Il cordone è stato controllato visivamente per rilevare pori, pieghe e parti bruciate.
- La prova o il carotaggio è stato eseguito dove richiesto dal contratto.
- Vite e ugello sono puliti prima di riporre la macchina.