
Metody spawania
Spawanie ekstruderem: mocne złącza w grubościennych materiałach
Gdy ścianka rury jest gruba lub złącze musi być wyjątkowo mocne, nowy materiał jest wtapiany w spoinę za pomocą ekstrudera ręcznego (extrusion welding).
Zobacz wszystkie metody zgrzewania w przeglądzie
Dlaczego ekstruder?
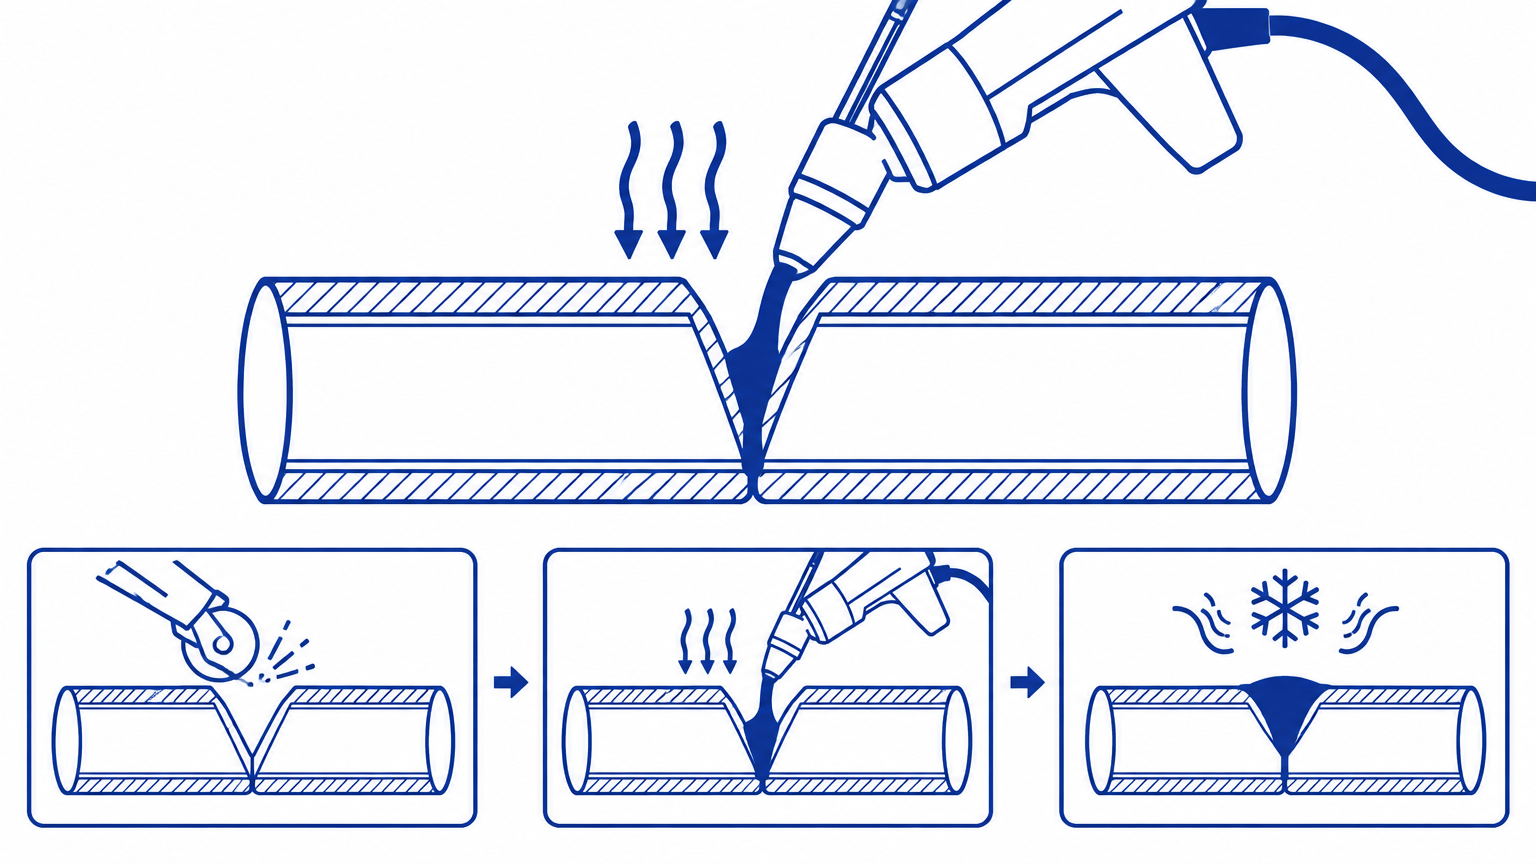
Ekstruder to mały, ręczny pistolet do ekstruzji, który topi drut spawalniczy lub pałeczkę spawalniczą i wypełnia stopionym materiałem przygotowaną spoinę. Jednocześnie materiał bazowy jest podgrzewany gorącym powietrzem, dzięki czemu oba rodzaje tworzywa sztucznego zrastają się ze sobą. W języku angielskim metoda ta nazywa się extrusion welding.
Metoda ta zapewnia złącza o silnych właściwościach mechanicznych i jest typowo stosowana do grubościennych rur PE, PP i PVC, w budowie zbiorników, wykładzinach dennych i ściennych (geomembranach), a także przy naprawach.
Dobre rzemiosło wymaga przygotowania
Spoina jest frezowana lub piłowana w kształt litery V (faza), gratowana i czyszczona, np. za pomocą alkoholu do czyszczenia. Materiał bazowy jest równomiernie podgrzewany dyszą gorącego powietrza, podczas gdy ekstruder wypełnia spoinę jednym równym pociągiem bez zatrzymywania. Zatrzymanie w spoinie tworzy zimną strefę i słabe złącze.
Dobierz ekstruder do zadania: mniejsze maszyny do napraw i detali, większe do grubościennych rur i zbiorników. Dysze można wymieniać, aby spoina została wypełniona w jednej warstwie podczas jednego przejścia.
Przygotowanie decyduje w połowie
Spawanie ekstruderem wtapia nowy materiał w rowek, ale wiąże się tylko z czystą i ciepłą powierzchnią. Dlatego rowek i czyszczenie są ważniejsze niż prędkość: rowek z warstwą tlenków, pyłem lub tłuszczem nie zapewni wiązania, bez względu na to, jak ładnie spoina wygląda później.
W przypadku elementów grubościennych nacina się lub frezuje rowek, aby zrobić miejsce na stopiwo i prowadzenie dyszy. Szerokość rowka musi pasować do spoiny, a rowek musi być równy i pozbawiony krawędzi, w których może zamknąć się powietrze.
W przypadku spoin zakładkowych na płytach i folii o wyniku decyduje szerokość zakładu i podłoże: zbyt mała zakładka daje słabą spoinę, a zbyt duża powoduje naprężenia, które krzywią spoinę podczas stygnięcia materiału.
Materiał i temperatura
Drut spawalniczy musi zawsze odpowiadać materiałowi bazowemu: drut PE do PE, drut PP do PP. Niewłaściwa kombinacja materiałów daje złącze, które może pęknąć pod obciążeniem.
Metoda robocza, temperatura i posuw są ze sobą ściśle powiązane. Przećwicz to na odpadach przed przystąpieniem do właściwych zadań lub weź udział w jednym ze szkoleń oferowanych przez dostawców i firmę Holm & Holm.
Dysza podgrzewająca musi pasować do szerokości spoiny
Powietrze podgrzewające przechodzi przez dyszę umieszczoną tuż przed otworem wylotowym stopiwa. Dysza musi pokrywać szerokość spoiny i zapewniać równomierne, intensywne podgrzewanie – wąska dysza na szerokiej spoinie daje zimne krawędzie, a szeroka dysza na wąskiej spoinie przypala materiał.
Dysza jest mocowana za pomocą śruby dociskowej i należy ją sprawdzić przed rozpoczęciem pracy. Jeśli jest zamontowana krzywo, podgrzewanie będzie nierównomierne, a spoina jednostronna – to jeden z błędów, które najtrudniej dostrzec od razu.
Jeśli musisz zmienić materiały, zmień dyszę i drut razem oraz sprawdź, czy kołek podający pasuje do średnicy drutu.
Prowadzenie i prędkość
Ekstruder należy prowadzić w stałej odległości i z równomierną prędkością, aby stopiwo rozłożyło się równomiernie. Zbyt szybki posuw daje za mało materiału i zimne krawędzie, zbyt wolny posuw powoduje przegrzanie i pęcherzyki. Właściwą prędkość znajduje się poprzez wykonanie spoiny próbnej na tym samym materiale i o tej samej grubości.
Trzymaj dyszę pod kątem, do którego urządzenie zostało zaprojektowane, i nie pozwalaj maszynie spoczywać na spoinie. Ciężar maszyny musi być utrzymywany przez rękę lub należący do niej statyw, w przeciwnym razie odległość w głąb spoiny będzie się wahać.
Spawaj w ciągłych odcinkach, gdziekolwiek jest to możliwe. Każde zatrzymanie tworzy zimne złącze, które później stanowi słaby punkt.
Jak kontrolować spoinę
Dobra spoina jest równa, bez porów i bez widocznej granicy między starym a nowym materiałem. Powierzchnia nie powinna być błyszcząca i szklista – to oznaka przegrzania – oraz nie wolno dopuścić do obecności ciemnych plam lub przypalonych krawędzi.
Sprawdź krawędź: spoina, która odrywa się na krawędzi, otrzymała zbyt mało podgrzewania lub zbyt mało materiału. Uderz lekko w spoinę tępym narzędziem; głuchy dźwięk może oznaczać, że pod spodem znajduje się powietrze.
W przypadku prac dokumentowanych wykonuje się próbę na fragmencie tego samego materiału, a próbkę zachowuje się wraz z dziennikiem. Próbka, która pęka przy gięciu wykazując ciągliwy przełom, jest dobrym znakiem; kruchy przełom wskazuje na przegrzanie lub niewłaściwy materiał.
Typowe błędy i ich przyczyny
Spoina bez wiązania: warstwa tlenków lub wilgoć na podłożu, zbyt niskie podgrzewanie, niewłaściwa dysza. Pęcherzyki i ciemne plamy: zbyt wysoka temperatura topnienia lub zbyt wolny posuw. Wąska spoina z zimnymi krawędziami: zbyt wąska dysza podgrzewająca lub zbyt szybki posuw. Spoina odspajająca się: niewłaściwy materiał drutu w stosunku do elementu.
Wilgoć jest najczęściej ignorowaną przyczyną. Wilgotne podłoże wytwarza parę, która zamyka się w spoinie, przez co nie wytrzyma ona próby bez względu na temperaturę. Wytrzyj element do sucha i pracuj osłonięty lub w namiocie podczas deszczu.
Zobacz także materiały i drut spawalniczy do ekstruzji oraz ekstrudery: wydajność i wielkości.
Zapewnienie jakości i rejestracja danych
Jakość spoin ekstrudowanych zapewnia się inaczej niż w przypadku złączy zgrzewanych maszynowo: proces jest sterowany przez operatora, więc dokumentacja opiera się na bieżącej kontroli. Nowoczesne ekstrudery monitorują temperaturę topnienia materiałów i posiadają zabezpieczenie przed uruchomieniem, które uniemożliwia spawanie zimnym drutem lub zimną dyszą, ale to nadal spawacze rejestrują przygotowanie, podgrzewanie i posuw.
Praktyczny program jakości składa się z trzech elementów: Po pierwsze, spoina próbna z tego samego materiału i o tej samej grubości przed spawaniem spoiny głównej. Po drugie, kontrola wizualna: spoina musi mieć równą lico bez śladów przepaleń, zimnych stref lub pęcherzy na początku i końcu spoiny. Po trzecie, badanie funkcjonalne krytycznych wykładzin, np. za pomocą skrzynki próżniowej lub testu napięciowego, który wykrywa nieszczelności w spoinie.
Dokumentacja spoin ekstrudowanych obejmuje zazwyczaj datę, obszar instalacji, typy materiałów i numery partii, ekstruder i dyszę, ustawione temperatury oraz nazwisko spawacza. Jeśli dane te są wprowadzane do formularza lub programu dokumentacyjnego na bieżąco, otrzymujesz kompletny dokument jakościowy, gdy inwestor przybywa na odbiór. Przeczytaj poradnik na temat rejestracji danych i zapewnienia jakości dla całego łańcucha dokumentacji.
Spawanie ekstruderem jest stosowane do napraw, włączeń i złączy, gdzie należy wypełnić spoinę – nie jako substytut właściwego połączenia rurociągowego. Jeśli dwie rury lub kształtka mają zostać połączone przy małej średnicy, właściwą metodą jest zgrzewanie mufowe / zgrzewanie mufowo-trzpieniowe.
PVC-U może być również spawane ekstruderem zgodnie z DVS 2207-4, gdy drut spawalniczy lub pałeczka spawalnicza są wykonane z PVC-U. Materiał ten wymaga niższej temperatury procesu i skutecznego odciągu, ponieważ PVC podczas przegrzania uwalnia chlorowodór (HCl) – patrz materiały i drut spawalniczy do ekstruzji. Jeśli rury z PVC mają być natomiast zgrzewane doczołowo, obowiązuje wąskie okno temperaturowe opisane w zgrzewaniu doczołowym PVC.
Lista kontrolna: uruchomienie i kontrola
Naprawa, podłączenie i elementy grubościenne. Spoiwo z tego samego materiału.
Przed uruchomieniem
- Drut spawalniczy jest z tego samego materiału co materiał podstawowy.
- Rowek lub zakładka są przygotowane, wyczyszczone i suche.
- Ekstruder jest wyczyszczony, dysza czysta, a temperatury ustawione według tabeli producenta.
- Dysza podgrzewania wstępnego działa, a dopływ powietrza jest suchy.
Pierwsza spoina (próba)
- Spoina próbna na odpadowym materiale wykazuje pełne wtopienie.
- Drut i materiał podstawowy łączą się bez porów i zimnych stref.
Podczas zgrzewania
- Równomierne prowadzenie i stały kąt na całej długości spoiny, bez zatrzymań.
- Podawanie drutu odpowiada zużyciu, aby spoina nie była wklęsła ani nadmiernie wypukła.
Po wykonaniu spoiny
- Spoina została skontrolowana wizualnie pod kątem porów, fałd i przypalonych miejsc.
- Próba lub wycięcie próbki zostało wykonane tam, gdzie wymaga tego umowa.
- Ślimak i dysza zostały wyczyszczone przed odłożeniem maszyny.