
Методи зварювання
Екструзійне зварювання: міцні з'єднання в товстостінному матеріалі
Коли стінка труби товста або з'єднання має бути надзвичайно міцним, новий матеріал вплавляється у зварний шов за допомогою ручного екструдера (extrusion welding).
Переглянути всі методи зварювання в огляді
Навіщо потрібен екструдер?
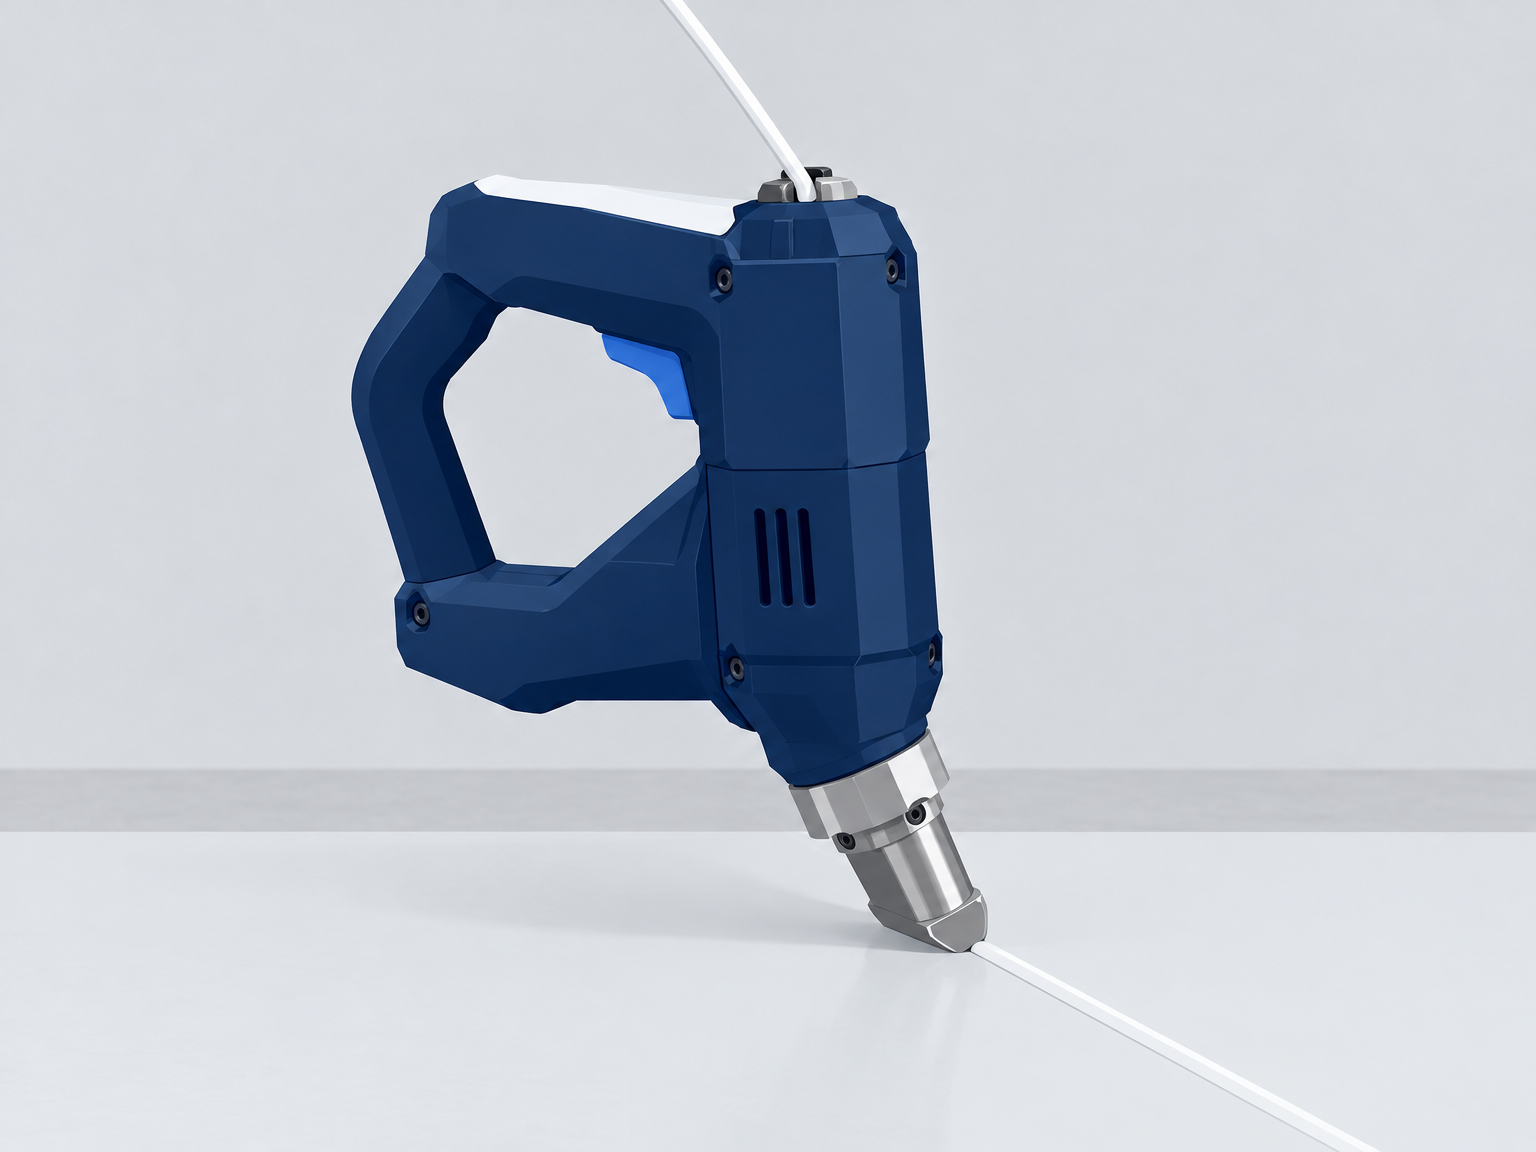
Екструдер — це невеликий ручний екструзійний пістолет, який плавить зварювальний друс або пруток і заповнює розплавленим матеріалом підготовлений зварний шов. Одночасно базовий матеріал нагрівається гарячим повітрям, завдяки чому обидва типи пластику з'єднуються між собою. Англійською мовою цей метод називається extrusion welding.
Цей метод забезпечує з'єднання з високими механічними характеристиками і зазвичай використовується для товстостінних труб з PE, PP та PVC, у будівництві резервуарів, футеруванні днищ і стінок (геомембрани), а також під час ремонту.
Якісна робота вимагає підготовки
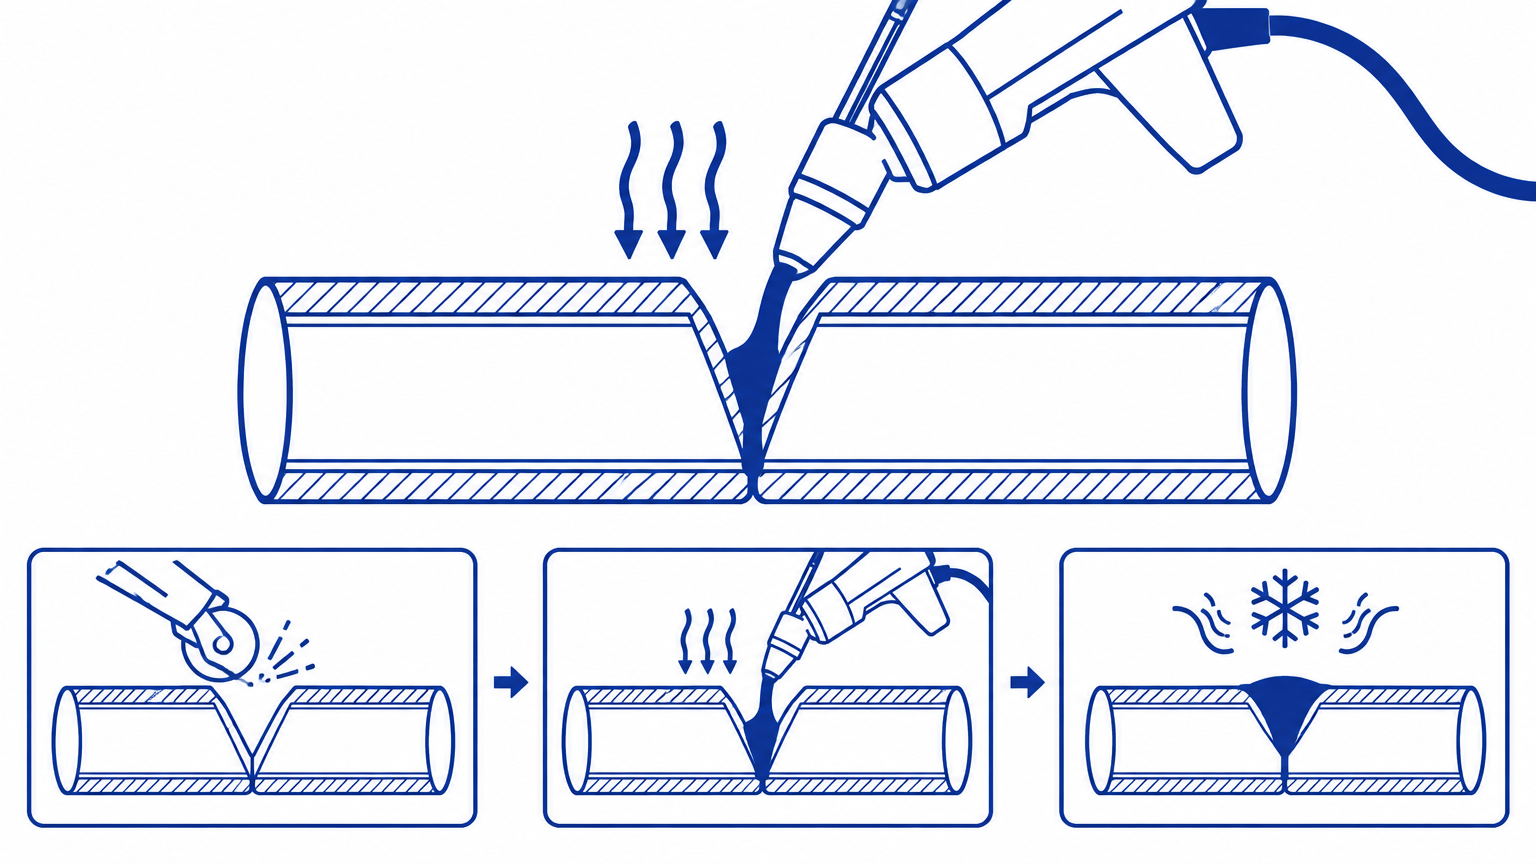
Шов фрезерується або зачищається у формі V (фаска), з нього видаляються задирки, і він очищається, наприклад, за допомогою очисного спирту. Базовий матеріал рівномірно підігрівається насадкою для гарячого повітря, тоді як екструдер заповнює шов за один плавний рух без зупинок. Зупинки у шві створюють холодну зону та слабке з'єднання.
Вибирайте екструдер відповідно до завдання: менші машини для ремонту та детальних робіт, більші — для товстостінних труб і резервуарів. Насадки можна змінювати, щоб заповнювати шов за один шар та один прохід.
Підготовка визначає половину успіху
Екструзійне зварювання вплавлює новий матеріал у канавку, але забезпечує з'єднання лише з чистою та гарячою поверхнею. Тому підготовка канавки та очищення важливіші за швидкість: канавка з оксидним шаром, пилом чи жиром не забезпечить адгезії, незалежно від того, наскільки гарно шов виглядає згодом.
У товстостінних виробах прорізається або вифрезерується канавка, щоб залишити простір для розплаву та переміщення насадки. Ширина канавки повинна відповідати шву, а сама канавка має бути рівною та без гострих країв, де може затримуватися повітря.
При виконанні нахльосточних швів на листах і плівці результат визначається шириною нахльосту та основою: занадто малий нахльост дає слабкий шов, а занадто великий створює напруження, які деформують шов під час охолодження матеріалу.
Матеріал і температура
Зварювальний друс завжди має відповідати базовому матеріалу: PE-друс для PE, PP-друс для PP. Неправильна комбінація матеріалів призведе до утворення з'єднання, яке може тріснути під навантаженням.
Метод роботи, температура та подача тісно пов'язані між собою. Потренуйтеся на відходах перед виконання реальних завдань або візьміть участь в одному з курсів, які пропонують постачальники та компанія Holm & Holm.
Насадка для попереднього підігріву повинна відповідати ширині шва
Попередньо підігріте повітря надходить через насадку, розташовану безпосередньо перед отвором для виходу розплаву. Насадка повинна перекривати ширину шва та забезпечувати рівномірне інтенсивне прогрівання: вузька насадка на широкому шві залишить холодні краї, а широка насадка на вузькому шві перегріє матеріал.
Насадка фіксується стопорним гвинтом і має бути перевірена перед початком робіт. Якщо вона встановлена криво, підігрів розподілятиметься нерівномірно, і шов вийде одностороннім — це одна з помилок, яку найважче помітити одразу.
Якщо вам потрібно змінити матеріал, замініть насадку та друс одночасно і переконайтеся, що подавальний ролик відповідає діаметру друсу.
Ведення та швидкість
Екструдер ведеться на фіксованій відстані та з рівномірною швидкістю, щоб розплав розподілявся рівномірно. Занадто швидке пересування призводить до нестачі матеріалу та холодних країв, а занадто повільне — до перегріву та утворення бульбашок. Правильна швидкість визначається шляхом виконання пробного шва на матеріалі такої ж товщини.
Тримайте насадку під кутом, для якого розроблено обладнання, і не дозволяйте машині спиратися на шов. Вага машини має підтримуватися рукою або спеціальним кронштейном, інакше відстань до шва буде змінюватися.
Зварюйте безперервними ділянками, де це можливо. Кожна зупинка створює холодне з'єднання, яке згодом стає слабким місцем.
Як перевіряти якість шва
Якісний шов є рівним, без пор і без видимих меж між старим і новим матеріалом. Поверхня не повинна бути блискучою та склоподібною — це ознака перегріву; також неприпустима наявність темних плям чи обгорілих країв.
Перевірте краї: шов, який відшаровується по краях, зазнав недостатнього підігріву або на нього пішло занадто мало матеріалу. Зробіть легкий стукіт по шву тупим інструментом; глухий звук може свідчити про наявність повітря під ним.
Для відповідальних завдань виготовляється зразок із матеріалу тієї самої товщини, і цей зразок зберігається разом із журналом робіт. Зразок, який ламається при згинанні з в'язким руйнуванням, є гарною ознакою; крихкий злаם вказує на перегрів або неправильний матеріал.
Типові помилки та їх причини
Шов без зчеплення: оксидний шар або волога на поверхні, занадто низький попередній підігрів, неправильна насадка. Бульбашки та темні плями: занадто висока температура розплаву або занадто повільна подача. Вузький шов із холодними краями: занадто вузька насадка для підігріву або надто висока швидкість. Відшарування шва: невідповідність матеріалу друсу основному виробу.
Волога є найбільш недооціненою причиною. Волога поверхня утворює пару, яка закривається всередині шва, через що він не триматиметься незалежно від температури. Протріть виріб насухо та працюйте під укриттям або в наметах під час дощу.
Дивіться також матеріали та зварювальний друс для екструзії та екструдери: продуктивність і розміри.
Забезпечення якості та реєстрація даних
Забезпечення якості екструзійних швів відрізняється від машинного зварювання: процес контролюється оператором, тому документація базується на проміжних перевірках. Сучасні екструдери контролюють температуру розплаву матеріалів і мають захист від запуску, що запобігає зварюванню холодним друсом або холодною насадкою, проте саме зварник відповідає за реєстрацію підготовки, попереднього підігріву та подачі.
Практична програма якості складається з трьох етапів: по-перше, виготовлення пробного шва з того ж матеріалу та товщини перед зварюванням основного шва. По-друге, візуальний контроль: шов повинен мати рівний валик без слідів горіння, холодних зон або порожнин на початку та в кінці шва. По-третє, функціональне тестування на критичних футеруваннях, наприклад за допомогою вакуумної камери або тесту на напругу, які виявляють нещільності у шві.
Документація на екструзійні шви зазвичай включає дату, ділянку на об'єкті, типи матеріалів та номери партій, модель екструдера та насадки, встановлені температури і ім'я зварника. Якщо все це фіксується в таблиці або програмі документування в процесі роботи, ви матимете повний пакет документів якості на момент перевірки замовником. Прочитайте посібник з реєстрації даних та забезпечення якості для всієї ланки документування.
Екструзійне зварювання використовується для ремонту, підключень та з'єднань, де шов необхідно заповнити — воно не є замінником повноцінного зварювання труб. Якщо потрібно з'єднати дві труби або фітинг малого діаметра, правильно використовувати розтрубне зварювання / муфтове зварювання.
PVC-U також можна зварювати за допомогою екструзії згідно з DVS 2207-4, якщо зварювальний друс або пруток виготовлені з PVC-U. Матеріал вимагає нижчої робочої температури та ефективної витяжної вентиляції, оскільки PVC при перегріві виділяє хлористий водень (HCl) — див. матеріали та зварювальний друс для екструзії. Якщо ж труби з PVC потрібно стикувати, застосовується вузький температурний діапазон для стикового зварювання PVC.
Чек-лист: запуск та контроль
Ремонт, приєднання та товстостінні деталі. Зварювальний пруток з того самого матеріалу.
Перед початком роботи
- Зварювальний пруток виготовлено з того самого матеріалу, що й основний матеріал.
- Канавку або нахлест підготовлено, очищено та висушено.
- Екструдер очищено, сопло чисте, а температури налаштовано відповідно до таблиці виробника.
- Сопло попереднього нагріву працює, подача повітря суха.
Перший шов (пробний)
- Пробний шов на зразку-обрізку показує наскрізне проплавлення.
- Пруток та основний матеріал сплавляються без пор або холодних зон.
Під час зварювання
- Рівномірне ведення та постійний кут уздовж усього шва, без зупинок.
- Подача прутка відповідає витраті, щоб шов не був увігнутим чи переповненим.
Після виконання шва
- Шов візуально перевірено на відсутність пор, складок і обпалених ділянок.
- Випробування або кернування виконано, де цього вимагає контракт.
- Шнек і сопло очищено перед прибранням апарата на зберігання.