
Sveiseanvisninger
Ekstrusjonssveising: sterke skjøter i tykkvegget materiale
Når rørveggen er tykk eller skjøten må være ekstra sterk, smeltes nytt materiale inn i sveisefogen med en håndholdt ekstruder (ekstrusjonssveising).
Se alle sveisemetoder i oversikten
Hvorfor en ekstruder?
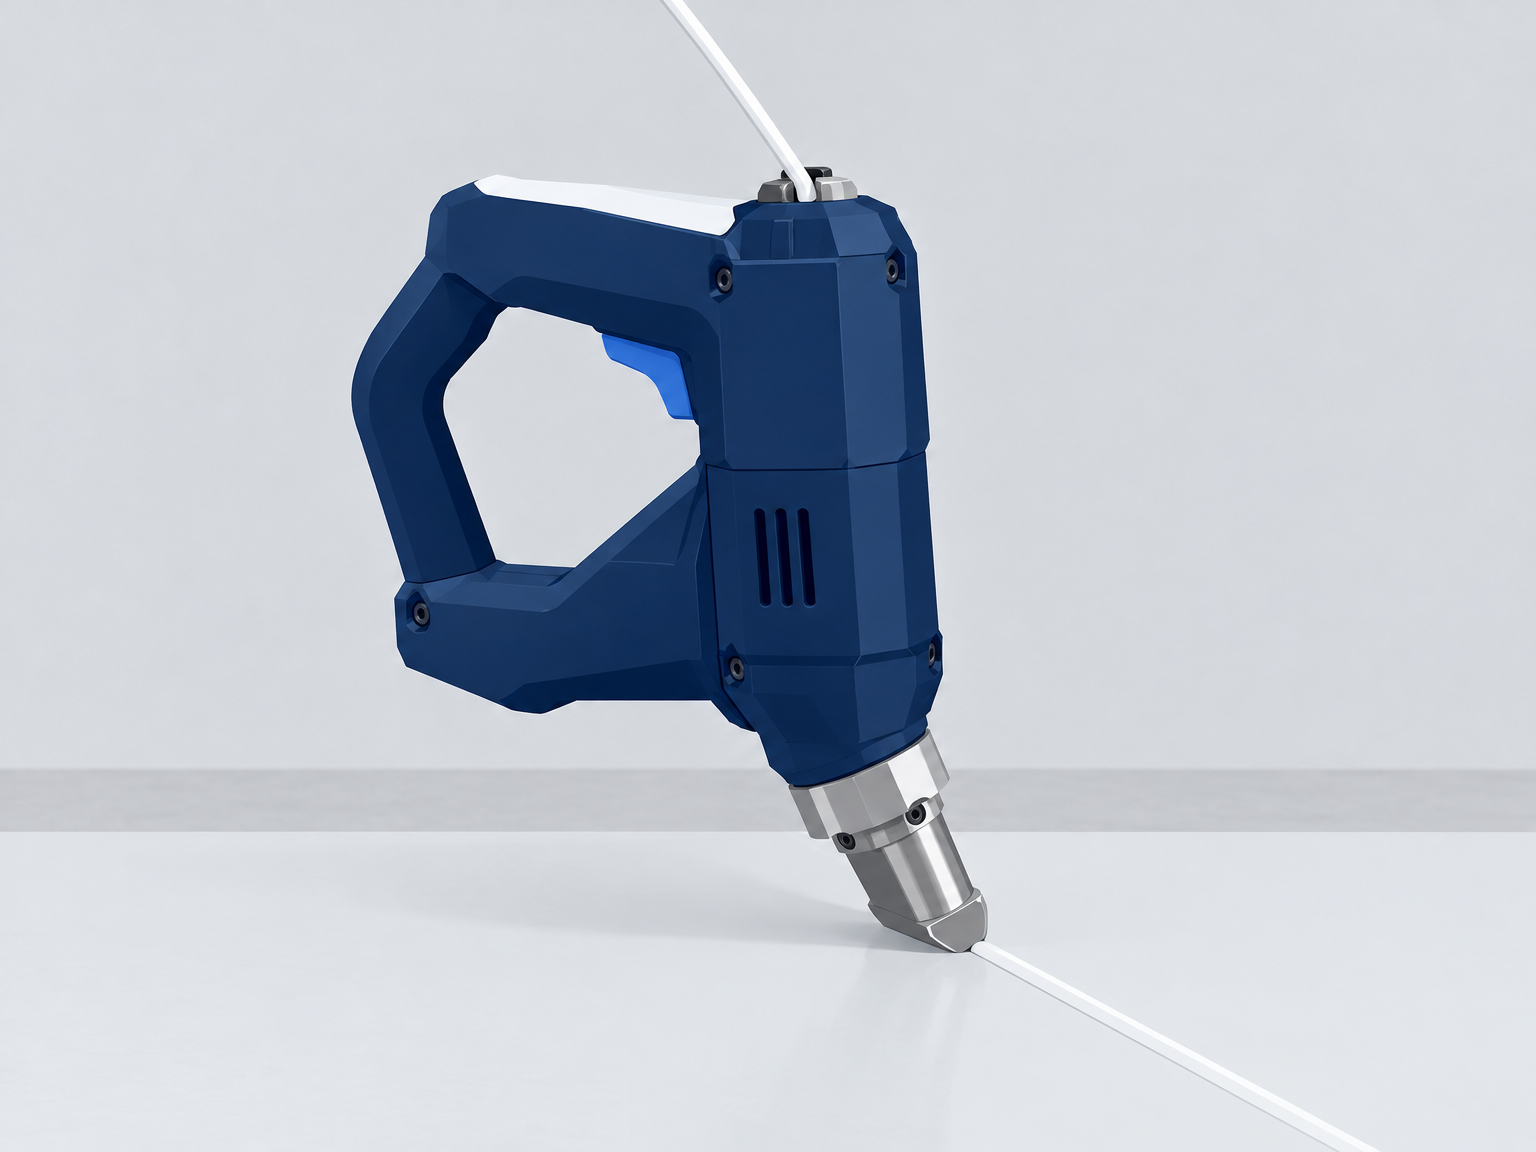
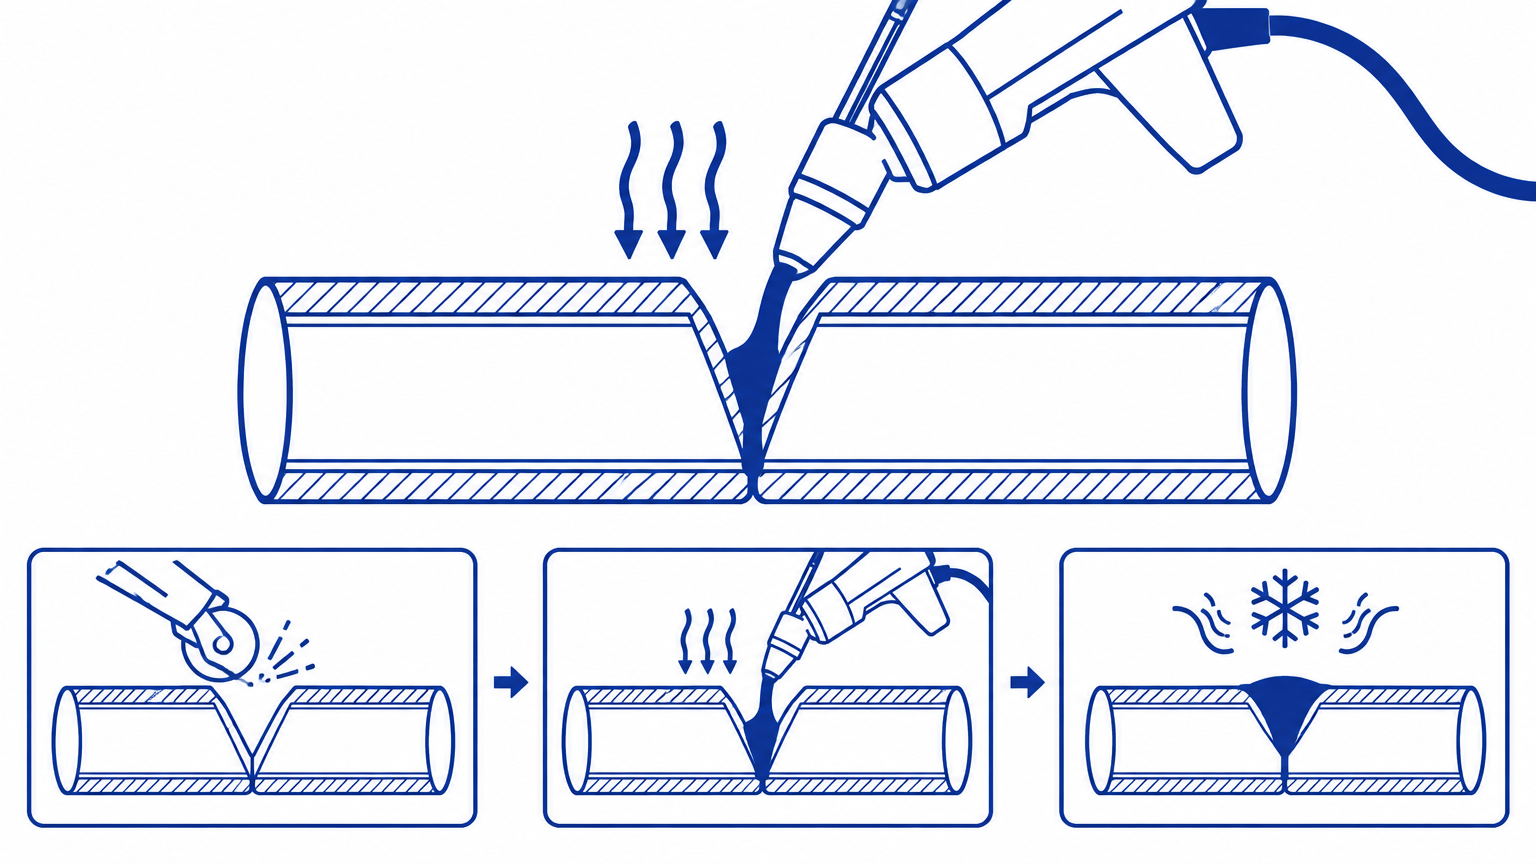
En ekstruder er en liten håndholdt ekstrusjonssveisepistol som smelter sveisetråd og mater det smeltede materialet inn i den klargjorte sveisefugen. Samtidig varmes grunnmaterialet opp med varmluft slik at de to plasttypene smelter sammen. På engelsk kalles metoden extrusion welding.
Metoden gir skjøter med sterke mekaniske egenskaper og brukes typisk til tykkveggede PE- og PP-rør, tankproduksjon, gulv- og veggbekledninger (geomembraner) og reparasjoner.
Godt håndverk starter med klargjøring
Fugen freses eller files ut til en V-form (fase), avgraderes og rengjøres, for eksempel med rødsprit. Grunnmaterialet forvarmes jevnt med varmluftsdysen mens ekstruderen fyller fugen i ett sammenhengende drag uten stopp. Stopp i fugen skaper en kald sone og en svak skjøt.
Velg ekstruderen til oppgaven: mindre maskiner til reparasjoner og detaljarbeid, større til tykkveggede rør og tanker. Munnstykkene kan byttes slik at fugen fylles i ett lag med én enkelt passering.
Materiale og temperatur
Sveisetråden må alltid passe til grunnmaterialet: PE-tråd for PE, PP-tråd for PP. Feil kombinasjon av materialer gir en sammensveising som kan sprekke under belastning.
Arbeidsteknikk, temperatur og sveisehastighet henger nøye sammen. Øv på kappbiter før selve jobben, eller delta på et av kursene som tilbys av leverandørene og Holm & Holm.
Kvalitetssikring og dokumentasjon
Ekstrusjonssveiser kvalitetssikres på en annen måte enn maskinsveisede sammensveisinger: prosessen styres av operatøren, slik at dokumentasjonen baserer seg på kontroller underveis. Moderne ekstrudere overvåker smeltetemperaturen til materialene og har startbeskyttelse som forhindrer sveising med kald tråd eller kaldt munnstykke, men det er fortsatt sveiseren som noterer ned klargjøring, forvarming og sveisehastighet.
Det praktiske kvalitetsprogrammet har tre deler: For det første en prøvesveis i samme materiale og tykkelse før hovedfugen. For det andre visuell kontroll: fugen skal ha en jevn vulst uten brennmerker, kokssoner eller hulrom ved start og stopp av fugen. For det tredje funksjonstesting av kritiske innvendige belegg, for eksempel med vakuumklokke eller gnisttesting, som avdekker lekkasjer i fugen.
Dokumentasjon for ekstrusjonssveiser omfatter typisk dato, anleggsområde, materialtyper og charge-/partinumre, ekstruder og munnstykke, innstilte temperaturer og sveiserens navn. Hvis det registreres fortløpende i et skjema eller et dokumentasjonsprogram, har du et komplett kvalitetsettersyn når kunden kommer for å kontrollere. Les veiledningen om dataloggføring og kvalitetssikring for hele dokumentasjonskjeden.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstrudere: kapasitet og størrelser.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Sjekkliste: oppstart og kontroll
Reparasjon, tilkobling og tykkveggede emner. Sveisetråd av samme materiale.
Før oppstart
- Sveisetråden er av samme materiale som grunnmaterialet.
- Fuge eller overlapp er forberedt, rengjort og tørr.
- Ekstruderen er rengjort, dysen er ren, og temperaturene er innstilt etter produsentens tabell.
- Forvarmingsdysen fungerer, og lufttilførselen er tørr.
Første søm (prøve)
- Prøvesøm på skrap viser gjennomgående innsmelting.
- Tråd og grunnmateriale flyter sammen uten porer eller kalde soner.
Under sveisingen
- Jevn føring og konstant vinkel gjennom hele sømmen, uten stopp.
- Trådtilførselen følger forbruket, slik at sømmen ikke blir hul eller overfylt.
Etter sømmen
- Sømmen er visuelt kontrollert for porer, folder og brente partier.
- Prøve eller hultaking er utført der kontrakten krever det.
- Snekke og dyse er rengjort før maskinen settes bort.