
Metināšanas metodes
Ekstrūzijas metināšana: izturīgi savienojumi biezsienu materiālā
Ja caurules siena ir bieza vai savienojumam jābūt īpaši izturīgam, metināšanas šuvē ar rokas ekstrūderi tiek iekausēts jauns materiāls (extrusion welding).
Skatīt visas metināšanas metodes pārskatā
Kāpēc izvēlēties ekstrūderi?
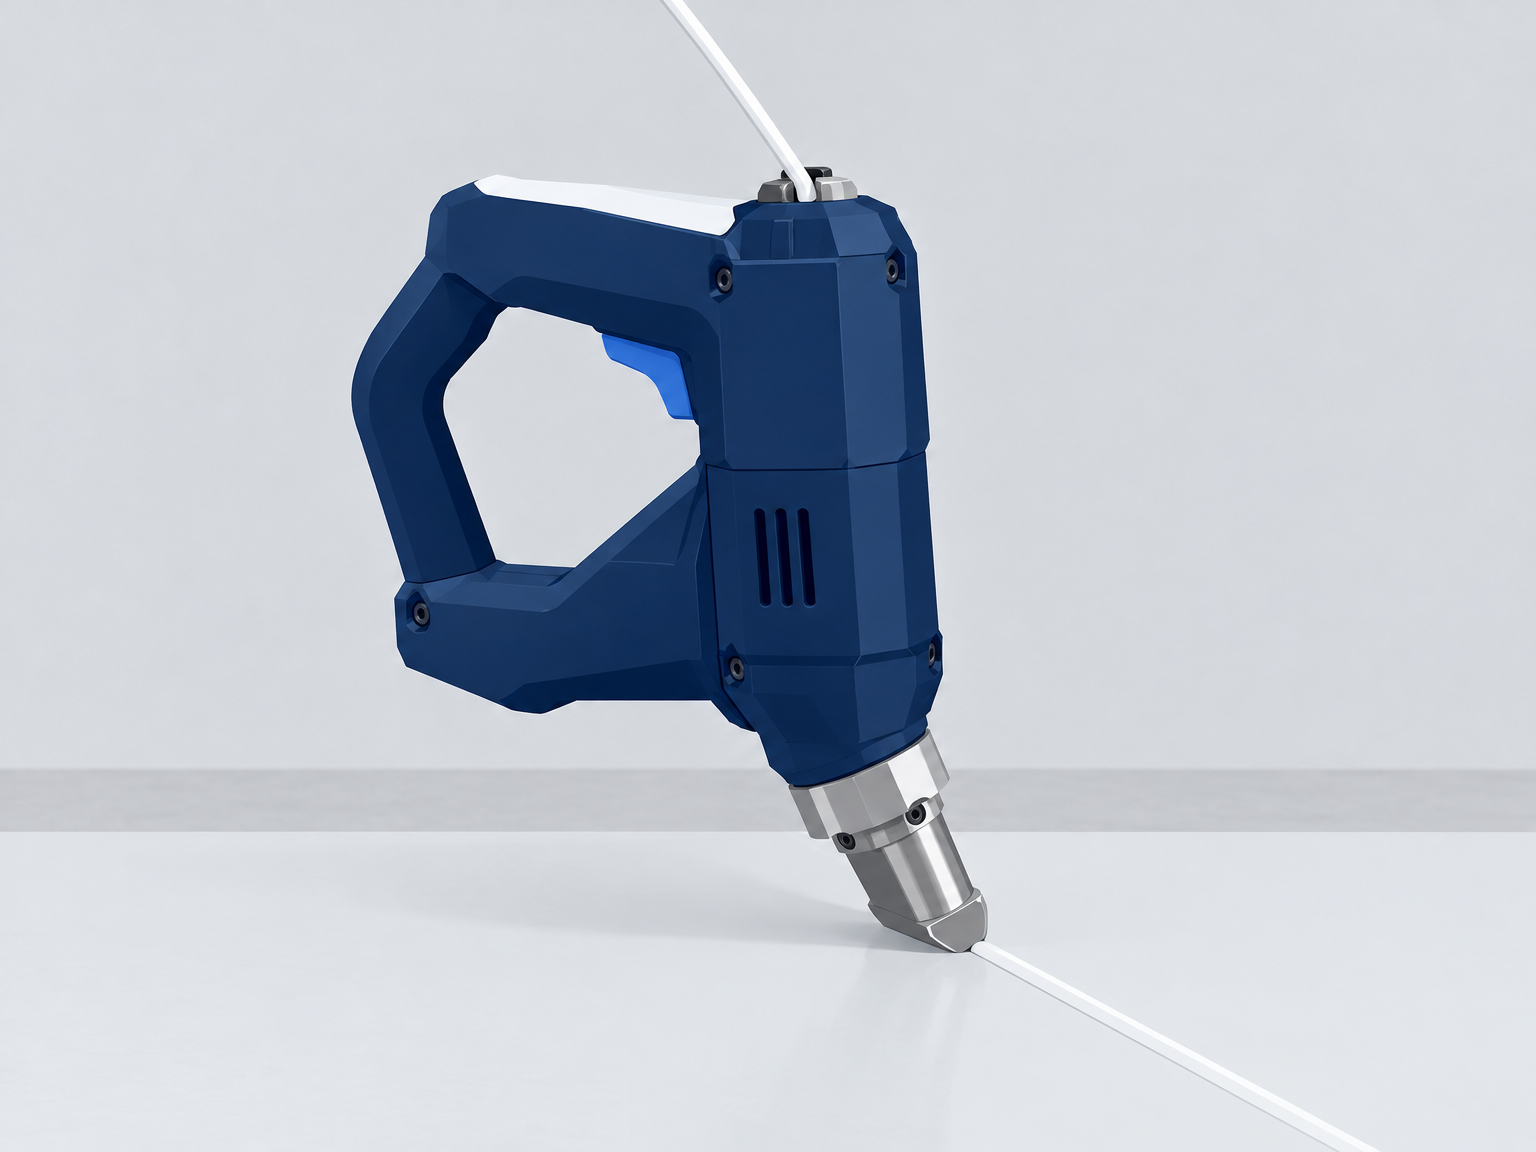
Ekstrūderis ir neliela rokas ekstrūzijas pistole, kas sakausē metināšanas stiepli vai metināšanas stieni un iepilda izkausēto materiālu sagatavotajā metināšanas šuvē. Vienlaikus pamatmateriāls tiek sakarsēts ar karsto gaisu, lai abi plastmasas veidi sakausētos kopā. Angļu valodā šo metodi sauc par extrusion welding.
Šī metode nodrošina savienojumus ar augstām mehāniskām īpašībām un parasti tiek izmantota biezsienu PE un PP caurulēm, tvertņu būvniecībā, grunts un sienu oderējumos (ģeomembrānās), kā arī remontdarbos.
Laba meistarība prasa sagatavošanos
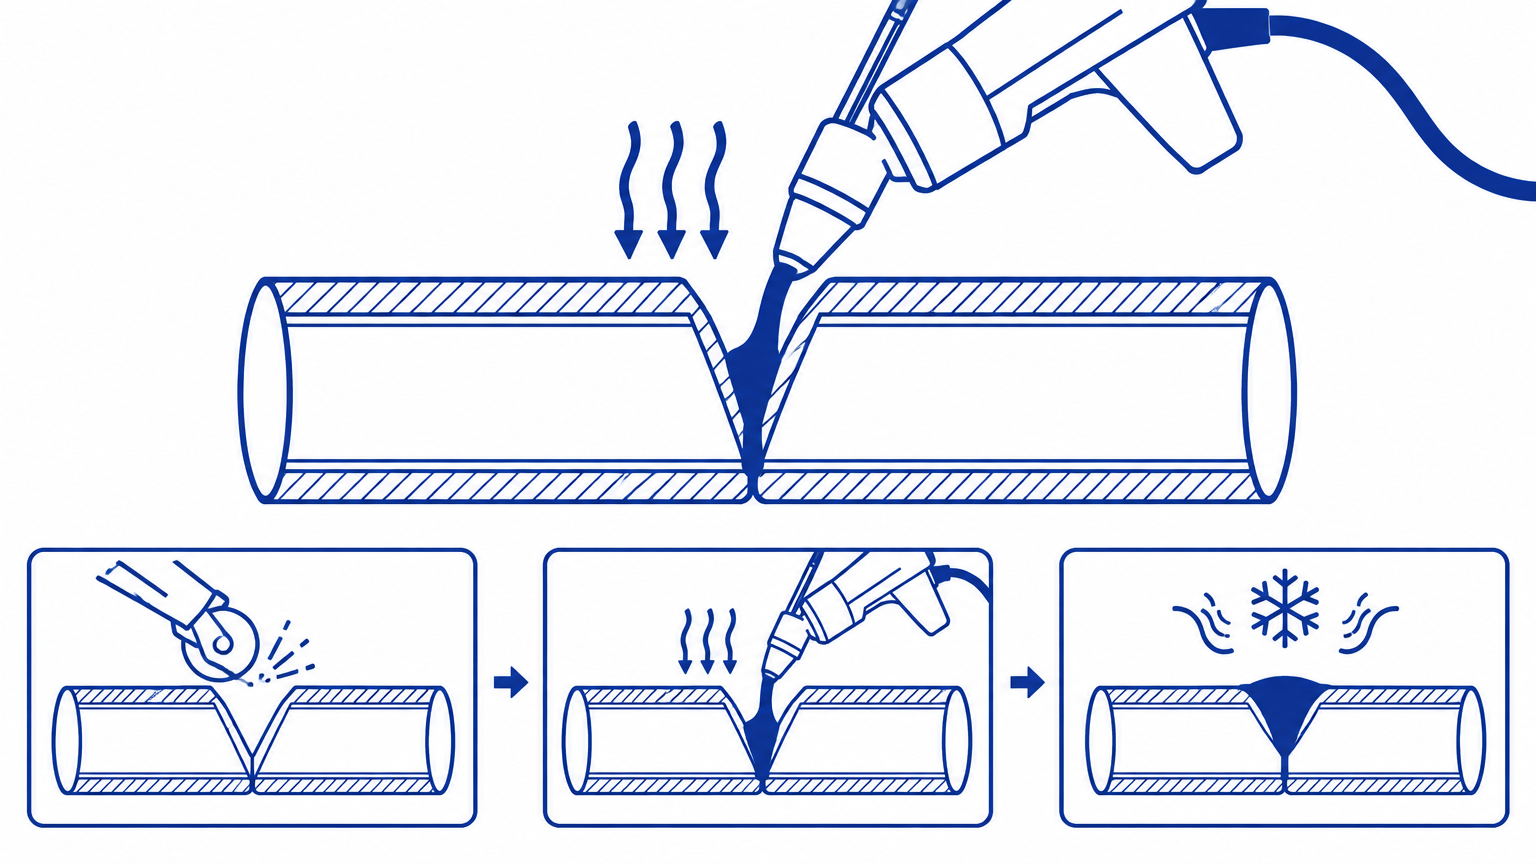
Šuve tiek wyfrēzēta vai vīlēta V veidā (nošķēlums), attīrīta no atsperēm un notīrīta, piemēram, ar tīrīšanas spirtu. Pamatmateriāls tiek vienmērīgi priekšsildīts ar karstā gaisa sprauslu, kamēr ekstrūderis aizpilda šuvi ar vienu vienmērīgu gājienu bez apstāšanās. Apstāšanās šuvē rada auksto zonu un vāju savienojumu.
Izvēlieties ekstrūderi atbilstoši uzdevumam: mazākas iekārtas remontdarbiem un detaļām, lielākas – biezsienu caurulēm un tvertnēm. Sprauslas var nomainīt, lai šuvi aizpildītu vienā slānī ar vienu gājienu.
Materiāls un temperatūra
Metināšanas stieplei vienmēr jāatbilst pamatmateriālam: PE stieple PE materiālam, PP stieple PP materiālam. Nepareiza materiālu kombinācija rada savienojumu, kas slodzes ietekmē var saplaisāt.
Darba metode, temperatūra un padeves ātrums ir cieši saistīti. Izmēģiniet prasmes uz materiālu atgriezumiem pirms īsto uzdevumu veikšanas vai apmeklējiet kādus no kursiem, ko piedāvā piegādātāji un Holm & Holm.
Kvalitātes nodrošināšana un datu reģistrēšana
Ekstrūzijas šuvēm kvalitātes nodrošināšana tiek veikta citādi nekā mašīnmetinātiem savienojumiem: procesu vada operators, tāpēc dokumentācija balstās uz pārbaudi darba gaitā. Mūsdienīgi ekstrūderi uzrauga materiālu kušanas temperatūru un ir aprīkoti ar aizsardzību pret auksto startu, kas novērš metināšanu ar aukstu stiepli vai aukstu sprauslu, taču sagatavošanu, priekšsildīšanu un padevi joprojām reģistrē pats metinātājs.
Praktiskā kvalitātes programma sastāv no trīs posmiem: pirmkārt, pārbaudes šuve no tā paša materiāla un tajā pašā biezumā pirms galvenās šuves metināšanas. Otrkārt, vizuālā kontrole: šuvei jābūt ar vienmērīgu valnīti, bez apdeguma pēdām, aukstajām zonām vai caurumiem šuves sākuma un beigu punktos. Treškārt, funkcionālā pārbaude kritiskajiem oderējumiem, piemēram, izmantojot vakuuma kasti vai sprieguma testu, lai atklātu noplūdes šuvē.
Ekstrūzijas šuvju dokumentācija parasti ietver datumu, iekārtas/objekta zonu, materiālu veidus un partiju numurus, ekstrūderi un sprauslu, iestatītās temperatūras un metinātāja vārdu. Ja tas darba gaitā tiek reģistrēts tabulā vai dokumentēšanas programmā, jums ir pilnīgs kvalitātes dokuments, kad pasūtītājs ierodas veikt pārbaudi. Izlasiet pamācību par datu reģistrēšanu un kvalitātes nodrošināšanu visai dokumentācijas ķēdei.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstrūderi: jauda un izmēri.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Pārbaudes lapa: palaišana un kontrole
Remonts, pieslēgumi un biezsienu detaļas. Metināšanas stieple no tā paša materiāla.
Pirms darba sākšanas
- Metināšanas stieple ir no tā paša materiāla, no kā pamatmateriāls.
- Rieve vai pārlaidums ir sagatavots, notīrīts un sauss.
- Ekstrūderis ir iztīrīts, sprausla ir tīra un temperatūras ir iestatītas saskaņā ar ražotāja tabulu.
- Priekšsildīšanas sprausla darbojas, un gaisa padeve ir sausa.
Pirmā šuve (paraugs)
- Pārbaudes šuve uz atgriezumiem parāda pilnīgu sakausēšanu.
- Stieple un pamatmateriāls sakūst kopā bez porām vai aukstajām zonām.
Metināšanas laikā
- Vienmērīga virzīšana un nemainīgs leņķis visā šuves garumā, bez apstāšanās.
- Stieples padeve atbilst patēriņam, lai šuve nekļūtu tukša vai pārpildīta.
Pēc šuves metināšanas
- Šuve ir vizuāli pārbaudīta, pārliecinoties, ka nav poru, ielaižu un sadegušu vietu.
- Pārbaude vai caurumošana ir veikta, ja līgums to pieprasa.
- Gliemežskrūve un sprausla ir notīrītas, pirms iekārta tiek novietota glabāšanā.