
Hitsausmenetelmät
Ekstruusiohitsaus: vahvoja liitoksia paksuseinäisissä materiaaleissa
Kun putken seinämä on paksu tai liitoksen on oltava erityisen vahva, hitsaussaumaan sulatetaan uutta materiaalia käsikäyttöisellä ekstruuderilla (ekstruusiohitsaus).
Katso kaikki hitsausmenetelmät yleiskatsauksesta
Miksi ekstruuderi?
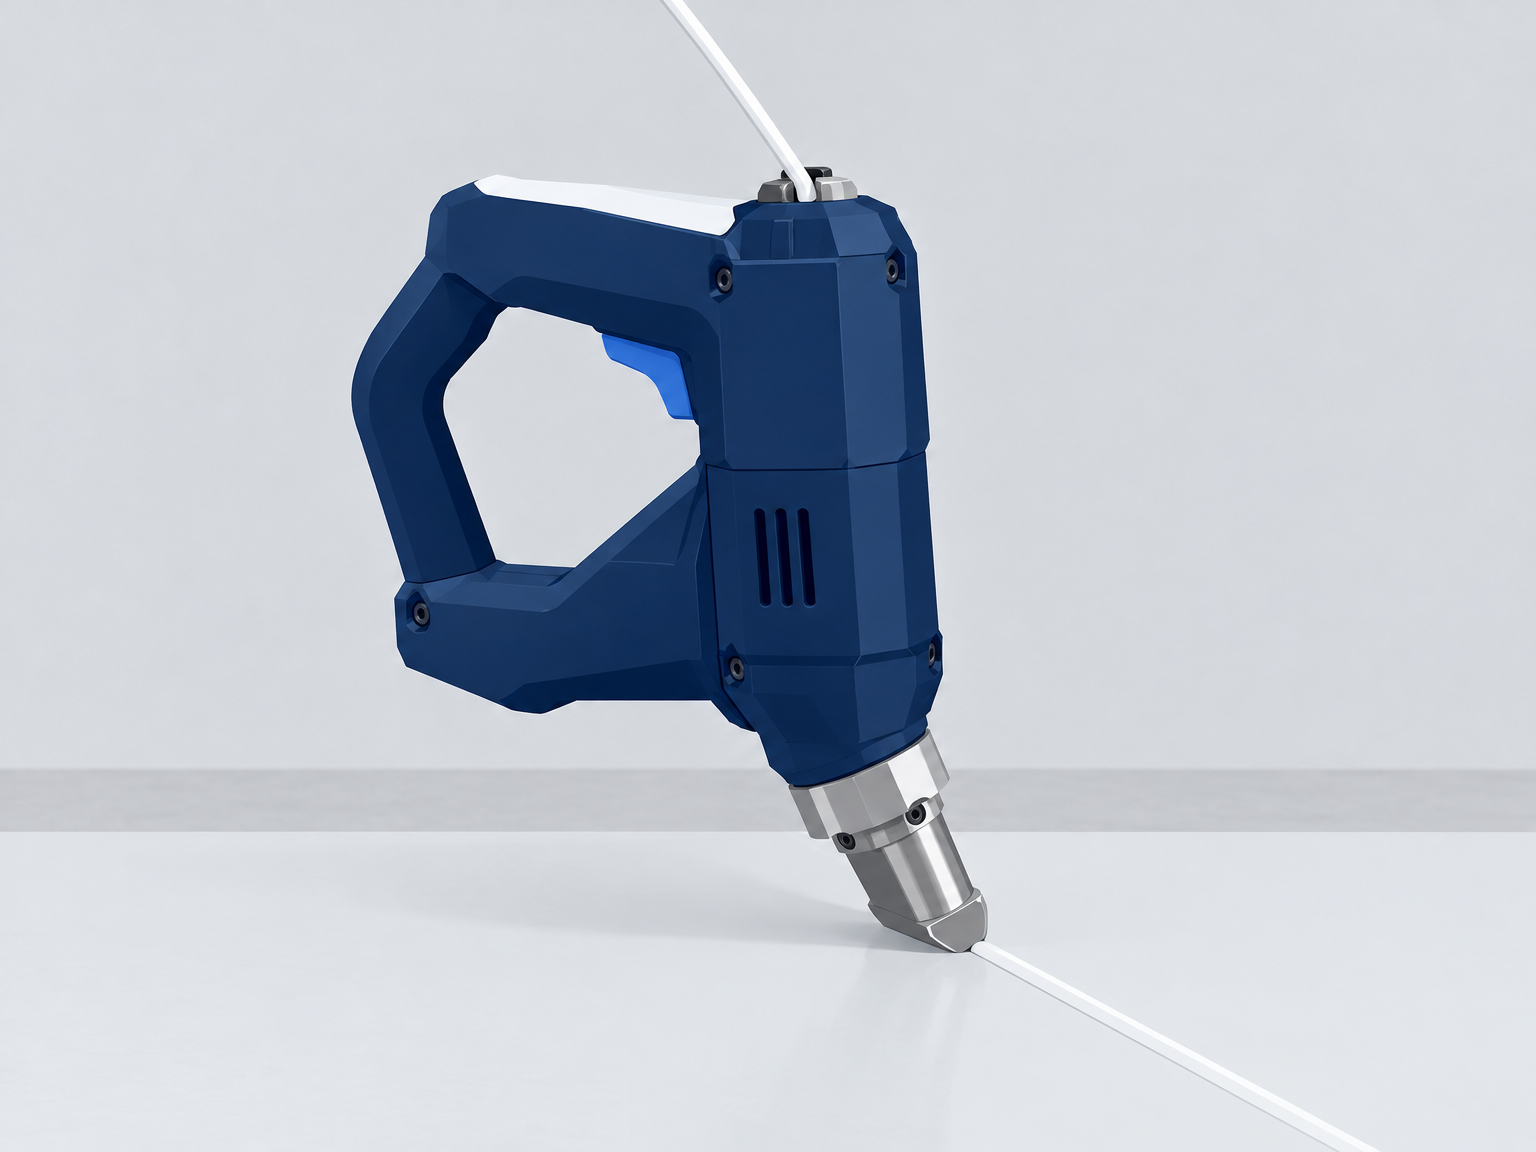
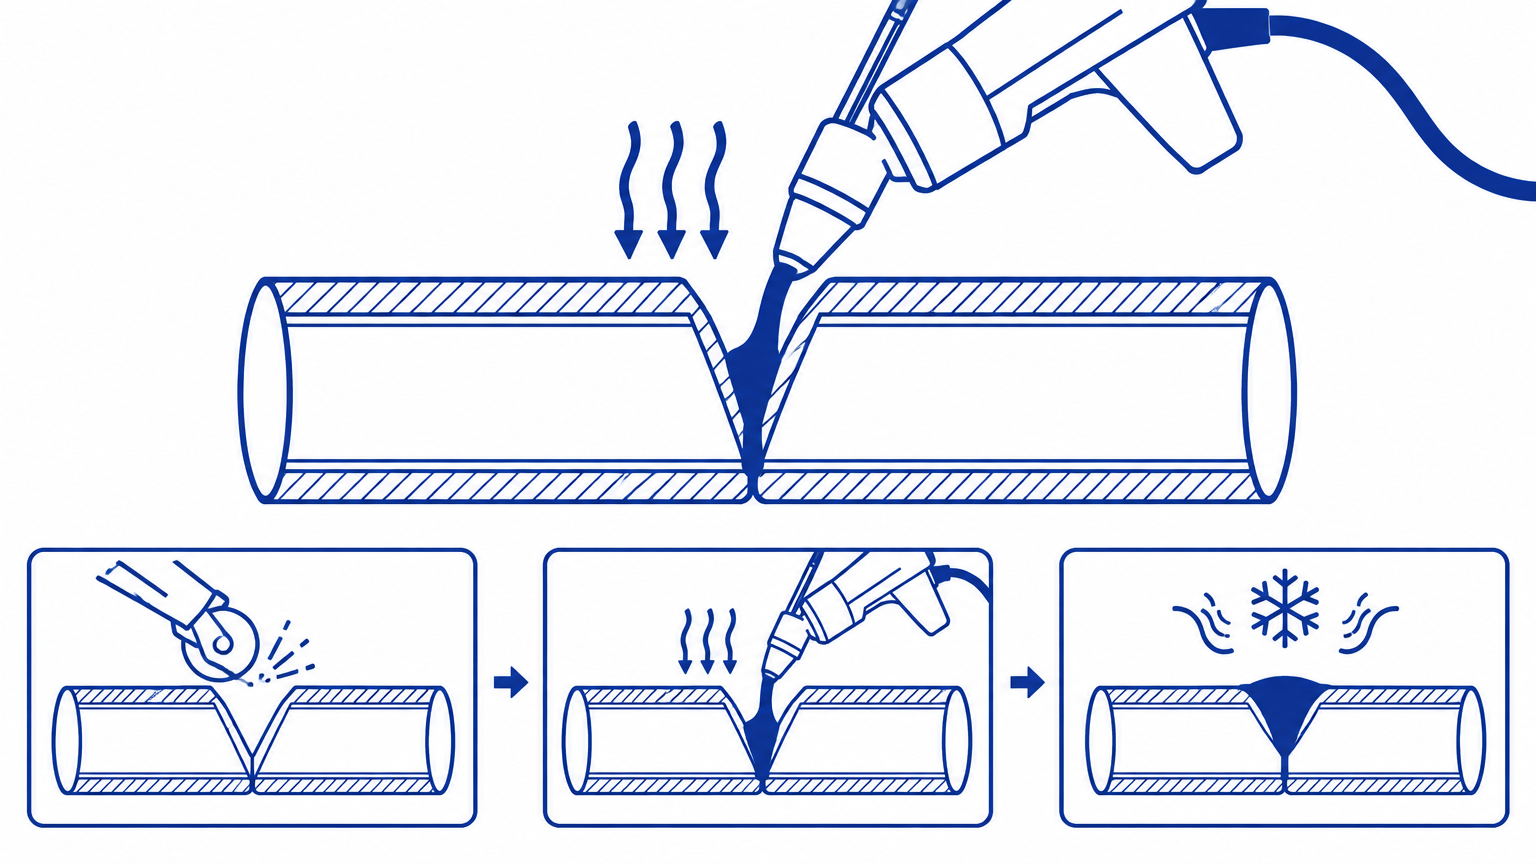
Ekstruuderi on pieni käsikäyttöinen ekstruusiokone, joka sulattaa hitsauspuikkoa tai -lankaa ja syöttää sulan materiaalin valmisteltuun hitsaussaumaan. Samanaikaisesti perusmateriaalia esilämmitetään kuumalla ilmalla, jotta kaksi muovia sulautuvat yhteen. Menetelmästä käytetään englannin kielessä nimitystä extrusion welding.
Menetelmällä saadaan aikaan liitoksia, joilla on vahvat mekaaniset ominaisuudet, ja sitä käytetään tyypillisesti paksuseinäisissä PE- ja PP-putkissa, säiliövalmistuksessa, lattia- ja seinävuorauksissa (geomembraanit) sekä korjauksissa.
Hyvä työnjälki alkaa esivalmistelusta
Sauma vuollaan tai höylätään V-muotoon (viiste), poistetaan purseet ja puhdistetaan esimerkiksi puhdistusspriillä. Perusmateriaalia esilämmitetään tasaisesti kuumailmasuuttimella, samalla kun ekstruuderi täyttää sauman yhdellä keskeytymättömällä vedolla pysähtymättä. Pysähtyminen saumaan aiheuttaa kylmän kohdan ja heikon liitoksen.
Valitse työhön sopiva ekstruuderi: pienemmät koneet korjauksiin ja yksityiskohtaisiin töihin, isommat paksuseinäisille putkille ja säiliöille. Hitsauskengät voidaan vaihtaa, jotta sauma täytetään yhdessä kerroksessa yhdellä vedolla.
Materiaali ja lämpötila
Hitsauspuikon on aina vastattava perusmateriaalia: PE-puikko PE:lle, PP-puikko PP:lle. Väärä materiaaliyhdistelmä tuottaa liitoksen, joka voi murtua kuormituksessa.
Työskentelytekniikka, lämpötila ja vetonopeus liittyvät läheisesti yhteen. Harjoittele hukkapaloilla ennen varsinaista työtä tai osallistu johonkin toimittajien ja Holm & Holm -yrityksen järjestämistä kursseista.
Laadunvarmistus ja dokumentointi
Ekstruusiosaumojen laatu varmistetaan eri tavalla kuin konehitsattujen liitosten: prosessia ohjaa hitsaaja, joten dokumentointi perustuu matkan varrella tehtäviin tarkastuksiin. Nykyaikaiset ekstruuderit valvovat materiaalien sulalämpötilaa ja niissä on käynnistyssuoja, joka estää hitsauksen kylmällä puikolla tai kylmällä kengällä, mutta hitsaaja kirjaa silti esivalmistelut, esilämmityksen ja vetonopeuden ylös.
Käytännön laatuohjelma koostuu kolmesta osasta: ensin tehdään koehitsaus samasta materiaalista ja paksuudesta ennen varsinaista saumaa. Toiseksi tehdään silmämääräinen tarkastus: saumassa tulee olla tasainen palko ilman paljaita jälkiä, kylmiä alueita tai huokosia sauman alussa ja lopussa. Kolmanneksi kriittisten vuorausten toimintatesti, esimerkiksi vakuumilaatikolla tai kipinätestauksella, joka löytää vuodot saumasta.
Ekstruusiosaumojen dokumentointi kattaa tyypillisesti päivämäärän, asennusalueen, materiaalityypit ja eränumerot, ekstruuderin ja kengän, asetetut lämpötilat sekä hitsaajan nimen. Jos nämä kirjataan lomakkeelle tai dokumentointiohjelmaan työn edetessä, sinulla on valmis laatuasiakirja asiakkaan saapuessa tarkastukseen. Lue tietojen tallennusta ja laadunvarmistusta koskeva opas täydellisen dokumentointiketjun varmistamiseksi.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstruderit: kapasiteetti ja koot.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Tarkistuslista: käynnistys ja tarkastus
Korjaus, liitäntä ja paksuseinäiset osat. Samaa materiaalia oleva hitsauslanka.
Ennen käynnistystä
- Hitsauslanka on samaa materiaalia kuin perusaine.
- Ura tai limitys on valmisteltu, puhdistettu ja kuiva.
- Ekstruuderi on puhdistettu, suutin on puhdas ja lämpötilat on asetettu valmistajan taulukon mukaan.
- Esilämmityssuutin toimii ja ilmansyöttö on kuiva.
Ensimmäinen hitsi (koehitsi)
- Koehitsi hukkapalalle osoittaa läpiulottuvan sulamisen.
- Lanka ja perusaine sulavat yhteen ilman huokosia tai kylmäalueita.
Hitsauksen aikana
- Tasainen kuljetus ja vakio kulma koko hitsisauman läpi ilman pysähdyksiä.
- Lisäaineen syöttö seuraa kulutusta, jotta hitsisaumasta ei tule koveraa eikä liian täyttä.
Hitsauksen jälkeen
- Hitsisauma on tarkastettu visuaalisesti huokosten, poimujen ja palaneiden kohtien varalta.
- Näyte tai koestus on suoritettu silloin, kun sopimus sitä vaatii.
- Ruuvi ja suutin on puhdistettu ennen koneen varastoimista.
Avaa kaikki tarkistuslistat tulostusystävällisessä näkymässä