
Schweißverfahren
Extrusionsschweißen: Feste Verbindungen bei dickwandigem Material
Wenn die Wandstärke des Rohrs groß ist oder die Verbindung besonders stark sein muss, wird mit einem Handschweißextruder neues Material in die Schweißnaht aufgeschmolzen (Extrusionsschweißen).
Alle Schweißverfahren in der Übersicht anzeigen
Warum ein Extruder?
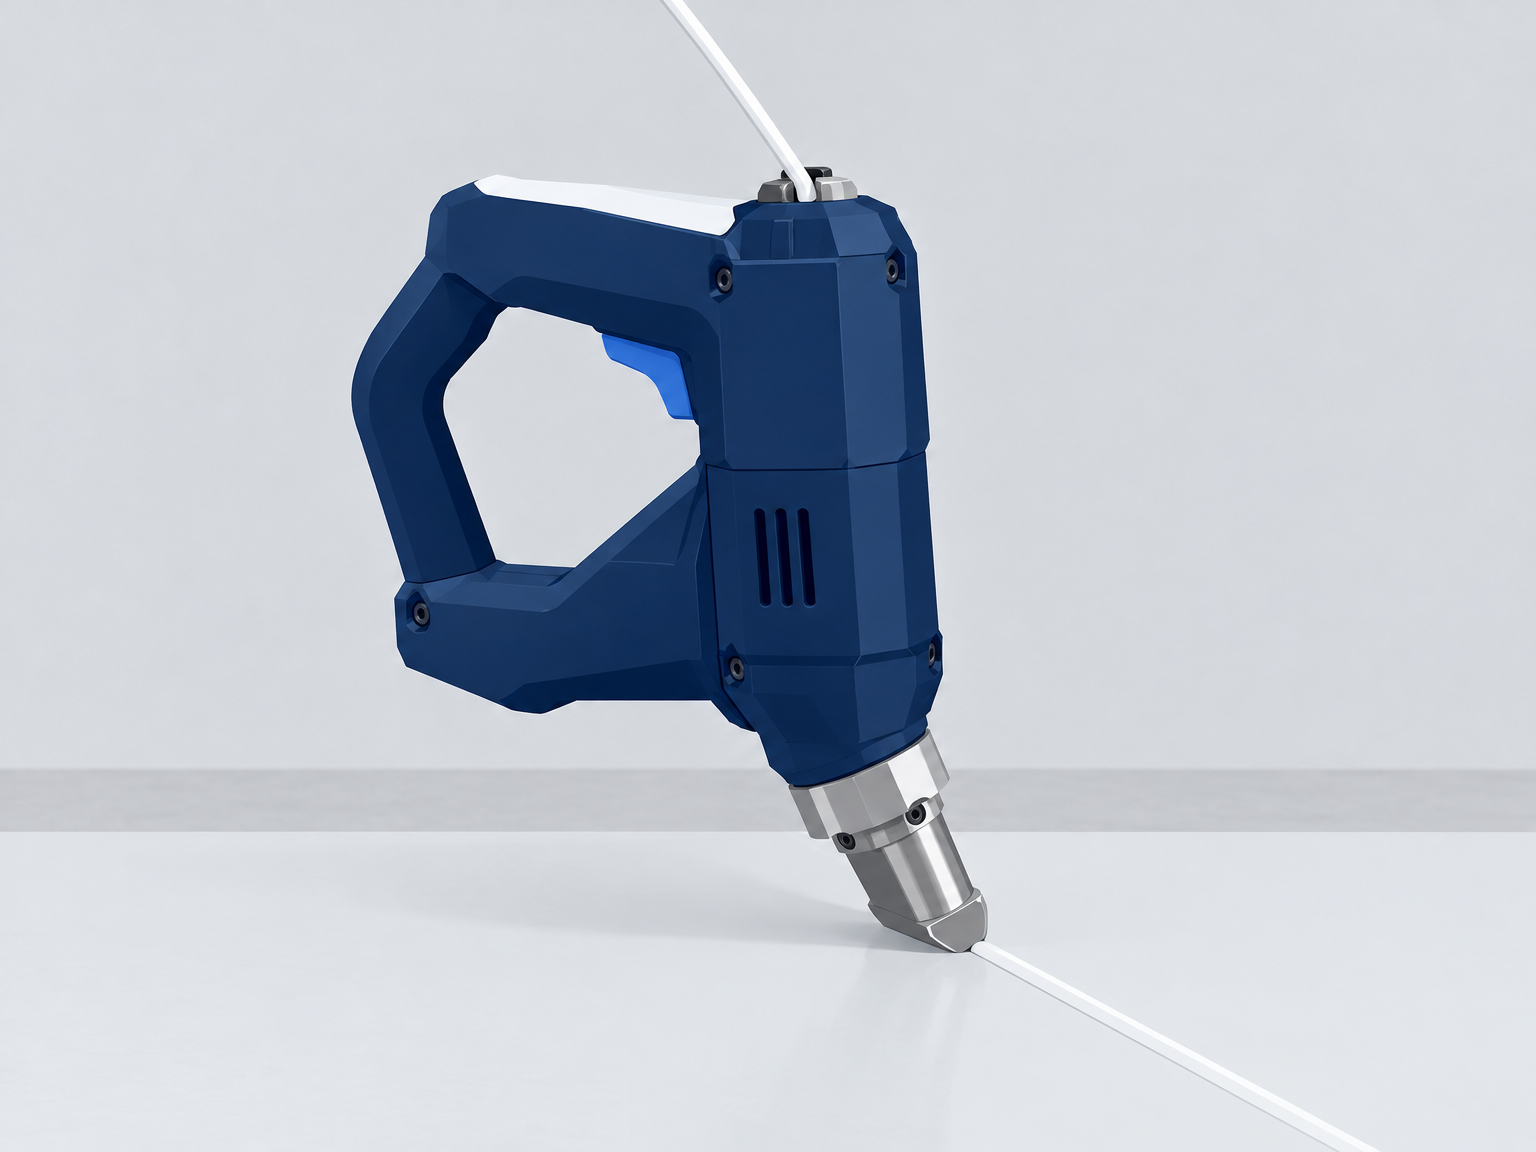
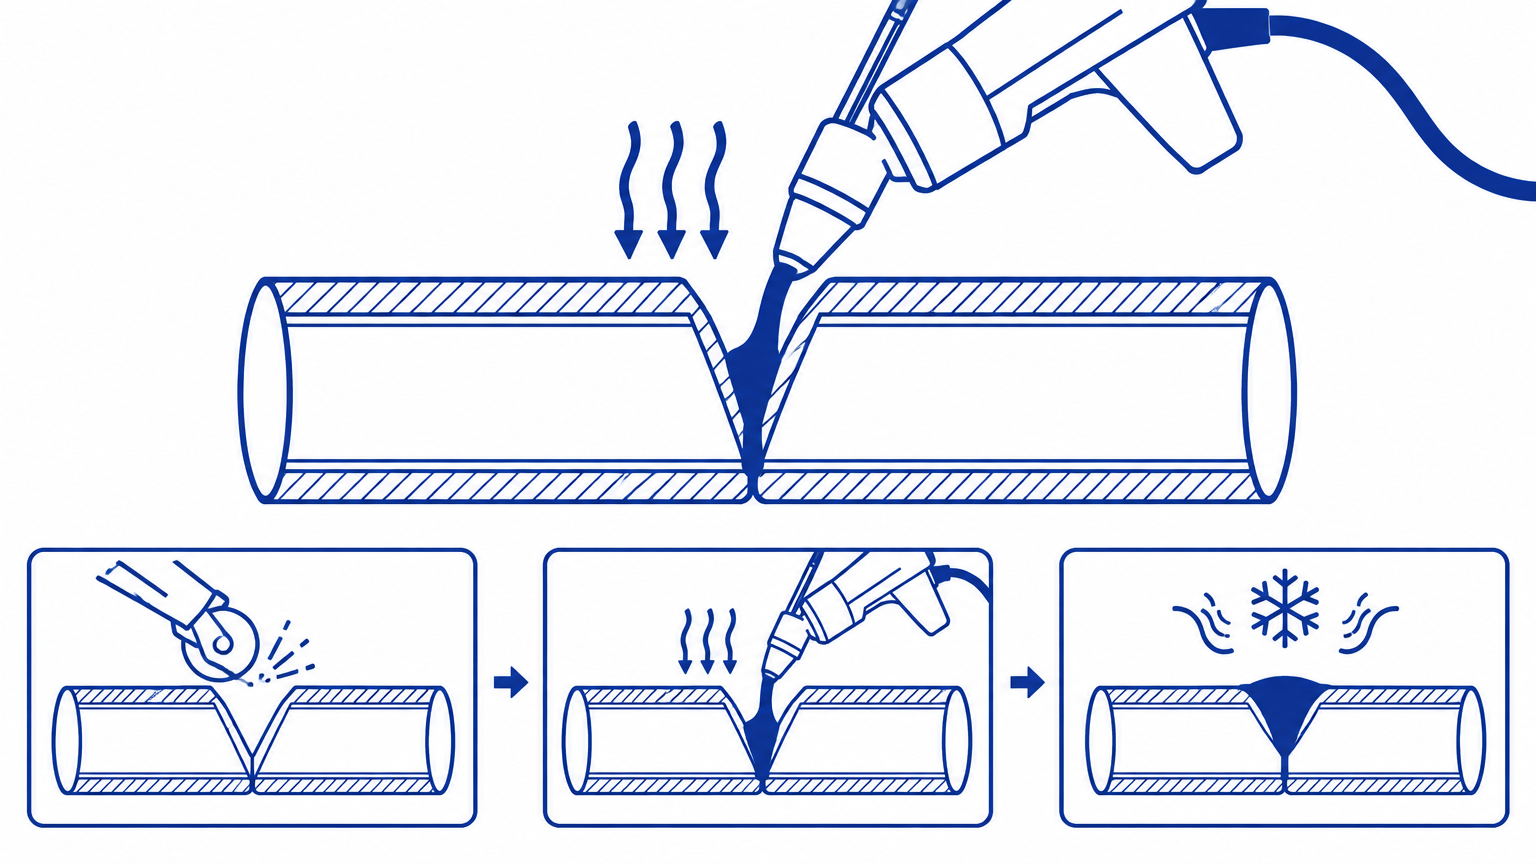
Ein Extruder ist ein handgeführtes Schweißgerät, das Schweißdraht aufschmilzt und das geschmolzene Material in die vorbereitete Schweißnaht fördert. Gleichzeitig wird der Grundwerkstoff mit Heißluft vorgewärmt, sodass die beiden Kunststoffe verschweißen. Auf Deutsch nennt sich das Verfahren Extrusionsschweißen.
Das Verfahren liefert Verbindungen mit starken mechanischen Eigenschaften und wird typischerweise bei dickwandigen PE- und PP-Rohren, im Behälterbau, bei Boden- und Wandauskleidungen (Geomembranen) sowie bei Reparaturen eingesetzt.
Gute Verarbeitung beginnt mit der Vorbereitung
Die Naht wird V-förmig ausgefräst oder ausgearbeitet (angefast), entgratet und beispielsweise mit Spiritus gereinigt. Der Grundwerkstoff wird mit der Heißluftdüse gleichmäßig vorgewärmt, während der Extruder die Naht ohne anzuhalten in einem Zug füllt. Ein Anhalten in der Naht erzeugt eine kalte Zone und eine schwache Verbindung.
Wähle den Extruder passend zur Aufgabe: kleinere Geräte für Reparaturen und Detailarbeiten, größere für dickwandige Rohre und Behälter. Die Schweißschuhe lassen sich austauschen, sodass die Naht in einer Lage mit einem einzigen Zug gefüllt wird.
Werkstoff und Temperatur
Der Schweißdraht muss immer zum Grundwerkstoff passen: PE-Draht für PE, PP-Draht für PP. Die falsche Materialkombination führt zu einer Verbindung, die unter Last reißen kann.
Arbeitstechnik, Temperatur und Vorschubgeschwindigkeit sind eng miteinander verknüpft. Übe an Abfällen vor dem eigentlichen Einsatz oder besuche einen der Kurse, die von den Anbietern und Holm & Holm angeboten werden.
Qualitätssicherung und Dokumentation
Extrusionsnähte werden anders qualitätsgesichert als maschinengeschweißte Verbindungen: Der Prozess wird vom Bediener gesteuert, sodass die Dokumentation auf begleitenden Prüfungen beruht. Moderne Extruder überwachen die Schmelztemperatur der Materialien und verfügen über einen Anlaufschutz, der das Schweißen mit kaltem Draht oder kaltem Schuh verhindert, aber es liegt nach wie vor am Schweißer, die Vorbereitung, das Vorwärmen und die Vorschubgeschwindigkeit zu protokollieren.
Das praktische Qualitätsprogramm besteht aus drei Teilen: Erstens eine Probeschweißung im selben Werkstoff und derselben Dicke vor der Hauptnaht. Zweitens die Sichtprüfung: Die Naht sollte eine gleichmäßige Schweißraupe ohne Brandspuren, Kaltzonen oder Fehlstellen am Nahtanfang und -ende aufweisen. Drittens die Funktionsprüfung kritischer Auskleidungen, zum Beispiel mittels Vakuumglocke oder Hochspannungsprüfung, wodurch Undichtigkeiten in der Naht aufgespürt werden.
Die Dokumentation für Extrusionsnähte umfasst typischerweise Datum, Einsatzbereich, Materialarten und Chargennummern, Extruder und Schweißschuh, eingestellte Temperaturen sowie den Namen des Schweißers. Wenn dies während der Arbeiten in einem Formular oder einem Dokumentationsprogramm festgehalten wird, liegt bei der Abnahme durch den Kunden ein vollständiges Qualitätsdokument vor. Lies den Leitfaden zur Datenprotokollierung und Qualitätssicherung für die vollständige Dokumentationskette.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og Extruder: Kapazität und Größen.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Checkliste: Inbetriebnahme und Kontrolle
Reparatur, Anschluss und dickwandige Bauteile. Schweißdraht aus demselben Material.
Vor Inbetriebnahme
- Der Schweißdraht besteht aus demselben Material wie der Grundwerkstoff.
- Nut oder Überlappung ist vorbereitet, gereinigt und trocken.
- Der Extruder ist gereinigt, die Düse ist sauber und die Temperaturen sind nach Herstellertabelle eingestellt.
- Die Vorwärmdüse funktioniert und die Luftzufuhr ist trocken.
Erste Naht (Probe)
- Probenaht auf Reststück zeigt durchgehende Verschmelzung.
- Draht und Grundwerkstoff verschmelzen ohne Poren oder Kaltzonen.
Während des Schweißens
- Gleichmäßige Führung und konstanter Winkel über die gesamte Naht, ohne Stopps.
- Die Drahtzuführung folgt dem Verbrauch, sodass die Naht weder hohl noch überfüllt wird.
Nach der Naht
- Die Naht wurde visuell auf Poren, Falten und verbrannte Stellen geprüft.
- Prüfung oder Ausbohrung wurde durchgeführt, wo es der Vertrag erfordert.
- Schnecke und Düse sind gereinigt, bevor das Gerät weggestellt wird.