
Métodos de soldadura
Soldadura a tope (por espejo) de tubos de PE: soldadura por elemento calefactor paso a paso
El método estándar para la unión a tope de tubos de PE —desde pequeñas dimensiones por debajo de Ø63 hasta tubos de más de 4 metros— también llamado soldadura a tope o butt welding. Descubra las cuatro fases y los parámetros que determinan si la unión durará 50 años.
Ver todos los métodos de soldadura en el resumen
Cómo funciona el método
En la soldadura a tope (a menudo llamada soldadura por espejo o butt welding), los dos extremos del tubo se funden contra un espejo de soldar caliente (elemento calefactor) bajo una presión controlada. Una vez que ambos extremos han formado un labio de fusión uniforme y un cordón de soldadura visible (bead-up), se retira el espejo y los tubos se presionan entre sí para formar una unión homogénea.
El método cubre todo el rango de dimensiones: desde pequeñas dimensiones por debajo de Ø63 mm, donde se utiliza en accesorios y conducciones menores, hasta tubos de PE extremadamente grandes con diámetros superiores a 4 metros. En la práctica, se utiliza habitualmente en abastecimiento de agua, conducciones de gas, aguas residuales e instalaciones geotérmicas. En inglés, los fabricantes de maquinaria denominan a este método butt welding o butt fusion.
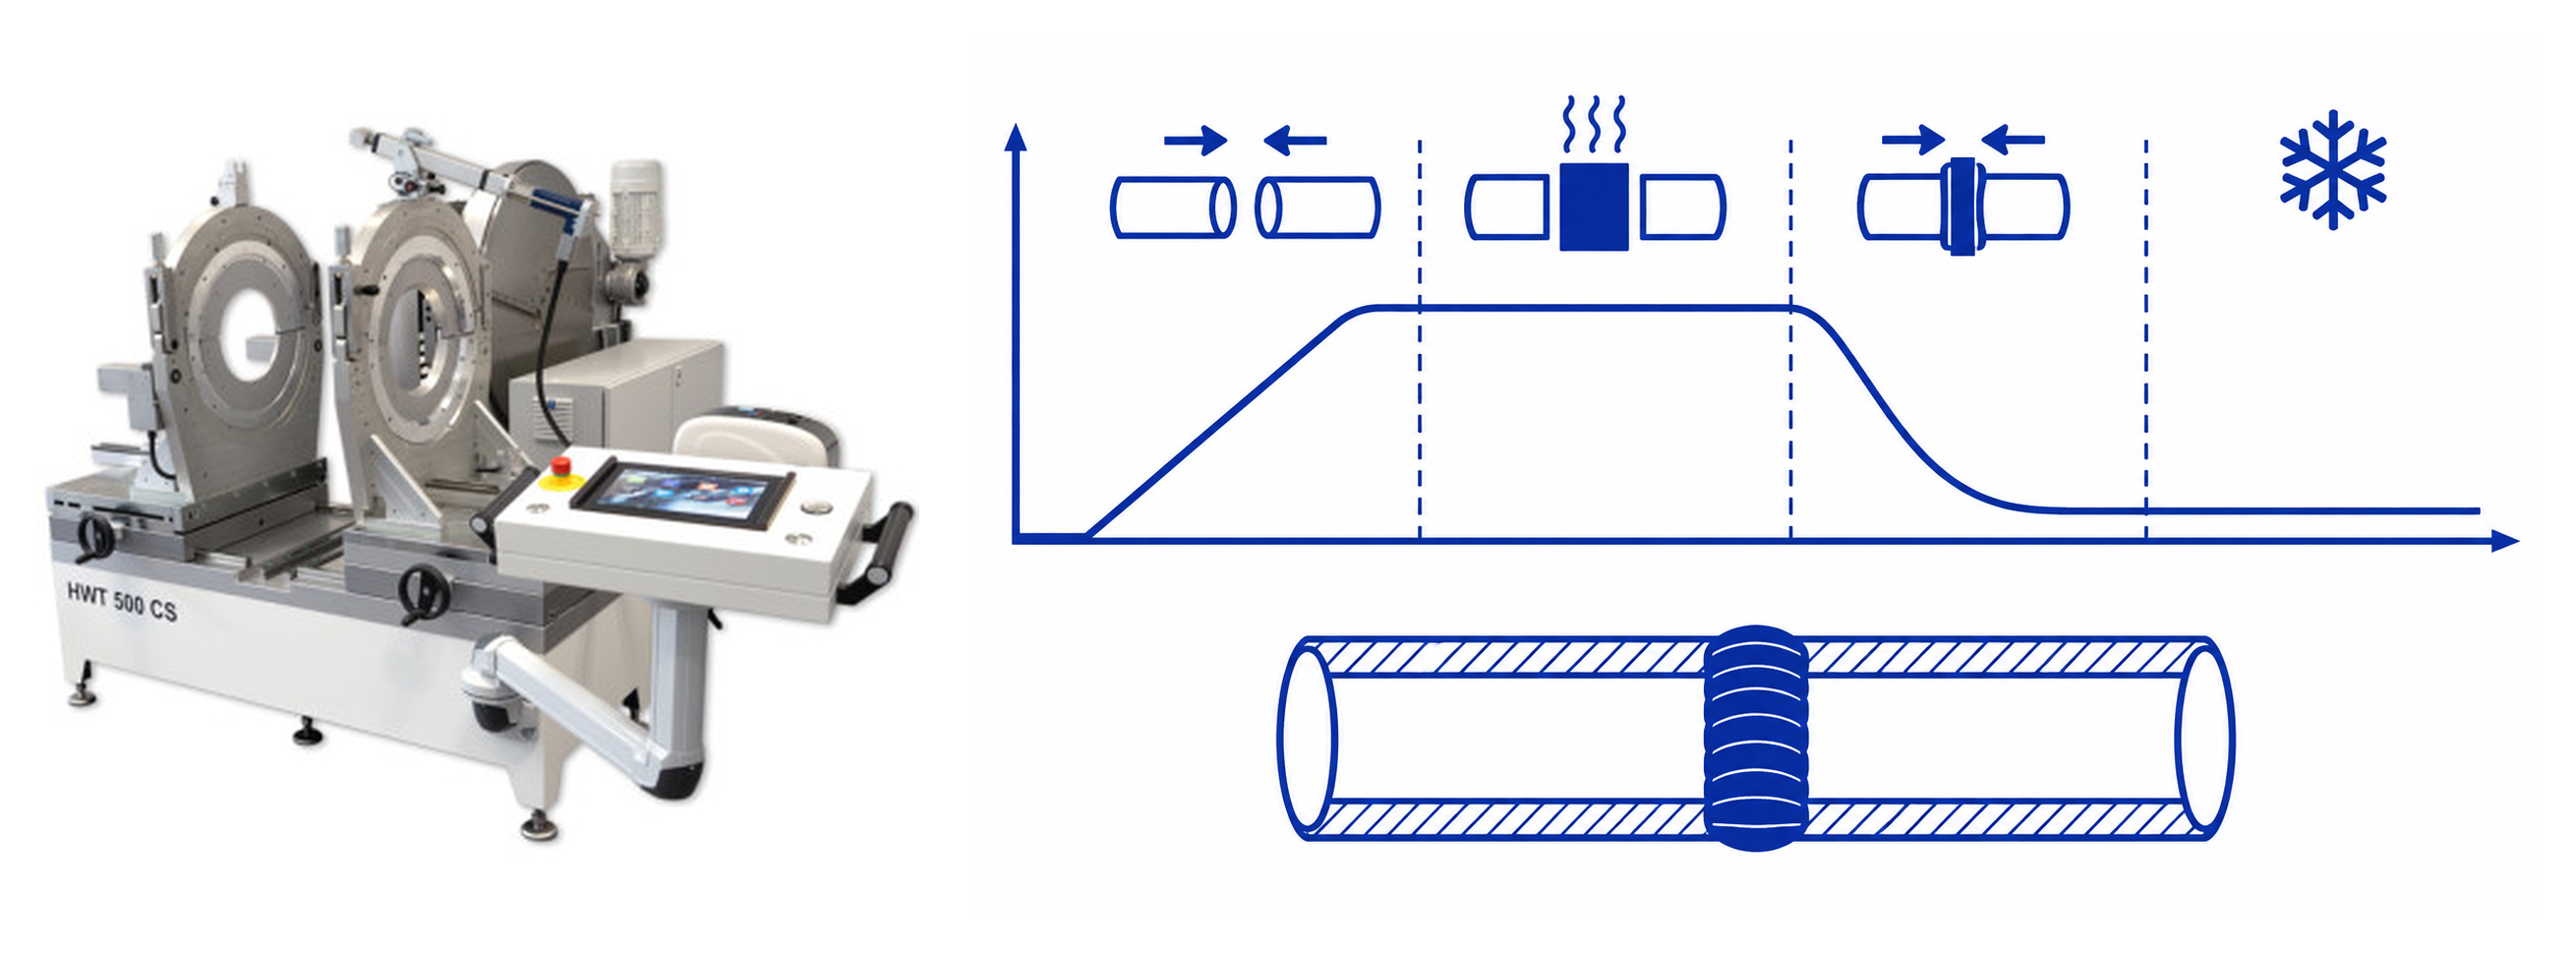
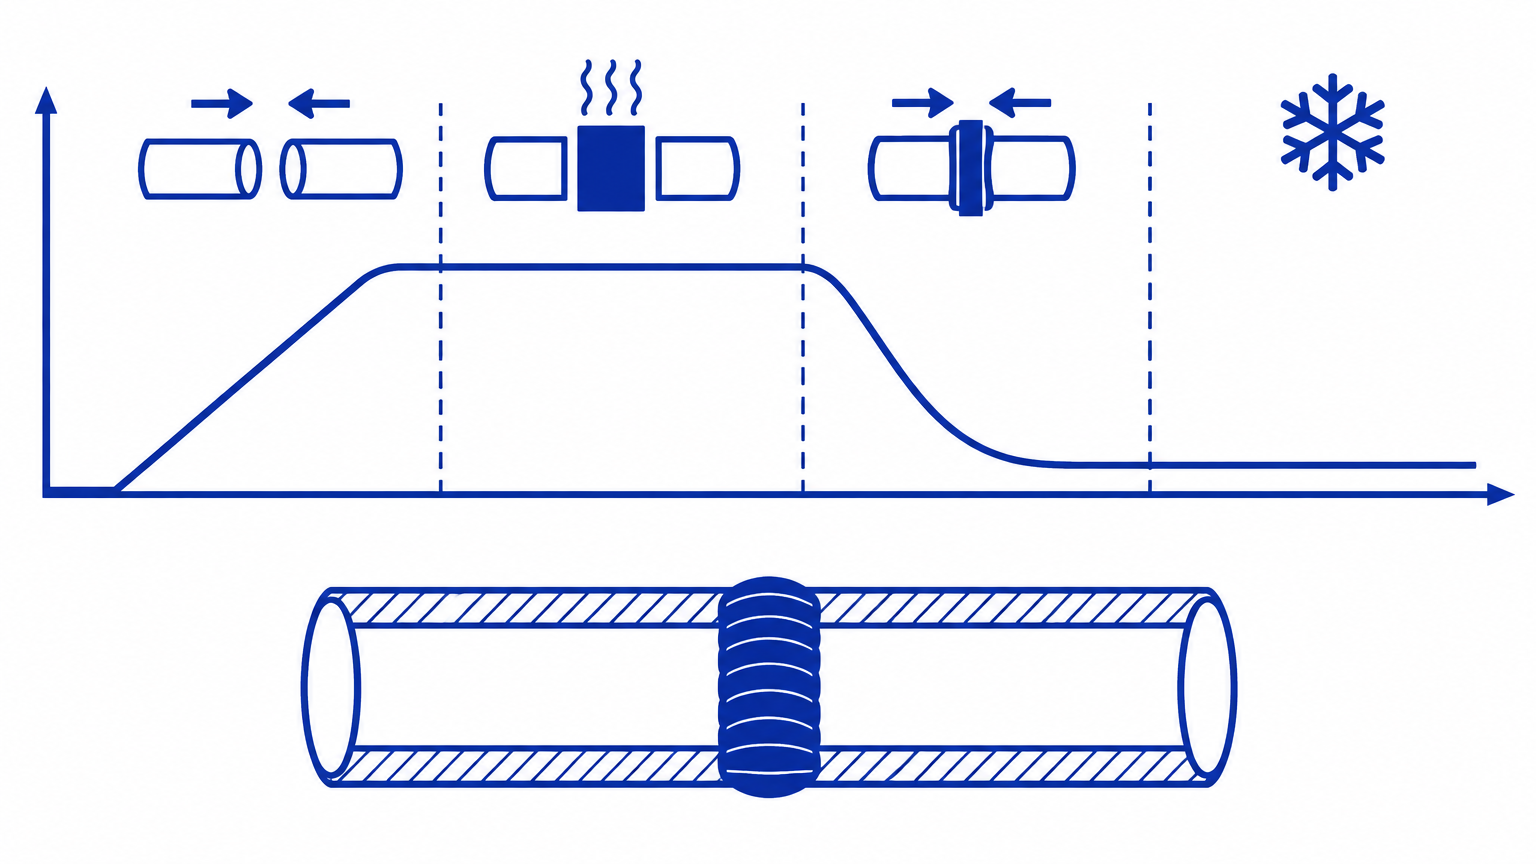
Las cuatro fases según la DVS 2207-1
1) Preparación y corte: Las dimensiones menores se cortan con tijeras cortatubos o cortatubos rotativos, mientras que las dimensiones mayores se cortan con sierra; el corte debe ser normalmente perpendicular (90 grados) al eje del tubo, y el extremo del tubo debe desbarbarse y limpiarse. Al fabricar codos segmentados, los extremos se cortan en inglete (en bisel) para que los segmentos se puedan unir en el ángulo de flexión deseado; el requisito de refrentado en la máquina de soldar a tope se aplica independientemente de la dirección del corte. Independientemente de la herramienta de corte, los extremos de los tubos siempre se refrentan completamente planos en la máquina de soldar a tope antes de iniciar el proceso de soldadura propiamente dicho (véase el punto 2). El plano de soldadura debe estar limpio y seco, de lo contrario la calidad disminuye. Los extremos de los tubos deben tener el mismo diámetro, SDR y espesor de pared.
2) Fijación y planaridad: Los tubos se fijan en las abrazaderas y los extremos se refrentan con el refrentador de la máquina (facing tool), de modo que ambos planos de soldadura queden completamente planos y paralelos; esto se realiza siempre en la máquina de soldar a tope, incluso cuando el tubo ya se ha cortado con tijeras cortatubos, cortatubos o sierra. La carga debe distribuirse por igual en ambos extremos.
3) Fusión: Los extremos se unen contra el elemento calefactor a una temperatura típica de 200-220 grados Celsius para PE. La evolución de la presión sigue las fases de la DVS 2207-1 o la tabla del fabricante de la máquina: igualación (precalentamiento), calentamiento bajo presión reducida, tiempo de cambio (extracción del espejo) y prensado (unión).
4) Unión y enfriamiento: La costura se enfría de forma pausada bajo presión. El tiempo de enfriamiento no debe acortarse y el tubo no debe someterse a cargas ni desplazarse hasta que la unión esté fría. Un desplazamiento prematuro es un error clásico.
Errores típicos
Las causas más frecuentes de uniones defectuosas son la suciedad o la humedad en el plano de soldadura, un tiempo de fijación incorrecto, una temperatura ambiente demasiado baja sin carpa de protección, y el hecho de someter la unión a cargas antes de que finalice el enfriamiento.
Una regla empírica sencilla: si tiene dudas sobre la calidad, corte la unión y examine el cordón. Un cordón de soldadura uniforme y simétrico a ambos lados es un buen signo de calidad. Por el contrario, un cordón grande e irregular en el interior genera resistencia al flujo de agua; consulte la guía sobre desbarbadores de cordón.
Registro de datos y garantía de calidad
La calidad de la unión depende de la evolución de la presión a lo largo de las cuatro fases, y es precisamente este proceso el que las máquinas modernas de soldar a tope registran automáticamente. Una máquina con control CNC registra la presión, la temperatura y el tiempo segundo a segundo y los compara con la DVS 2207-1 o la tabla del fabricante seleccionada. Si el proceso se desvía, por ejemplo, debido a una fuga hidráulica o un corte de energía, la unión se marca para su posterior inspección.
El registro de datos es también la documentación: el registro con el gráfico de soldadura se puede exportar y recopilar en un documento de calidad para toda la instalación, algo que cada vez más promotores y empresas de explotación exigen en las licitaciones. El registro manual de parámetros suele fallar, mientras que el registro propio de la máquina es independiente de la memoria del operador.
El registro de datos no sustituye a la inspección visual: examine el cordón de soldadura visible a ambos lados y realice costuras de prueba cuando cambie de máquina, de material o de equipo de trabajo. Lea la guía sobre registro de datos y garantía de calidad para toda la cadena de documentación.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Lista de comprobación: puesta en marcha y control
PE, PP y PVDF. Parámetros según DVS 2207-1 y la tabla del fabricante.
Antes de la puesta en marcha
- La máquina está calibrada y la temperatura del elemento calefactor se ha comprobado con un medidor externo.
- El refrentador está afilado y el juego de reducciones se adapta al diámetro.
- La presión de arrastre P0 se ha medido e introducido, y el tubo representa al menos aprox. un tercio de la capacidad de la máquina.
- El tubo y el accesorio son del mismo material, SDR y espesor de pared.
- En caso de frío, lluvia o viento: la carpa y la protección están instaladas.
Primera unión (muestra)
- La unión de prueba se realiza con los mismos parámetros que la producción.
- Las caras de soldadura están limpias, secas y completamente planas tras el refrentado.
- El cordón es uniforme y simétrico en ambos lados.
- El tiempo de cambio se ha respetado y el espejo está totalmente fuera del recorrido.
En cada unión
- El diámetro, el SDR y el material están confirmados en la máquina.
- Las presiones y tiempos siguen la DVS 2207-1 o la tabla del fabricante.
- Las piezas se mantienen inmóviles hasta que finalice el tiempo de enfriamiento y la unión no se mueve antes de ese momento.
Después de la unión
- El registro o PDF se ha guardado con el diámetro, las presiones y los tiempos.
- El cordón se ha inspeccionado visualmente y los defectos están marcados para su sustitución.
- Se ha realizado una nueva prueba al cambiar de material, máquina o turno de trabajo.
Abrir todas las listas de comprobación en vista para impresión