
Svetsmetoder
Stumsvetsning av PE-rör: värmeelementsvetsning steg för steg
Standardmetoden för skarvning av PE-rör från Ø63 och uppåt, även känd som stumsvetsning. Läs om de fyra faserna och parametrarna som avgör om skarven håller i 50 år.
Visa alla svetsmetoder i översikten
Så fungerar metoden
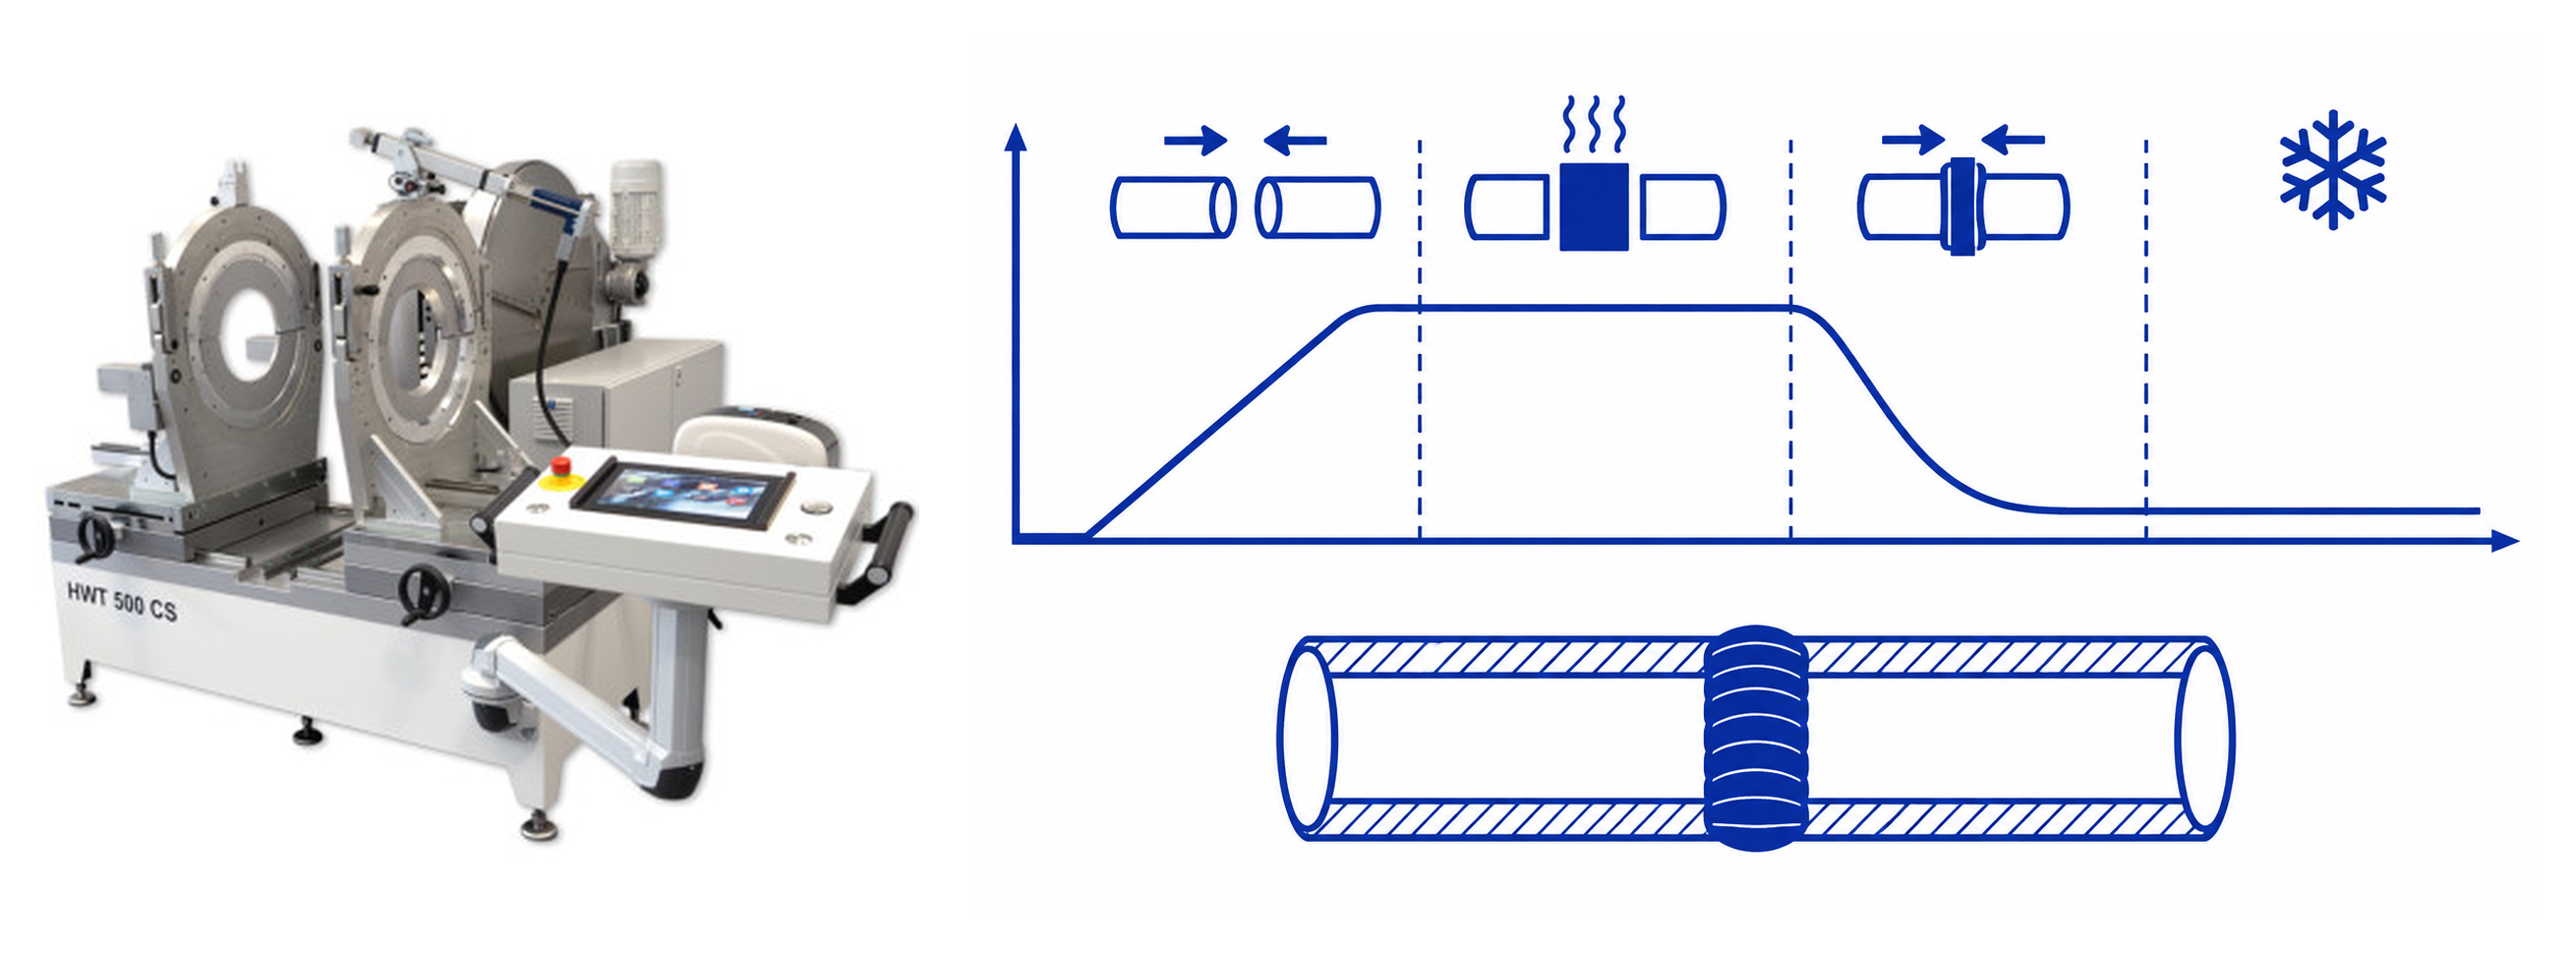
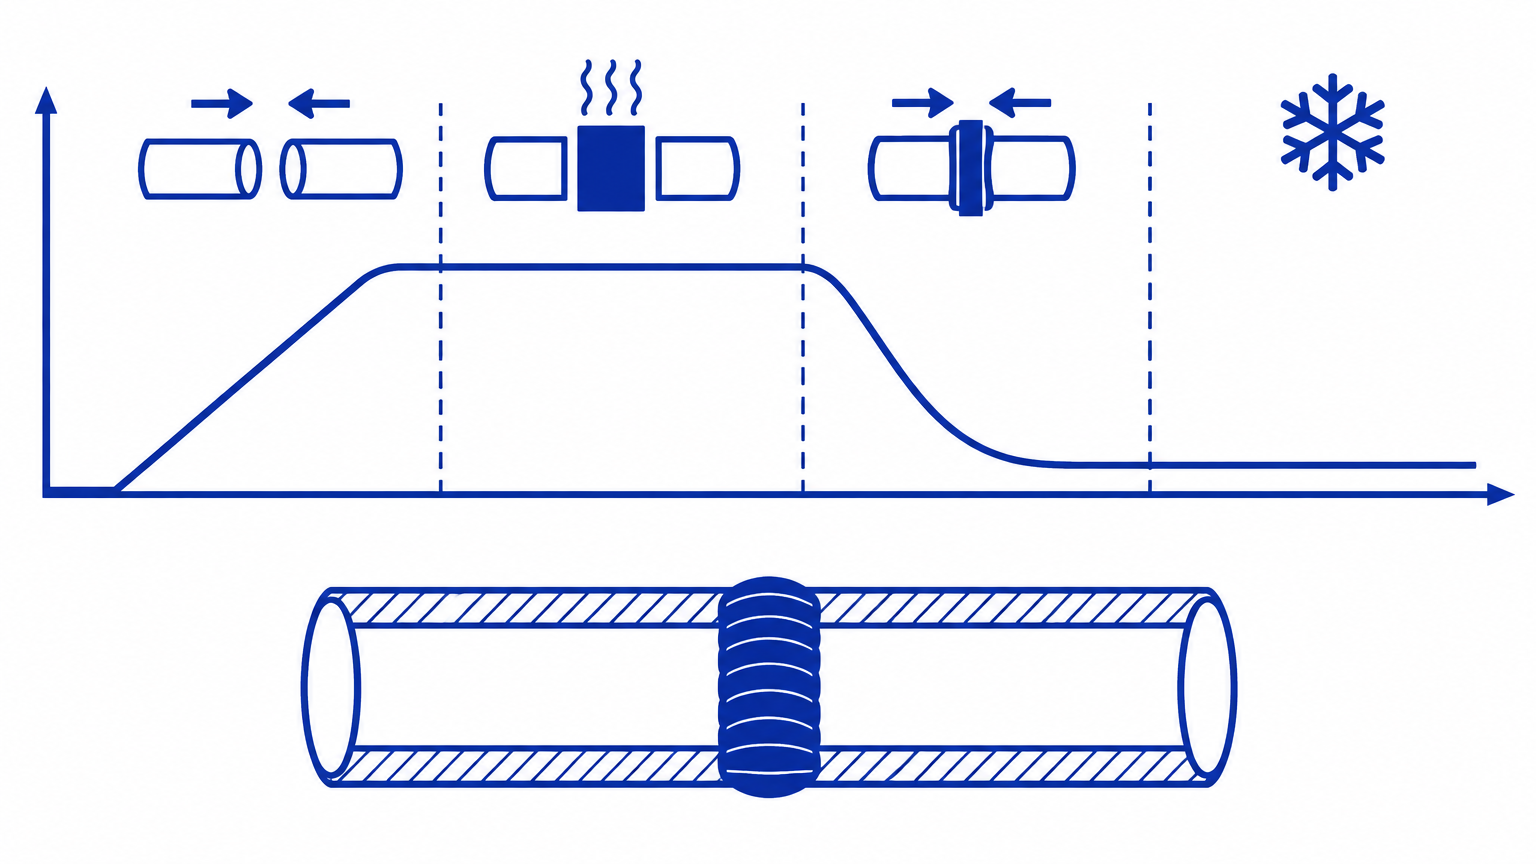
Vid stumsvetsning (även kallad värmeelementsvetsning eller spegelsvetsning) smälts de två rörändarna mot en uppvärmd svetsplatta (värmeelement) under kontrollerat tryck. När båda ändarna har bildat ett jämnt smältskikt och en synlig svetsvulst, dras plattan bort och rören pressas samman till en homogen skarv.
Metoden lämpar sig väl för PE-rör från cirka Ø63 och uppåt och används typiskt för vattenledningar, gasledningar, avlopp och geotermiska installationer. Maskintillverkare kallar metoden för stumsvetsning.
De fyra faserna enligt DVS 2207-1
1) Förberedelse: rören kapas vinkelrätt, avgradas och rengörs. Svetsytan måste vara ren och torr, annars blir kvaliteten lidande. Rörändarna måste ha samma diameter, SDR och godstjocklek.
2) Fastspänning och hyvling: rören spänns fast och ändarna planhyvlas med maskinens hyvel. Belastningen måste fördelas jämnt över båda ändarna.
3) Uppvärmning: Rörändarna förs mot värmeelementet, typiskt vid 200–220 grader Celsius för PE. Trycksekvensen följer faserna i DVS 2207-1 eller maskintillverkarens tabell: förvärmning, värmegenomträngning under tryck, omställningstid (plattan dras ut) och sammanfogningstryck.
4) Sammanfogning och svalning: fogen svalnar långsamt under tryck. Svalningstiden får inte förkortas, och röret får inte belastas eller flyttas förrän fogen är kall. Att flytta det för tidigt är ett klassiskt misstag.
Typiska misstag
De vanligaste orsakerna till bristfälliga fogar är smuts eller fukt på svetsytan, felaktig uppvärmningstid, låg omgivningstemperatur utan skydd samt belastning av fogen innan svalningen är fullbordad.
En enkel tumregel: om du är osäker på kvaliteten, såga fogen mitt itu och titta på svetsvulsten. En jämn, symmetrisk svetsvulst på båda sidor är en bra kvalitetsindikator. En stor, ojämn vulst på insidan ökar dock flödesmotståndet – se guiden om invändiga vulstborttagare.
Dataloggning och kvalitetssäkring
Fogkvaliteten bestäms av trycksekvensen genom de fyra faserna, och det är exakt detta som modern stumsvetsutrustning loggar automatiskt. En CNC-styrd maskin registrerar tryck, temperatur och tid sekund för sekund och jämför det med DVS 2207-1 eller den valda tillverkarens tabell. Om sekvensen avviker, till exempel på grund av ett hydraulikläckage eller ett strömavbrott, markeras fogen för uppföljande kontroll.
Dataloggning utgör även dokumentationen: loggen med svetsgrafen kan exporteras och sammanställas till en kvalitetshandling för hela projektet, vilket allt fler beställare och nätägare kräver i anbud. Manuell registrering av parametrar är felbenägen, medan maskinens egen logg är oberoende av operatörens minne.
Dataloggning ersätter inte dina ögon: inspektera den synliga svetsvulsten på båda sidor och gör provsvetsar när maskin, material eller arbetslag byts ut. Läs guiden om dataloggning och kvalitetssäkring för hela dokumentationskedjan.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Checklista: uppstart och kontroll
PE, PP och PVDF. Parametrar enligt DVS 2207-1 och tillverkarens tabell.
Före uppstart
- Maskinen är kalibrerad och värmeelementets temperatur är kontrollerad med ekstern mätare.
- Planhyveln är vass och klämsatsen passar till diametern.
- Släptrycket P0 är uppmätt och inmatat, och röret utgör minst ca en tredjedel av maskinens kapacitet.
- Rör och fitting är av samma material, SDR och väggtjocklek.
- Vid kyla, regn eller vind: tält och avskärmning har satts upp.
Första fog (prov)
- Provfogen körs med samma parametrar som produktionen.
- Svetsytorna är rena, torra och helt plana efter hyvling.
- Vulsten är jämn och symmetrisk på båda sidor.
- Omställningstiden har hållits och spegeln är helt ute ur banan.
Vid varje fog
- Diameter, SDR och material har bekräftats på maskinen.
- Tryck och tider följer DVS 2207-1 eller tillverkarens tabell.
- Komponenterna hålls stilla tills kyltiden har löpt ut, och fogen flyttas inte före dess.
Efter fogen
- Logg eller PDF har sparats med diameter, tryck och tider.
- Vulsten har kontrollerats visuellt och fel har markerats för utbyte.
- Nytt prov har tagits vid material-, maskin- eller skiftbyte.