
Keevitusmeetodid
PE-torude põkkkeevitus (peegelkeevitus): kütteelemendiga keevitus samm-sammult
Standardmeetod PE-torude ühendamiseks – alates väga väikestest mõõtmetest kuni üle 4-meetriste torudeni – mida nimetatakse ka buttsvejsning või butt welding (põkkliitmine). Loe nelja etapi ja parameetrite kohta, mis määravad, kas liide kestab 200 aastat.
Vaata kõiki keevitusmeetodeid ülevaates
Kuidas meetod toimib
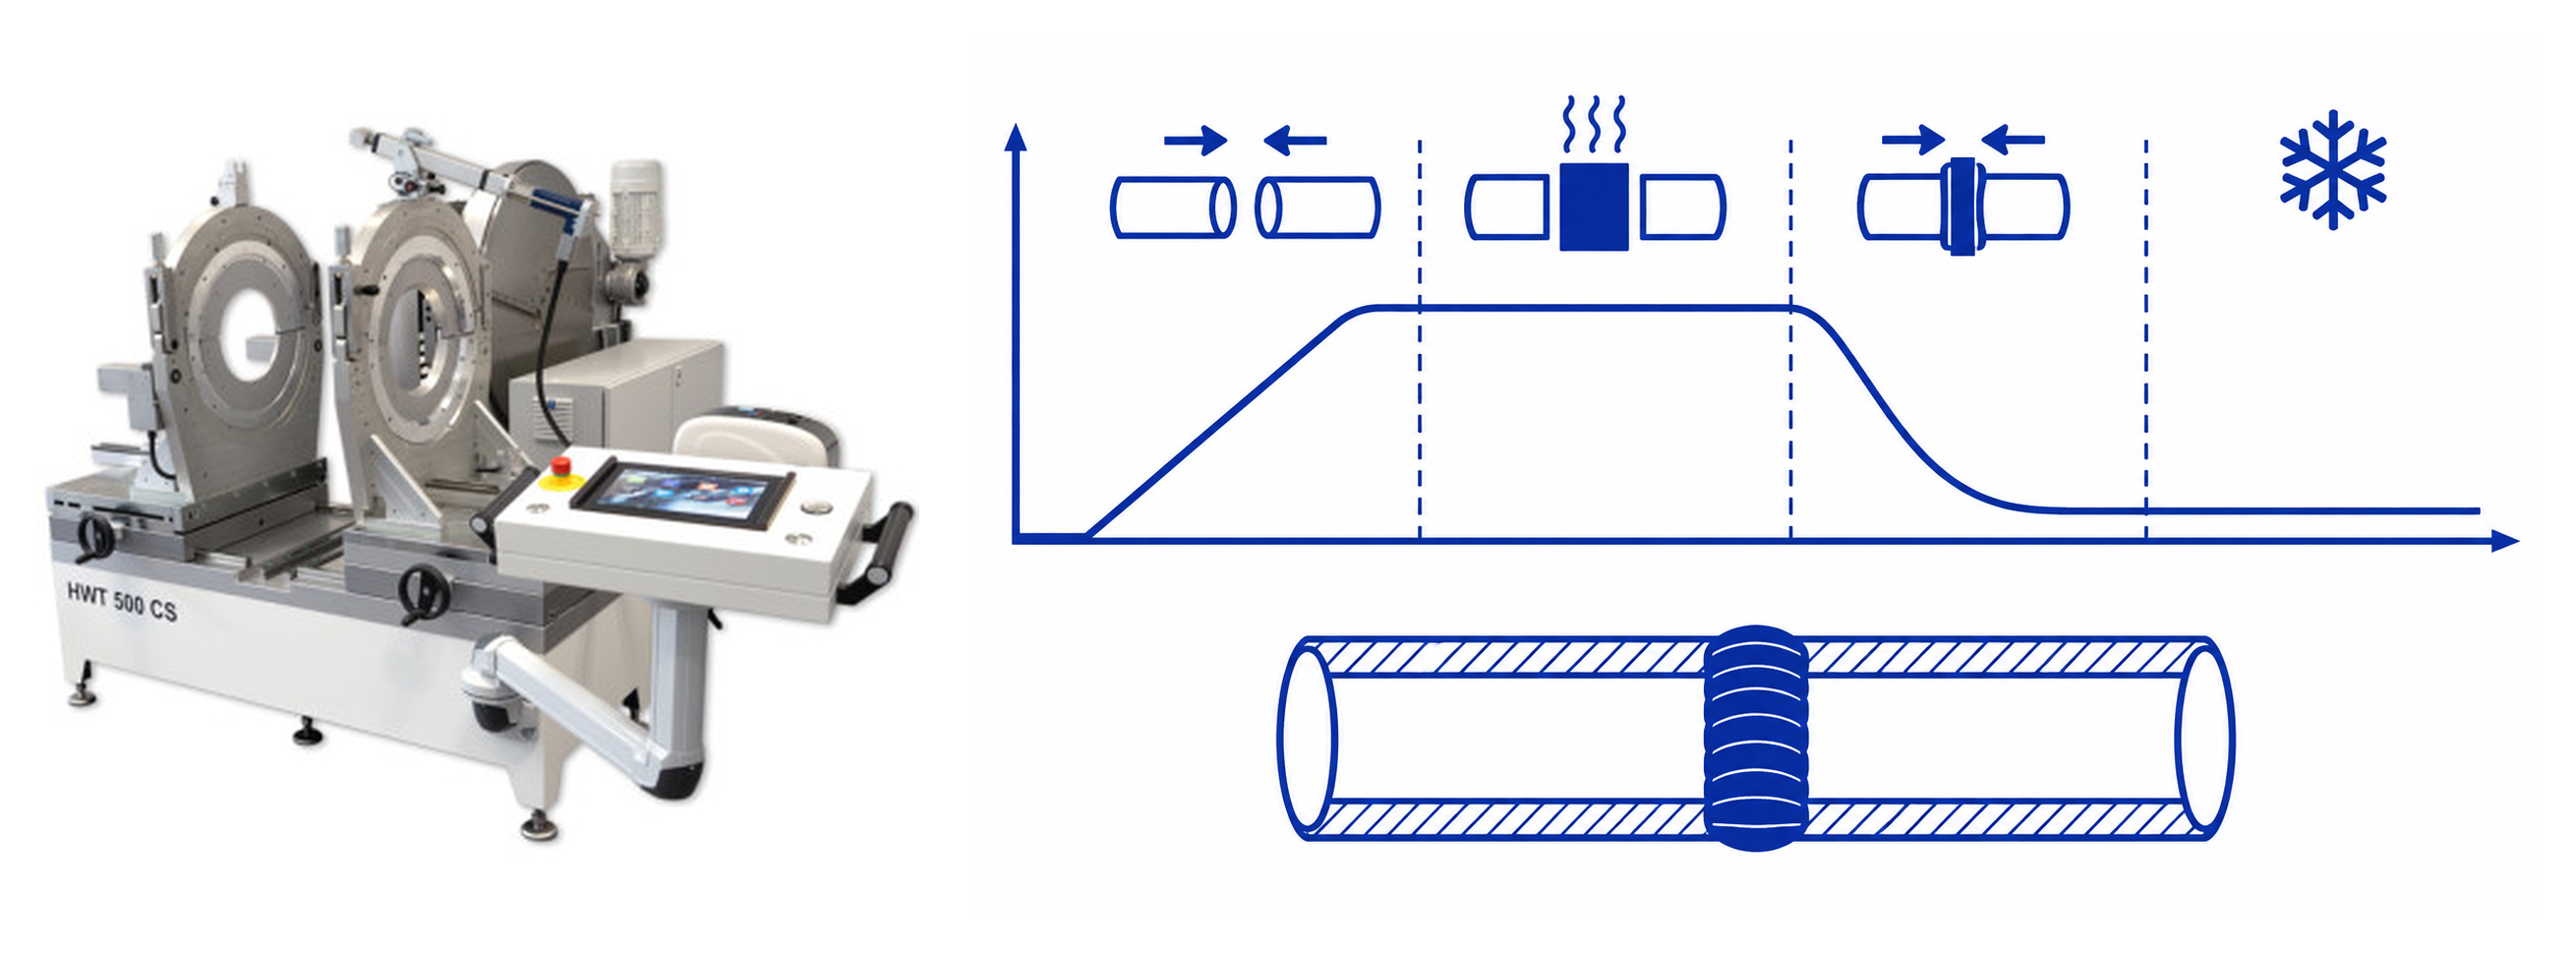
Põkkkeevituses (mida sageli nimetatakse peegelkeevituseks või buttsvejsning'iks) sulatatakse kaks toruotsa vastu kuumutatud keevituspeeglit (kütteelementi) kontrollitud rõhu all. Kui mõlemal otsal on moodustunud ühtlane sulatsoon ja nähtav keeviskraat (bead-up), eemaldatakse peegel ning torud pressitakse kokku üheks homogeenseks liiteks.
Meetod katab kogu mõõtmete vahemiku: alates väikestest mõõtmetest alla Ø63 mm, kus seda kasutatakse liitmike ja väiksemate torustike puhul, kuni ülisuurte PE-torudeni läbimõõduga üle 4 meetri. Praktikas kasutatakse seda tüüpiliselt veevarustuses, gaasitorustikes, reoveesüsteemides ja geotermaalseadmetes. Inglise keeles nimetavad seadmetootjad seda meetodit nimetustega butt welding või butt fusion.
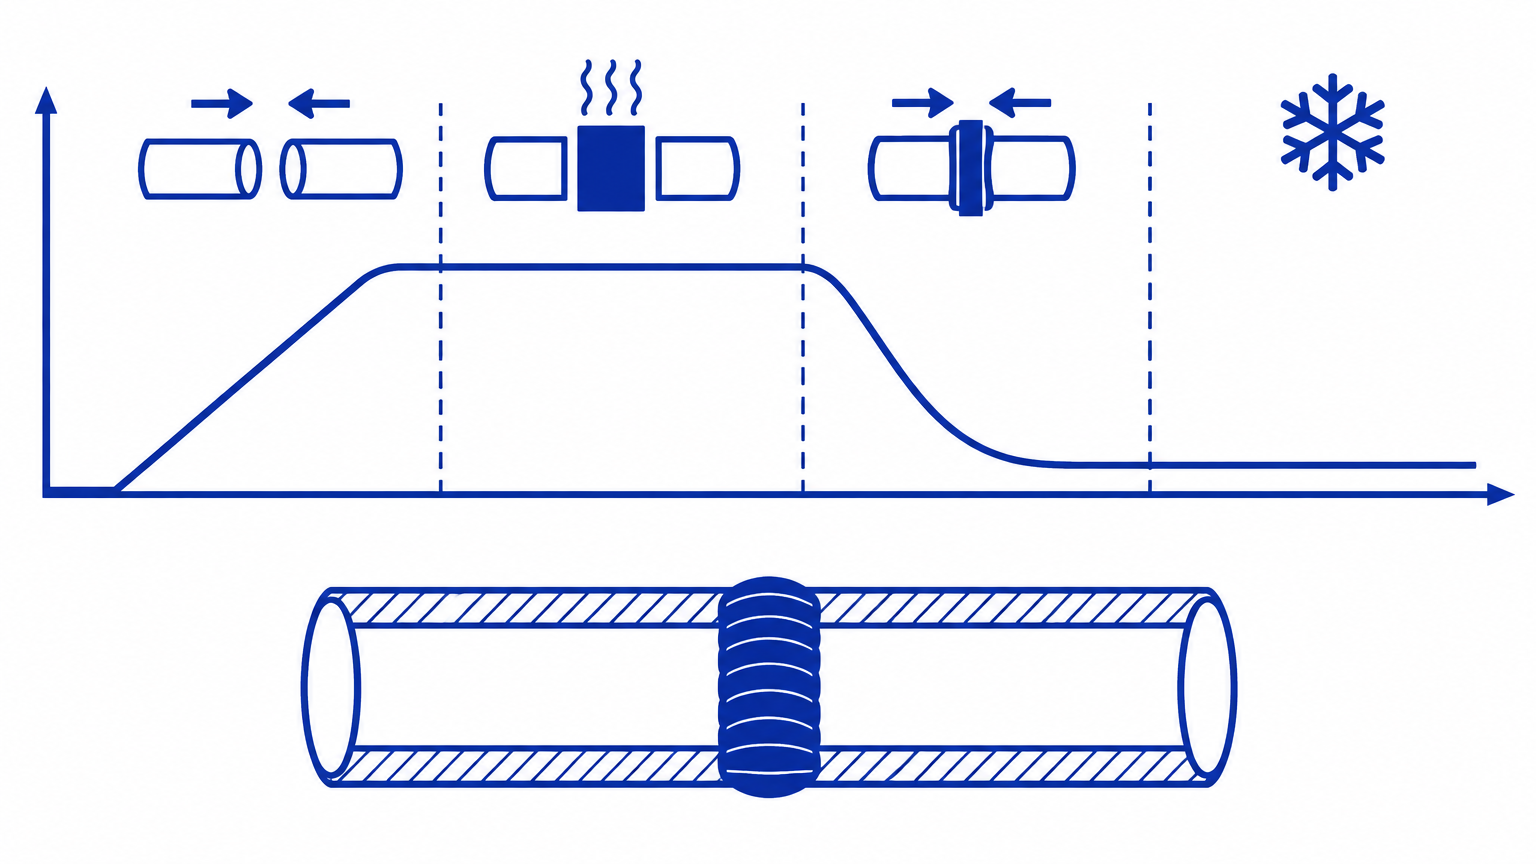
Neli etappi standardi DVS 2207-1 järgi
1) Ettevalmistus ja lõikamine: Väiksemad mõõtmed lõigatakse torukääride või torulõikuriga, suuremad mõõtmed aga saega – lõige peab tavaliselt olema toru teljega risti (90 kraadi) ning toruotsast eemaldatakse kraadid ja see puhastatakse. Segmentpõlvede valmistamisel lõigatakse otsad hoopis kaldselt (nurga all), et segmente saaks liita soovitud põlvenurgaks; pinnahööveldamise nõue põkkkeevitusmasinas kehtib hoolimata lõikesuunast. Sõltumata lõiketööriistast hööveldatakse toruotsad põkkkeevitusmasinas enne tegeliku keevitusprotsessi algust alati tasaseks (vaata punkt 2). Keevituspind peab olema puhas ja kuiv, vastasel juhul kvaliteet langeb. Toruotsad peavad olema sama läbimõõdu, SDR-i ja seinapaksusega.
2) Kinnitamine ja tasasus: Torud kinnitatakse haaratsitesse ning otsad hööveldatakse masina höövliga (facing tool), nii et mõlemad keevituspinnad on täiesti tasased ja paralleelsed – see toimub alati põkkkeevitusmasinas, isegi kui toru on juba lõigatud torukääride, torulõikuri või saega. Koormus tuleb mõlemale otsale jaotada ühtlaselt.
3) Sulatamine: Toruotsad surutakse vastu kütteelementi PE puhul tüüpiliselt temperatuuril 200-220 grader Celsius. Rõhu dünaamika järgib standardi DVS 2207-1 etappe või masina tootjatabelit: eelsoojendus, kuumutus rõhu all, ümberlülitusaeg (peegli eemaldamine) ja kokkupressimine.
4) Liitmine ja jahutamine: Õmblus jahutatakse rahulikult rõhu all. Jahutusaega ei tohi lühendada ning toru tohib koormata või liigutada alles siis, kui liide on jahtunud. Enneaegne liigutamine on tüüpiline viga.
Tüüpilised vead
Kõige sagedasemad halva liite põhjused on mustus või niiskus keevituspinnal, vale kinnitusaeg, liiga madal ümbritsev temperatuur ilma telgita ning liite koormamine enne jahutamise lõppu.
Lihtne rusikareegel: kui kahtled kvaliteedis, lõika liide pooleks ja vaata kraati. Ühtlane ja sümmeetriline keeviskraat mõlemal pool on hea kvaliteedi märk. Suur ja ebaühtlane kraat siseküljel tekitab aga veetakistust – vaata juhendit kraadieemaldajate kohta.
Andmete logimine ja kvaliteeditagamine
Liite kvaliteedi määrab rõhukõver nelja etapi jooksul ja just seda kulgu logivad kaasaegsed põkkkeevitusmasinad automaatselt. CNC-juhtimisega masin registreerib rõhku, temperatuuri ja aega sekund-sekundi haaval ning võrdleb seda standardiga DVS 2207-1 või valitud tootjatabeliga. Kui protsess kaldub kõrvale, näiteks hüdraulika lekke või voolukatkestuse tõttu, märgistatakse liide, et seda saaks järelkontrollida.
Andmete logimine on ühtlasi dokumentatsioon: rõhu kulgemise logi saab eksporterida ja koondada kogu objektikvaliteedi dokumenti, mida mitmed tellijad ja käitusettevõtted hapestes nõuavad. Parameetrite käsitsi üleskirjutamine ebaõnnestub sageli, samal ajal kui masina enda logi ei sõltu operaatori mälust.
Andmete logimine ei asenda silmi: kontrolli nähtavat keeviskraati mõlemal pool ja tee katseõmblus, kui vahetatakse masinat, materjali või meeskonda. Loe juhendit andmete logimise ja kvaliteeditagamise kohta kogu dokumentatsiooniahela ulatuses.
Väikesed mõõtmed suurtel masinatel: ettevaatust rõhutäpsusega
Kui soovid keevitada näiteks Ø50 mm toru Ø250 mm põkkkeevitusmasinaga, muutub probleemiks masina takistusrõhk (drag pressure, P0). P0 on rõhk, mis suudab just liigutada masina kelkusid ja kinnitatud toru – ning suurel masinal, millel on võimsad kolvid, toru rullimistakistus ja omakaal, on lohistamusrõhk suur, samas kui toru keevituspind (ja seeläbi vajalik keevitusjõud) on väike.
Konkreetselt: keevitusrõhk arvutatakse väärtusega 0,15 N/mm2 toru otsapinnale. Mõõtme Ø50 SDR 11 puhul on otsapind väike ja vajalik keevitusjõud võib kergesti sattuda samasse suurusjärku masina enda parameetriga P0 – või jääda sellest väiksemaks. Kui P0 on suurem kui arvutuslik keevitusrõhk, ei saa rõhku täpselt juhtida: toru surub liiga kõvasti, sulaaine pressitakse välja ja liide jääb nõrgaks. Seetõttu ei saa Holm & Holm soovitada põkkkeevituse teostamist, kui lohistamusrõhk ületab keevitusrõhu.
DVS 2207-1 esitab lisaks nõude, et rõhku tuleb suuta hoida kitsastes tolerantsides läbi kõigi etappide (nt kraadi moodustamine ja liitmine P1/P3 = 0,15 N/mm2 ning soojendus P2 = 0,01 N/mm2). Väikeste otsapindade korral vastavad need tolerantsid väga väikestele jõuerinevustele, mida suur masin ei suuda tagada – ei käsitsi, hüdrauliliselt ega CNC-juhtimisega. Suure masina rõhutäpsus on väikeste toruotste jaoks lihtsalt liiga jäme.
Rusikareegel: kasuta masinat, mis ei ole töö jaoks liiga suur. Väikseimad hüdraulilised põkkkeevitusmasinad on ette nähtud torudele kuni Ø160 mm – kui keevitad väiksemaid mõõtmeid, peab see toimuma väiksemal masinal, kus P0 on keevitusrõhuga võrreldes väike. Üldreeglina ei soovita me keevitada torusid, mis on alla umbes ühe kolmandiku masina maksimaalsest võimsusest, kui seda saab vältida – seda isegi juhul, kui masinale on olemas reduktsioonipakud: seetõttu ei soovita me Ø500 mm masinal keevitada alla Ø200 mm torusid. Piir nihkub veidi vastavalt toru seinapaksusele: mida suurem on seinapaksus, seda väiksemat mõõdet saab keevitada. Kui masin on töö jaoks liiga suur, on see ka ebapraktiline: seda on raske teisaldada, see on energiamahukas ja muudab tööprotsessi keeruliseks. Mõõda alati P0 (lohistamusrõhku) iga liite puhul – seda saab lugeda või sisestada keevitustabeli valijasse, mis hoiatab, kui lohistamusrõhk muutub liiga kõrgeks.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Kontrollnimekiri: käivitamine ja kontroll
PE, PP ja PVDF. Parameetrid vastavalt standardile DVS 2207-1 ja tootja tabelile.
Enne alustamist
- Masin on kalibreeritud ja kuumutuselemendi temperatuur on kontrollitud välise mõõteseadmega.
- Höövel on terav ja kinnituspakkide komplekt vastab läbimõõdule.
- Lohistusrõhk P0 on mõõdetud ja sisestatud ning toru moodustab vähemalt umbes ühe kolmandiku masina võimsusest.
- Toru ja liitmik on samast materjalist, sama SDR-i ja seinapaksusega.
- Külma, vihma või tuule korral: telk ja kaitseekraan on üles seatud.
Esimene liide (proov)
- Prooviliide tehakse samade parameetritega nagu tootmine.
- Keevituspinnad on pärast hööveldamist puhtad, kuivad ja täiesti tasased.
- Kraat on ühtlane ja mõlemalt poolt sümmeetriline.
- Ümberlülitusaeg on kinni peetud ja küttekeha on täielikult tööalast väljas.
Iga liite korral
- Läbimõõt, SDR ja materjal on masinas kinnitatud.
- Rõhud ja ajad vastavad standardile DVS 2207-1 või tootja tabelile.
- Detaile hoitakse paigal kuni jahutusaja lõppemiseni ja liidet ei liigutata enne seda.
Pärast liitmist
- Logi või PDF on salvestatud koos läbimõõdu, rõhkude ja aegadega.
- Kraat on visuaalselt kontrollitud ja defektid on märgitud väljavahetamiseks.
- Materjali-, masina- või vahetusevahetusel on võetud uus proov.