
Praca na budowie i jakość
Dziennik spawania i dokumentacja zgrzewania doczołowego (ISO 12176)
Co powinien zawierać dziennik spawania, jak zadanie to realizują maszyny ręczne, wspomagane oraz sterowane CNC oraz czego zazwyczaj wymagają inwestorzy.
Dlaczego dziennik jest częścią procesu spawania
Zgrzewanie doczołowe może zostać wykonane poprawnie bez udokumentowania – ale nie da się go udokumentować post factum. Dziennik należy sporządzać w tym samym cyklu roboczym co zgrzewanie, dopóki dane są dostępne, i musi on pokazywać zarówno wartości zaplanowane, jak i rzeczywiste.
Norma ISO 12176 opisuje, w jaki sposób sprzęt spawalniczy powinien rejestrować i zgłaszać zgrzewanie doczołowe rur z PE. Norma określa, jakie informacje wchodzą w skład raportu ze zgrzewania oraz w jaki sposób można przesyłać dane. Nie zastępuje ona normy DVS 2207-1 w zakresie samych parametrów – obie stosuje się łącznie: DVS 2207-1 określa, jak należy spawać, natomiast ISO 12176 określa, jak należy to udokumentować.
Dla wielu inwestorów i zamawiających wymóg jest dziś prosty: każde złącze musi być okazane wraz z raportem, który można powiązać z określoną zleconą robotą, określonym operatorem oraz określoną maszyną.
Co powinien zawierać dziennik
Treść wynika z normy, jednak w praktyce są to te same powtarzające się informacje. Jeśli zabraknie chociaż jednej z nich, raport stanie się trudny do wykorzystania podczas odbiorów.
| Informacja | Zawartość | Źródło pochodzenia |
|---|---|---|
| Zlecenie i lokalizacja | Numer zlecenia lub element instalacji, ew. numer złącza | Wprowadzane przy uruchomieniu lub dla każdego złącza |
| Dane rury | Materiał, średnica zewnętrzna, grubość ścianki lub SDR | Oznakowanie rury i wpis manualny |
| Parametry | Ciśnienie, czas nagrzewania, czas przełączenia, czas studzenia oraz temperatura | Obliczane przez sterownik lub odczytane z tabeli |
| Wartości rzeczywiste | Rzeczywiste ciśnienie i rzeczywista temperatura płyty grzejnej w trakcie przebiegu | Pomiar maszyny |
| Operator | Identyfikator spawacza (ID) lub nazwa użytkownika | Tag RFID, skaner lub klawiatura |
| Sprzęt | Identyfikacja maszyny i status kalibracji | Tabliczka znamionowa maszyny i świadectwo kalibracji |
| Odchylenia | Przerwy, korekty i powtórne zgrzewy | Rejestr sterownika lub notatka operatora |
Lista ta stanowi praktyczną listę kontrolną opartą na normie ISO 12176 oraz ogólnych wymaganiach inwestorów, a nie dosłowne przytoczenie brzmienia normy.
Trzy drogi do kompletnego dziennika
Ręczna maszyna hydrauliczna z zamontowanym rejestratorem: Rejestrator mierzy ciśnienie oraz temperaturę i zapisuje raport. Operator wpisuje zlecenie i identyfikuje siebie, a raport można pobrać w formacie PDF lub za pośrednictwem oprogramowania dokumentacyjnego. Rozwiązanie to wymaga, aby rejestrator był skalibrowany razem z maszyną.
Sterowanie wspomagane: Raport generowany jest automatycznie dla każdego złącza wraz z ID operatora za pomocą RFID lub skanera i można go pobrać na pamięć USB lub wysłać do drukarki etykiet. Pamięć zazwyczaj mieści wiele tysięcy raportów, lecz należy ją na bieżąco opróżniać, aby dane nie zostały utracone podczas serwisowania lub naprawy.
Maszyna sterowana CNC: Podobnie jak wyżej, lecz bez możliwości pominięcia przez operatora jakiegokolwiek kroku. Dane można eksportować do oprogramowania dokumentacyjnego w celu utworzenia zbiorczych teczek projektowych, a układ sterowania ostrzega w przypadku odchylenia pomiaru.
Jak uczynić raport użytecznym w praktyce
Dziennik ma wartość tylko wtedy, gdy można go łatwo odnaleźć. Należy zatem uzgodnić z inwestorem, czy raporty mają być dostarczane na bieżąco, czy zbiorczo, czy mają mieć formę krótkich podsumowań, czy pełnych wykresów przebiegu, a także jak długo należy je przechowywać.
Nazywaj raport według numeru zlecenia oraz daty, a nie według nazwiska operatora. Regularnie opróżniaj pamięć maszyny – np. co tydzień – i umieszczaj pliki w ogólnodostępnym miejscu, aby nie znajdowały się one wyłącznie na pojedynczym nośniku USB. Wykonaj kopię zapasową przed wysłaniem maszyny do serwisu lub kalibracji.
Jeśli dysponujesz drukarką etykiet, korzystaj z niej: etykieta umieszczona na rurze, zawierająca numer zlecenia i numer złącza, znacznie przyspiesza odnalezienie właściwego raportu, gdy zapytanie pojawia się po miesiącach.
Odchylenia muszą być widoczne – nie ukrywane
Przerwa, korekta czy ponowne zgrzanie nie są porażką, lecz informacją, która musi znaleźć się w dzienniku. Raport bez odchylień, podczas gdy w rzeczywistości praca została przerwana, budzi większy sprzeciw niż szczera adnotacja.
Jeśli wystąpi odchylenie wykraczające poza dopuszczalne granice, złącze należy wyciąć i wykonać ponownie. Należy zanotować przyczynę, aby nie powtórzyć tego samego błędu – najczęściej jest to brud na powierzchni zgrzewania, błędnie wpisane SDR, niedostateczne struganie lub element grzejny, który nie utrzymuje temperatury.
Sprawdź również, czy kalibracja maszyny jest ważna w momencie rozpoczęcia pracy. Dziennik pochodzący z nieskalibrowanej maszyny rzadko przechodzi pomyślnie odbiór.
ISO 12176-4: kodowanie i identyfikowalność
Oprócz części dotyczących sprzętu, seria norm ISO 12176 zawiera zagadnienia związane z kodowaniem i identyfikowalnością, dzięki czemu dane mogą towarzyszyć zgrzewu w całej instalacji. Numer części oraz wydanie należy sprawdzić w katalogu norm przed powołaniem się na nie w umowie – seria ta jest stale aktualizowana, a wymagania dotyczące zawartości danych podążają za danym wydaniem.
W praktyce korzyść pozostaje taka sama niezależnie od wydania: złącze, które można jednoznacznie zidentyfikować za pomocą zlecenia, pozycji i czasu, jest znacznie łatwiejsze do weryfikacji w razie późniejszych wątpliwości.
Dlaczego rejestracja danych stała się standardem
Przetargi publiczne oraz przedsiębiorstwa eksploatacyjne coraz częściej stawiają wymóg posiadania udokumentowanych złączy zgrzewanych: logu dla każdego złącza, zawierającego parametry, wykres oraz identyfikowalność. Wiąże się to z żywotnością złącza: Prawidłowo wykonane złącze z PE wytrzymuje 50 lat, lecz usterka zazwyczaj zostaje wykryta dopiero wtedy, gdy przewód jest już zasypany i znajduje się weksploatacji. Rejestracja danych stanowi dowód na to, że jakość została zachowana w trakcie samego zgrzewania.
Dokumentacja papierowa i odręcznie pisane formularze są podatne na błędy i nie podlegają weryfikacji. Nowoczesne zgrzewarki rejestrują natomiast wszystko samodzielnie: czas i datę, wybrane parametry, rzeczywisty przebieg ciśnienia i temperatury, identyfikator operatora, a dzięki GPS również dokładną lokalizację złącza.
Jak działa dziennik zgrzewania
Podczas zgrzewania doczołowego maszyna mierzy przebieg ciśnienia przez wszystkie cztery fazy i zapisuje go. Przy zgrzewaniu elektrooporowym rejestrowane są napięcie, natężenie prądu, rezystancja oraz czas zgrzewania, natomiast przy zgrzewaniu ekstruderem odnotowuje się temperatury dyszy oraz materiału. Maszyna porównuje przebieg z wartościami oczekiwanymi i oznaczy złącze statusem OK lub kodem błędu.
Rejestr można odczytać bezpośrednio z wyświetlacza maszyny, wyeksportować przez USB lub przesłać automatycznie do oprogramowania dokumentacyjnego. W ujęciu zbiorczym dla całej instalacji daje to dokument jakości, w którym każde odchylenie można prześledzić wstecz do konkretnego złącza, dnia, spawacza oraz miejsca.
Identyfikowalność za pomocą kodów kreskowych i danych kształtek
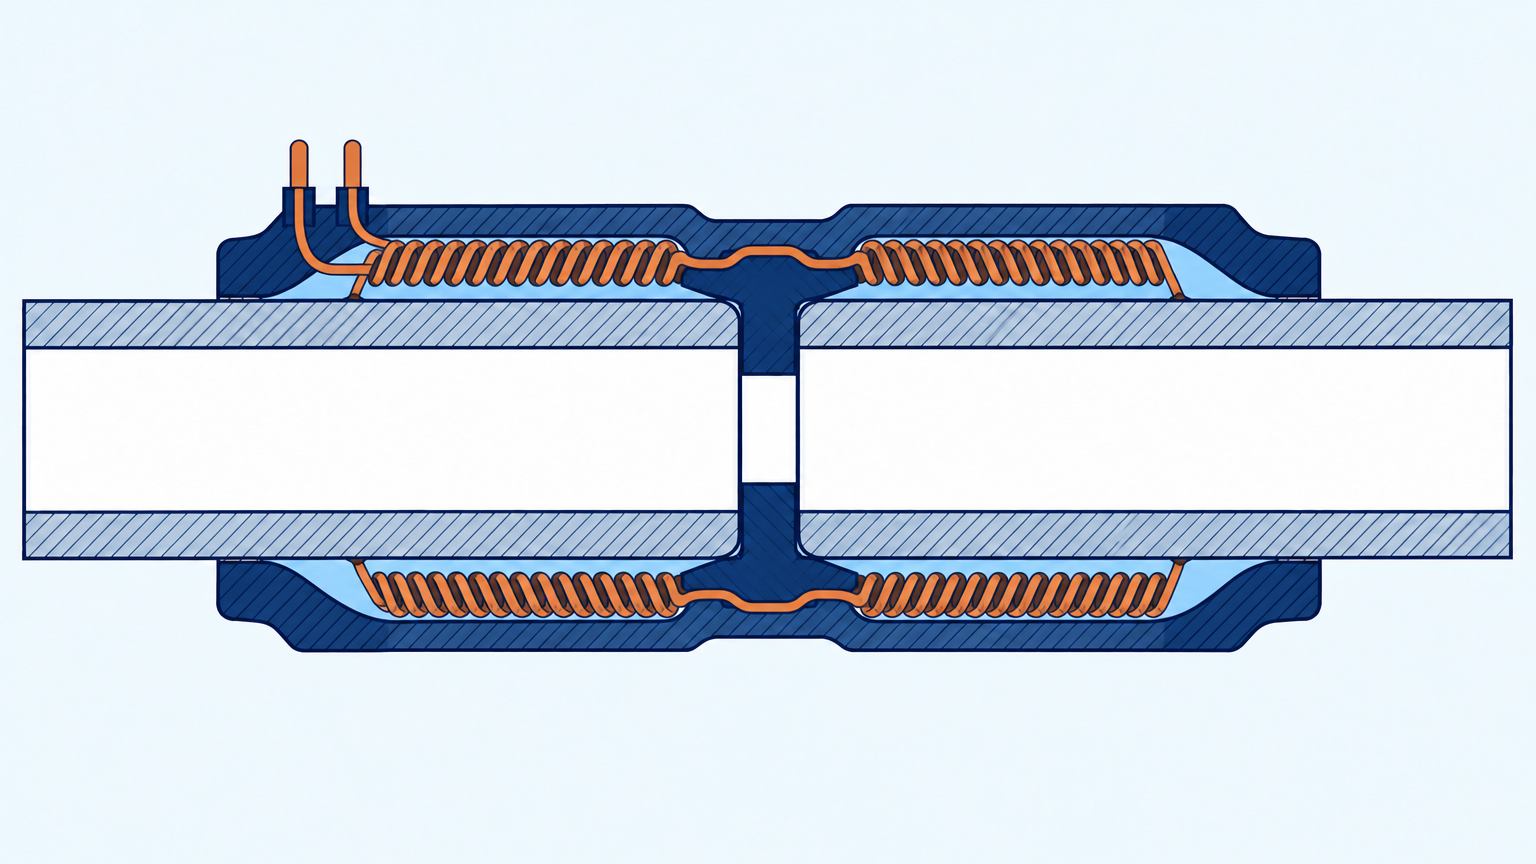
Przy zgrzewaniu muf elektrooporowych identyfikowalność otrzymuje się w standardzie: kod kreskowy kształtki zawiera producenta, wymiar, materiał oraz parametry zgrzewania, a maszyna automatycznie łączy rurę, kształtkę, operatora i lokalizację w jednym rejestrze. W przypadku zgrzewania doczołowego dane rury oraz ID operatora wpisuje się do menu maszyny przed rozpoczęciem pracy.
Za pomocą oprogramowania dokumentacyjnego rejestry są gromadzone w bazie danych, gdzie instalację można wyszukać i wydrukować w formie zbiorczej dokumentacji. Jest to najszybsza droga do przeprowadzenia odbioru: Inwestor żąda dokumentacji dla danego przewodu, a ty drukujesz logi dla złączy, które do niego należą.
Zapewnienie jakości na placu budowy
Rejestracja danych dokumentuje proces, jednak jakość powstaje na placu budowy. Na pięć niezmiennych ogniw składają się: czyste i prawidłowo przygotowane powierzchnie zgrzewania, skalibrowane maszyny, przeszkoleni operatori, złącza próbne w przypadku zmiany materiału lub partii oraz ostateczne badanie przed zasypaniem przewodu.
Kontrola wizualna nadal pozostaje narzędziem jakości: równa, symetryczna wypływka przy zgrzewaniu doczołowym oraz gładka, jednolita spoina przy zgrzewaniu ekstruderem to dobre znaki. Próba napięciowa i ciśnieniowa wykazują, że przewód jest szczelny przed zamknięciem wykopu.
Kalibracja to warunek konieczny, aby ufać rejestrom: Maszyna z nieprawidłowym pomiarem ciśnienia lub temperatury zarejestruje ładne, lecz fałszywe dane. Należy zadbać o regularny serwis i kalibrację maszyn, zwłaszcza gdy są one używane do wykonywania złączy dokumentowanych.
Jak sprawnie rozpocząć rejestrację
Rozpocznij od wyjaśnienia wymagań inwestora: jaki format, jakie dane oraz czy log musi być podpisany elektronicznie? Następnie wybierz maszyny z wbudowaną rejestracją danych dla metod, z których korzystasz najczęściej, oraz plan gromadzenia logów.
Firma Holm & Holm doradza w zakresie sprzętu, oprogramowania dokumentacyjnego oraz procedur roboczych, dzięki czemu dokumentacja jakości staje się ubocznym produktem prac spawalniczych zamiast papierowego archiwum.
Co można poddać badaniom?
Próba napięciowa i kontrola wizualna pozwalają wykryć błędy w złączkach elektrooporowych oraz zgrzewach doczołowych. Próba ciśnieniowa (badanie ciśnieniowe) udowadnia, że przewód zachowuje szczelność przed jego zasypaniem.
W przypadku większych instalacji dostępny jest sprzęt badawczy do badań napięciowych i magnetyczno-proszkowych, które pozwalają szybko i bezpiecznie wykryć ukryte wady.
Jeśli złącze ma być również dokumentowane w sposób niszczący, stosuje się próby rozciągania i zginania zgodnie z DVS 2203. Metody, kryteria akceptacji oraz treść raportu zebrano w sekcji DVS 2203: badanie zgrzewów.
Łańcuch dokumentacyjny
Nowoczesne zgrzewarki rejestrują każde złącze: czas, przebieg ciśnienia, temperaturę oraz operatora. Za pomocą oprogramowania dokumentacyjnego log jest scalany w jeden wspólny dokument jakości dla całej instalacji.
Uporządkuj wymagania dotyczące dokumentacji przed rozpoczęciem zadania: jakiego formatu oczekuje inwestor i czy rejestr musi być podpisany elektronicznie? Znacznie łatwiej jest zbierać dane w trakcie prac niż po zamknięciu wykopu.
Przeczytaj przewodnik na temat rejestracji danych i zapewnienia jakości obejmujący cały łańcuch dokumentacyjny: od dziennika zgrzewania maszyny i kodów kreskowych po kompletny dokument jakości instalacji.
Kwalifikacje spawacza również mają znaczenie
Dziennik pokazuje parametry maszyny, ale nie to, czy osoba obsługująca maszynę posiadała odpowiednie kwalifikacje. W związku z tym inwestorzy coraz częściej wymagają zarówno kalibracji maszyny, jak i udokumentowanych kwalifikacji spawacza. DVS 2212-1 to niemiecki system szkolenia i egzaminowania spawaczy tworzyw sztucznych, natomiast EN 13067 to norma europejska dotycząca kwalifikacji personelu wykonującego zgrzewanie termoplastów. Obie formy weryfikują umiejętności spawacza w metodach, które faktycznie są przez niego wykonywane, a uprawnienia te muszą być odnawiane w stałych odstępach czasu.
Dlatego też należy umieścić numer kwalifikacji spawacza lub odniesienie do certyfikatu w dzienniku wraz z identyfikatorem operatora. Dzięki temu raport może zostać przedstawiony w sposób kompletny podczas odbioru, nawet jeśli prace były wykonywane przez zmieniających się pracowników.
Dlaczego edukacja ma znaczenie
Jakość złączy zależy przede wszystkim od operatora. Z tego powodu wiele przetargów oraz przedsiębiorstw eksploatacyjnych wymaga udokumentowanych kwalifikacji: zaświadczeń o ukończeniu szkoleń oraz złączy próbnych (zatwierdzonych prób zgrzewania) wykonanych np. zgodnie z DVS 2207-1.
Szkolenie zazwyczaj obejmuje zgrzewanie doczołowe, elektrooporowe oraz ekstruderowe, zawierając teorię z zakresu materiałów i parametrów oraz praktyczne złącza próbne.
Gdzie można je zdobyć?
Szkoły zawodowe, centra szkoleniowe AMU oraz kursy organizowane przez dostawców oferują szkolenia dla spawaczy tworzyw sztucznych w Danii. Producenci maszyn zgrzewających oraz dostawcy prowadzą kursy z obsługi swoich urządzeń, często we współpracy z lokalnym dystrybutorem.
Firma Holm & Holm doradza, jakie szkolenie oraz jakie maszyny najlepiej pasują do Państwa zadań, a także może skierować na odpowiednie aktualne kursy.
Utrzymuj aktualność kwalifikacji
Kwalifikacje wygasają, a nowe maszyny wymagają wdrożenia. Należy zaplanować kursy przypominające oraz pozwolić nowym pracownikom rozpocząć od złączy próbnych pod nadzorem, zanim przystąpią do zgrzewania przewodów przeznaczonych do eksploatacji.
Lista kontrolna przed rozpoczęciem zadania
Uzgodnij z inwestorem numery zleceń oraz format raportu. Sprawdź, czy świadectwo kalibracji maszyny jest ważne oraz czy rejestrator lub sterownik zostały skalibrowane razem z maszyną. Utwórz operatorów za pomocą RFID lub ID w systemie i przetestuj, czy raport próbny można wyeksportować i otworzyć.
Uzgodnij, kto opróżnia pamięć, gdzie pliki są zapisywane oraz w jaki sposób są przekazywane. Wyospodaruj na to czas w codziennym cyklu roboczym – jest to znacznie prostsze niż odtwarzanie tygodniowej produkcji złączy z zapełnionej pamięci maszyny.